
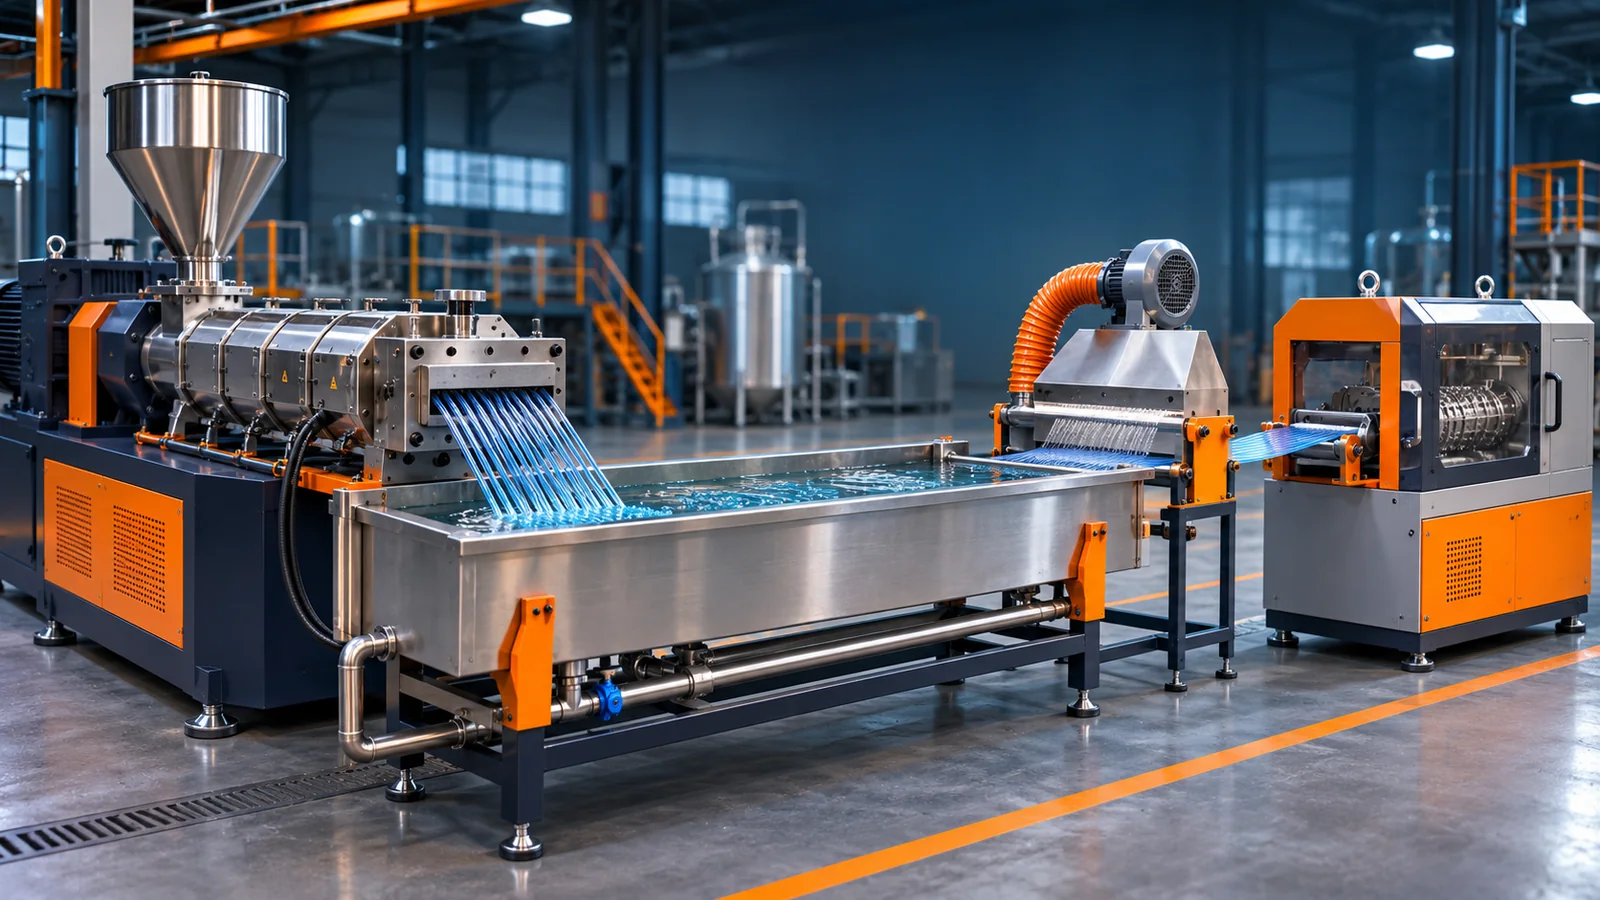
عیب یابی خط گرانول رشته ای : سیستم گرانول سازی رشته ای (Strand Pelletizing) روشی است که در آن مذاب پلیمر از دای اکسترودر به شکل چند رشته پیوسته خارج می شود، رشته ها در مسیر خنک کاری شکل پایدار می گیرند و در نهایت با کاتر به دانه های گرانول تبدیل می شوند. اما راه اندازی یک خط رشته ای پایدار فقط به داشتن وان آب و دستگاه برش خلاصه نمی شود. کیفیت خروجی به هماهنگی جریان مذاب، کشش رشته، زمان خنک شدن، آبگیری سطحی و تنظیم مکانیزم کاتر بستگی دارد.
این راهنمای عملی برای اپراتور و مسئول فنی خط نوشته شده است: از محل شروع پارگی رشته و کنترل آبگیری سطحی تا تنظیم رول تغذیه، کاتر، آزمون راه اندازی و بررسی گرانول نامنظم. در این متن معرفی عمومی روش های گرانول سازی و مقایسه ظرفیت دستگاه ها تکرار نمی شود. اگر هنوز در حال مقایسه فناوری ها هستید، ابتدا راهنمای انواع سیستم های گرانول سازی پلیمر را ببینید.
فهرست مطالب
محدوده این راهنما چه تفاوتی با مقاله آسیاب گرانول رشته ای دارد؟
در گفت و گوی روزمره صنعت، گاهی نام کل سیستم و نام کاتر رشته ای به جای هم استفاده می شود. این دو یکسان نیستند. سیستم رشته ای مجموعه ای از دای خروجی، مسیر انتقال، خنک کاری، جدا کردن آب سطحی، هدایت و برش رشته هاست. در مقابل، آسیاب یا کاتر رشته ای تنها یکی از تجهیزات انتهایی این زنجیره به شمار می رود.
صفحه قدیمی آسیاب گرانول رشته ای در سایت متین ماشینری روی خود دستگاه برش، اجزا و کاربردهای آن تمرکز دارد. این مقاله درباره هماهنگی کل فرآیند و راه اندازی خط است؛ به همین دلیل هدف جستجوی جداگانه ای دارد.
در راه اندازی خط، مسیر کنترل از دای تا کاتر چگونه است؟
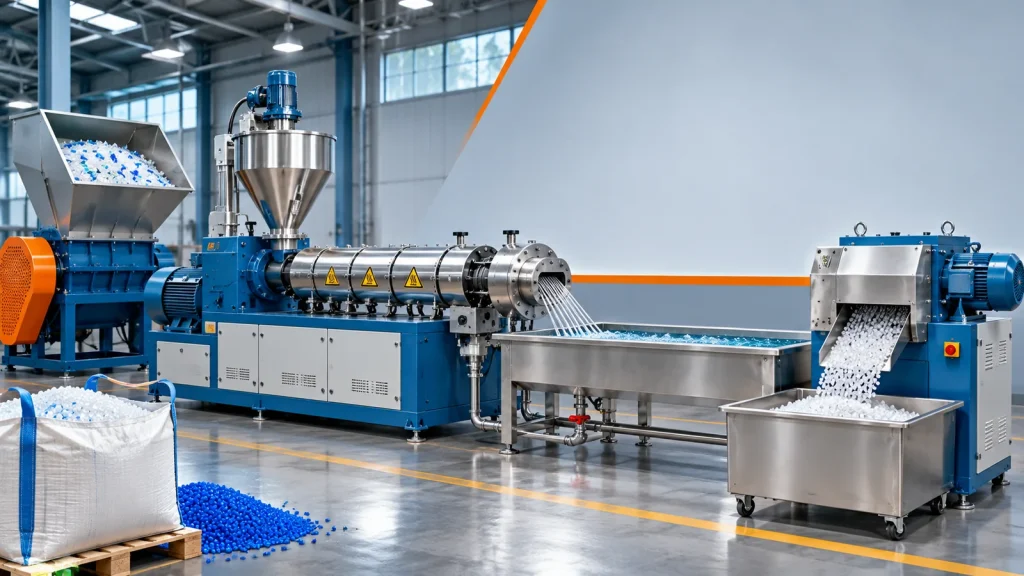
مسیر رایج در یک خط آب خنک را می توان در شش مرحله خلاصه کرد. ترتیب تجهیزات در پروژه های خاص ممکن است تغییر کند؛ برخی خطوط از انتقال خودکار رشته یا روش های خنک کاری دیگر هم استفاده می کنند.
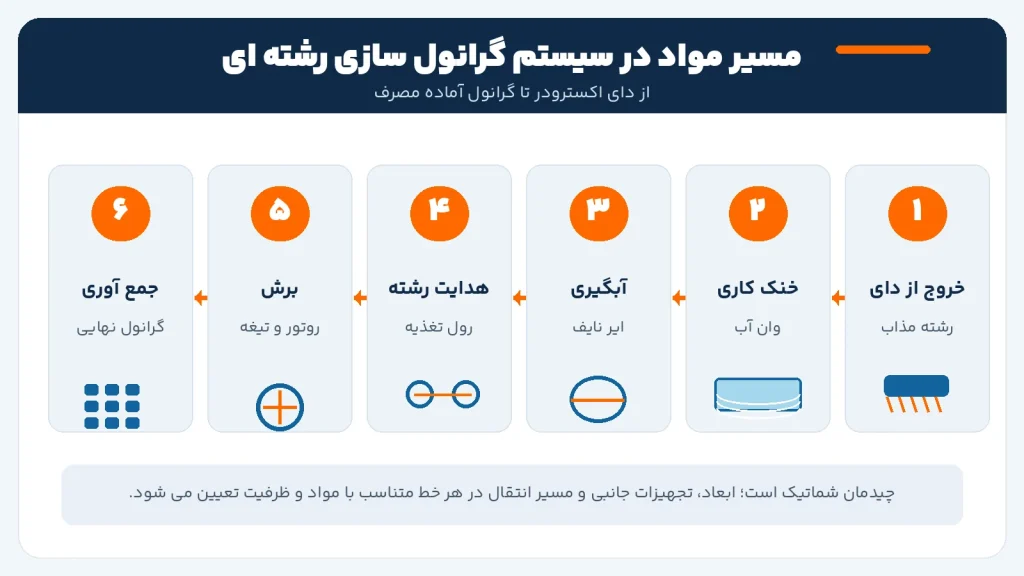
۱. خروج مذاب از دای و تشکیل رشته
مواد پلیمری بعد از ذوب و همگن شدن در دستگاه اکسترودر به دای رشته ای می رسند. شکل و تعداد سوراخ ها، توزیع جریان بین آنها و وضعیت حرارتی دای روی یکنواختی رشته ها اثر می گذارد. اگر یکی از خروجی ها جریان متفاوتی داشته باشد، تنظیم کاتر به تنهایی نمی تواند کیفیت همه دانه ها را یکسان کند.
۲. عبور از وان آب و رسیدن به استحکام کافی
رشته هایی که هنوز نرم هستند، وارد مسیر خنک کاری می شوند. هدف این نیست که آب همیشه در پایین ترین دمای ممکن باشد؛ باید به اندازه کافی گرما گرفته شود تا رشته هنگام هدایت و برش تغییر شکل ندهد. دمای ورودی و خروجی آب، طول مسیر، سرعت خط و نوع پلیمر همزمان اهمیت دارند. آب بسیار سرد یا انتقال نامتناسب می تواند برای بعضی مواد تنش یا شکنندگی نامطلوب ایجاد کند.
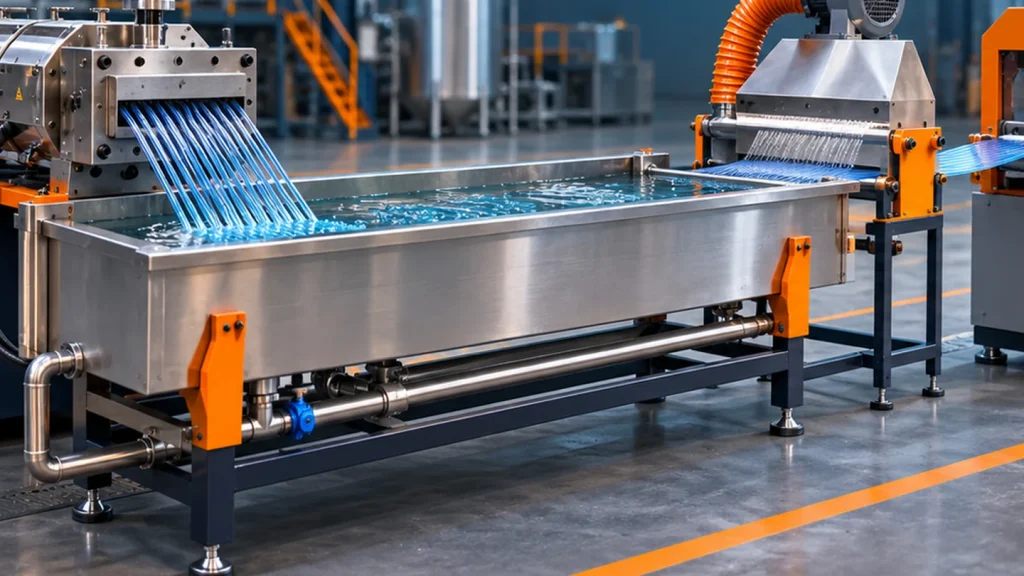
۳. حذف آب سطحی قبل از کاتر
بعد از خروج از وان، قطرات آب روی رشته باقی می ماند. ایر نایف (Air Knife)، تیغه هوایی یا سامانه آبگیر، این آب سطحی را تا حد لازم جدا می کند. این مرحله را نباید با خشک کردن رطوبت داخلی پلیمر اشتباه گرفت؛ برای نمونه، خشک کردن ماده رطوبت گیر قبل از اکستروژن یک مسئله جداست. ورود رشته خیس به کاتر ممکن است ظاهر خروجی، انتقال گرانول و پایداری بخش انتهایی را تحت تاثیر قرار دهد.
۴. هدایت رشته و کنترل کشش
رول های تغذیه، مسیر هدایت و گاهی تسمه انتقال، رشته را با سرعت مشخص به سمت بخش برش می برند. کشش بیش از حد می تواند قطر رشته را کاهش دهد یا باعث پارگی شود. کشش ناکافی هم نظم ورود رشته به کاتر را به هم می زند. در راه اندازی خط، باید سرعت خروج مذاب و سرعت پذیرش رشته به صورت یک مجموعه تنظیم شوند، نه دو عدد مستقل.
۵. برش مکانیکی رشته به گرانول
در کاتر، رشته سرد شده بین قطعه برش ثابت و روتور دارای تیغه بریده می شود. تیزی تیغه، فاصله مناسب اجزای برش، میزان لغزش رول های تغذیه و هماهنگی سرعت ها بر طول دانه و مقدار گرده اثر می گذارد. در یک مدل ساده، اگر سرعت خطی تغذیه بیشتر شود و تعداد برش در ثانیه ثابت بماند، طول گرانول بیشتر می شود؛ تغییر واقعی باید همراه با کنترل کیفیت آزمون شود.
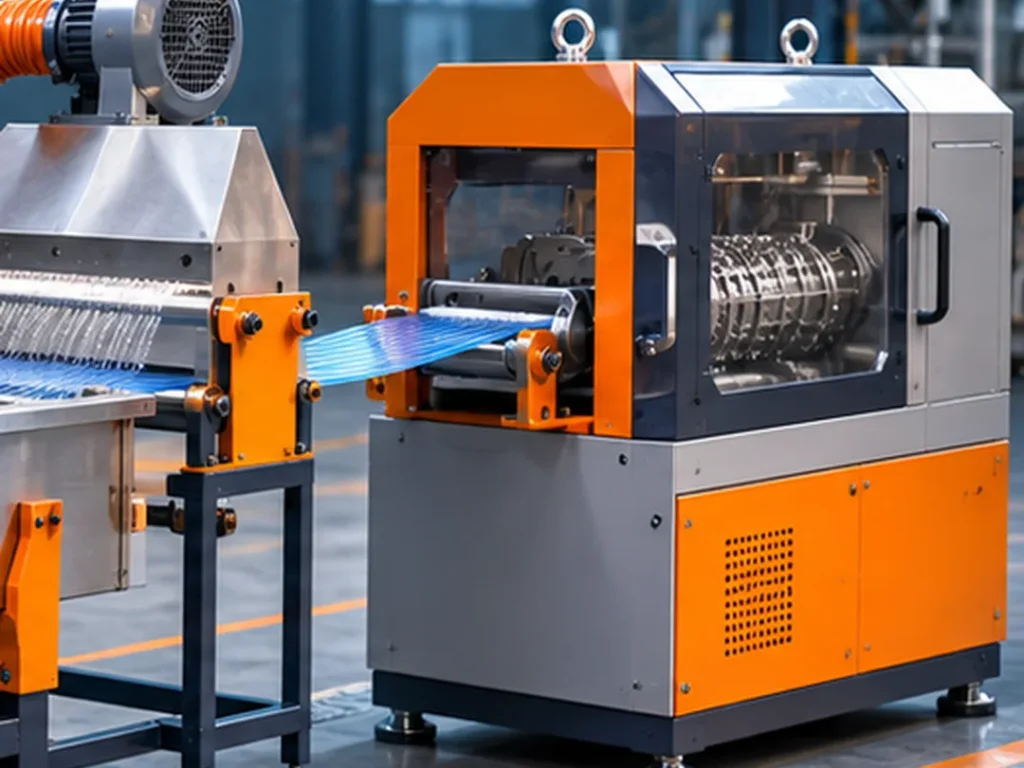
۶. انتقال، بررسی و جمع آوری محصول
گرانول برش خورده بسته به چیدمان خط، به سینی جمع آوری، سرند، مسیر انتقال یا مخزن بعدی می رود. در این مرحله بهتر است وضعیت خرده گرانول، چسبندگی، گرده، یکنواختی اندازه و وجود آب سطحی به صورت منظم کنترل شود. خروج گرانول از کاتر به تنهایی نشانه مناسب بودن شرایط کل خط نیست.
تجهیزات خط رشته ای؛ در هر بخش چه چیزی باید پایش شود؟
در زمان خرید یا طراحی، بهتر است فهرست تجهیزات را با وظیفه فرآیندی آنها تطبیق دهیم. وجود یک تجهیز در کاتالوگ، به این معنی نیست که برای هر ماده و هر ظرفیت الزامی است.
| بخش | وظیفه در خط | موضوعی که باید بررسی شود |
|---|---|---|
| دای رشته ای | تقسیم جریان مذاب به رشته های پیوسته | توزیع جریان، فشار و وضعیت خروجی ها |
| وان و گردش آب | انتقال گرما و پایدار کردن رشته | مسیر تماس، دمای آب و کیفیت گردش |
| هدایت کننده و رول ها | کنترل مسیر و تغذیه رشته | اصطکاک، لغزش و کشش بیش از حد |
| ایر نایف یا آبگیر | حذف آب سطحی رشته | موقعیت نازل و اثر آبگیری |
| کاتر رشته ای | برش منظم رشته سرد شده | تیغه، روتور، رول تغذیه و حفاظ ایمنی |
| جمع آوری و جداسازی | انتقال محصول و کنترل خرده گرانول | گرده، ریزدانه، انتقال و وضعیت محصول |
گاهی در خطوط بازیافت از تجهیزاتی مانند سانتریفیوژ هم استفاده می شود، اما وظیفه سانتریفیوژ خشک کن مواد با آبگیری سطح رشته پیش از برش یکسان نیست. انتخاب این تجهیزات باید از مسیر واقعی مواد و وضعیت محصول نهایی شروع شود.
چهار نقطه حساس در طراحی و تنظیم خط
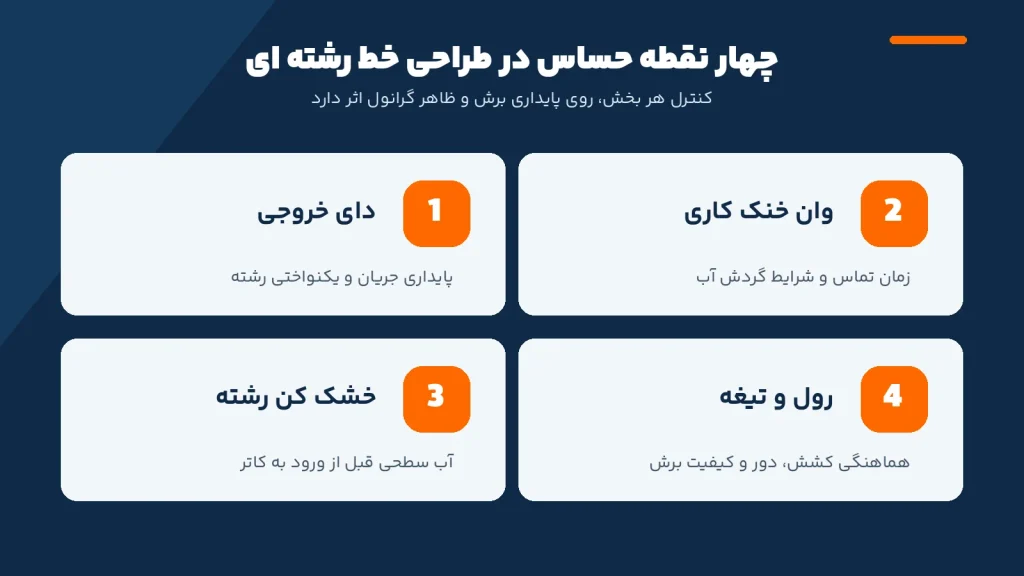
توزیع جریان و رفتار رشته در خروج از دای
شروع عیب یابی باید از نقطه ای باشد که نشانه ایجاد می شود. اگر چند رشته از همان لحظه خروج از دای ناپایدارند، تغییر سرعت کاتر راه حل اصلی نیست. ابتدا ثبات خوراک، یکنواختی مذاب، شرایط دای و فشار فرآیند بررسی می شود. تعداد سوراخ های دای و قطر آنها باید با نرخ تولید و خواص ماده هماهنگ شوند؛ یک عدد ثابت برای تمام مواد معتبر نیست.
زمان تماس با آب و مسیر خنک کاری
دو خط با ظرفیت اسمی یکسان ممکن است به مسیر خنک کاری متفاوت نیاز داشته باشند. ضخامت رشته، نوع ماده، دمای مذاب و سرعت حرکت، مقدار گرمایی را که باید در مسیر دفع شود تغییر می دهند. بنابراین معیار اصلی، رسیدن رشته به وضعیت پایدار در لحظه ورود به رول و تیغه است؛ نه فقط طول ظاهری وان.
موقعیت خشک کن و جلوگیری از ورود آب به کاتر
خشک کن رشته باید در جای مناسبی از مسیر نصب شود تا بدون ضربه یا نوسان غیرضروری، آب سطحی را کم کند. فشار هوای بیشتر همیشه بهتر نیست؛ بعضی آرایش ها ممکن است باعث لرزش یا جابجایی رشته شوند. بازده آبگیری باید با مشاهده رشته و محصول نهایی ارزیابی شود.
هماهنگی رول تغذیه و روتور کاتر
برای تنظیم برش، سرعت تغذیه، دور روتور و وضعیت تیغه باید کنار هم بررسی شوند. در حالت ساده، طول برش با سرعت خطی تغذیه نسبت مستقیم و با تعداد برخورد تیغه در واحد زمان نسبت معکوس دارد. این رابطه ابزار فهم فرآیند است و به تنهایی جای آزمون با ماده واقعی را نمی گیرد؛ لغزش، انعطاف رشته و هندسه تیغه نیز اثر دارند.
چک لیست راه اندازی و تحویل خط رشته ای
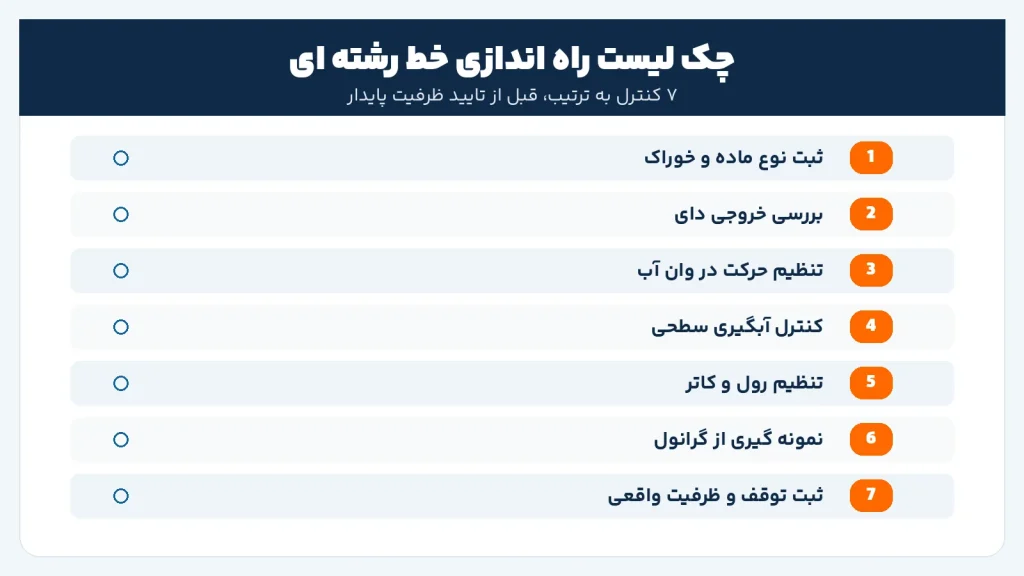
پیش از اینکه خط را بر اساس وزن تولید در ساعت قضاوت کنیم، لازم است یک وضعیت پایدار و قابل تکرار ایجاد شود. پیشنهاد کاربردی این است که یک برگه ثبت آزمون برای هر ماده و گرید داشته باشیم و این مراحل را انجام دهیم:
- مشخصات ورودی را ثبت کنید: نوع پلیمر، گرید، وضعیت مواد بازیافتی یا نو، رطوبت و آلودگی شناخته شده.
- خروجی دای را ببینید: تمام رشته ها باید پیوسته و با رفتار نسبتا مشابه خارج شوند؛ نوسان نامعمول را قبل از مرحله بعد بررسی کنید.
- مسیر وان را تنظیم کنید: حرکت رشته بدون تماس ناخواسته، گیر کردن یا کشش شدید انجام شود.
- آبگیری سطحی را کنترل کنید: با مشاهده رشته در نقطه ورود به کاتر مشخص کنید قطرات آب باقی مانده اند یا نه.
- برش را در شرایط پایدار آزمایش کنید: تغییرات سرعت رول و روتور را جداگانه ثبت و تاثیر آنها را روی شکل دانه ها مقایسه کنید.
- نمونه محصول بگیرید: طول و قطر دانه، وجود گرده، چسبندگی، شکستگی و یکنواختی ظاهری را ثبت کنید.
- زمان توقف را هم لحاظ کنید: ظرفیت واقعی خط فقط عدد لحظه ای کاتر نیست؛ توقف های ناشی از پارگی رشته و تمیزکاری هم اهمیت دارند.
برای مقایسه ظرفیت های مختلف جلوخطی، مطلب مستقل انتخاب سیستم گرانول سازی براساس ظرفیت تولید در سایت موجود است. اینجا عمدا از معرفی بازه های عمومی ظرفیت خودداری می کنیم و بر راه اندازی عملی تمرکز داریم.
ایمنی در آزمون: تنظیم تیغه، باز کردن حفاظ و دسترسی به قطعات دوار باید فقط پس از توقف ایمن دستگاه و طبق دستورالعمل سازنده انجام شود. مشاهده و ثبت داده هنگام تولید جای دستکاری قطعات در حال حرکت را نمی گیرد.
عیب یابی خط رشته ای؛ مشکل را از کجا پیدا کنیم؟
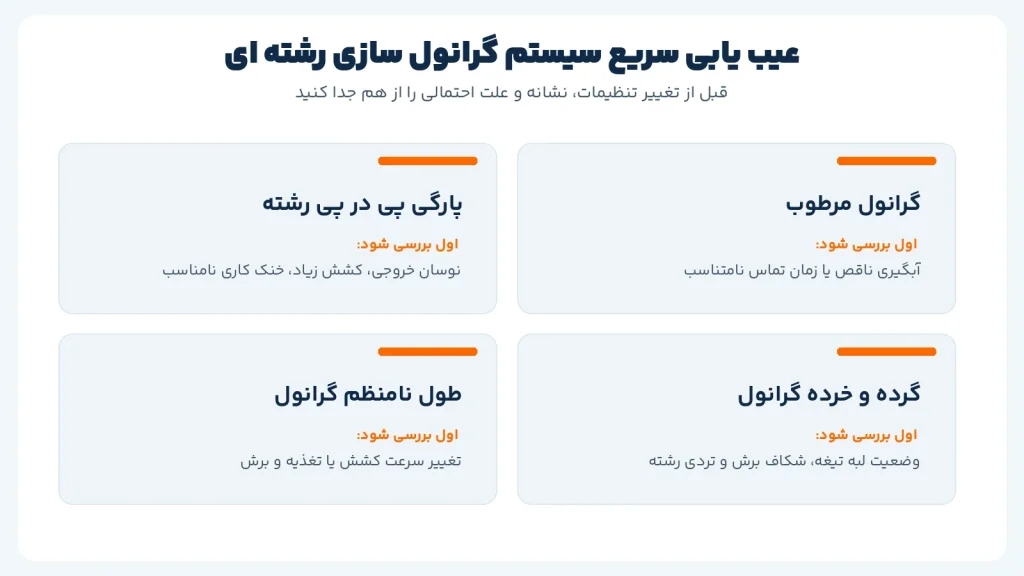
در بسیاری از خطوط، یک نشانه مشابه می تواند چند علت مختلف داشته باشد. جدول زیر جای دستورالعمل سازنده یا بررسی حضوری را نمی گیرد؛ هدف آن مرتب کردن مسیر عیب یابی است تا بدون دلیل چند پارامتر همزمان تغییر نکنند.
| نشانه | علت های محتمل | بررسی پیشنهادی |
|---|---|---|
| پارگی مکرر رشته | نوسان خروجی دای، کشش زیاد، خنک کاری نامناسب | محل پارگی، ثبات مذاب، سرعت تغذیه و مسیر تماس با آب |
| رشته تخت یا تغییر شکل یافته | ورود زودهنگام به رول، خنک نشدن کافی، فشار تماس | وضعیت رشته پیش از رول و شرایط مسیر خنک کاری |
| گرانول با طول متفاوت | لغزش رول، نوسان سرعت، تغذیه نامنظم | ثبات حرکت رشته، وضعیت رول و هماهنگی دور کاتر |
| گرده و ریزدانه زیاد | تیغه کند یا نامناسب، فاصله برش نامنظم، شکنندگی رشته | سلامت تیغه و نمونه محصول پیش و پس از اصلاح تنظیمات |
| گرانول مرطوب یا چسبنده | آبگیری سطحی ناقص یا وضعیت حرارتی نامناسب رشته | اثر ایر نایف، تماس آب و رفتار ماده در پایان مسیر |
| توقف هنگام تعویض مواد | تفاوت رفتار مذاب، نیاز به بازتنظیم کشش و خنک کاری | ثبت شرایط ماده قبلی و آزمون مرحله ای برای ماده جدید |
قاعده عملی: یک تغییر در هر نوبت انجام دهید و نتیجه را ثبت کنید. تغییر همزمان آب، سرعت رول و دور روتور باعث می شود علت واقعی بهبود یا بدتر شدن کیفیت قابل تشخیص نباشد. برای شناخت نقش رفتار مذاب، راهنمای تاثیر MFI بر انتخاب سیستم گرانول سازی مکمل خوبی است.
کنترل کیفیت گرانول خروجی چه شاخص هایی دارد؟
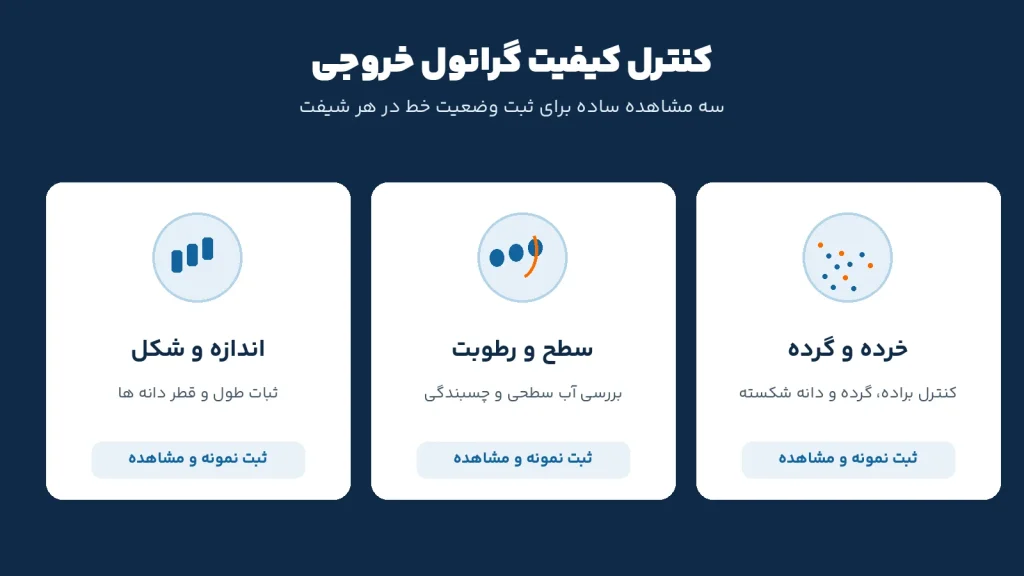
کنترل کیفیت باید به شکلی باشد که اپراتور بتواند در هر شیفت همان روش را تکرار کند. در سطح پایش اولیه می توان به چند مشاهده قابل ثبت تکیه کرد: یکسان بودن طول و قطر دانه ها، مقدار دانه شکسته و گرده، وضعیت آب سطحی، چسبندگی و تغییر رنگ غیرعادی. معیار پذیرش عددی باید بر اساس سفارش مشتری و مشخصات محصول تعریف شود؛ نمی توان یک استاندارد عددی واحد برای همه گریدها و کاربردها نوشت.
اگر محصول قرار است دوباره در فرآیندی حساس مصرف شود، آزمون های تکمیلی مانند رطوبت، توزیع اندازه، خواص مذاب یا آلودگی باید متناسب با نیاز آن فرآیند مشخص شوند. ظاهر خوب گرانول لزوما به معنی مناسب بودن تمام خواص آن نیست.
قبل از کار با ماده جدید چه مواردی باید بررسی شوند؟
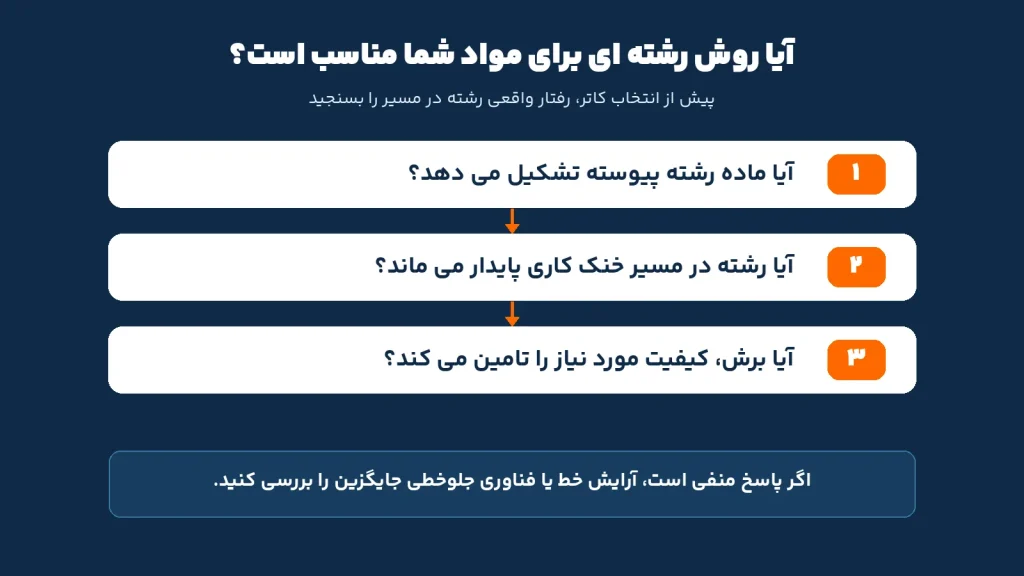
پیش از راه اندازی خط با یک گرید تازه، شرایط ماده قبلی را بدون بررسی به ماده جدید تعمیم ندهید. وضعیت تشکیل رشته پیوسته در خروجی دای، رفتار رشته هنگام تماس با آب، مقدار کشش قابل تحمل و پایداری تغذیه کاتر باید در یک آزمون کنترل شده ثبت شوند. هر تغییری در این موارد می تواند نقطه مناسب تنظیم وان، آبگیر یا رول ها را عوض کند.
اگر ماده بسیار چسبنده باشد، رشته در مسیر شکل پایدار نگیرد یا توقف های مکرر ایجاد شود، پیش از افزایش سرعت تولید باید علت ناپایداری بررسی شود. اگر آزمون پایدار نشد، فناوری جلوخطی جایگزین هم بررسی می شود؛ انتخاب روش فقط با نام پلیمر یا یک عدد MFI انجام نمی شود. مقاله سیستم گرانول سازی واتررینگ چیست برای شناخت یک گزینه متفاوت و مقاله مادر انواع سیستم ها برای مقایسه کلی روش ها مناسبند.
سوالات متداول راه اندازی و عیب یابی خط رشته ای
آیا سیستم گرانول سازی رشته ای فقط برای ضایعات پلاستیک استفاده می شود؟
خیر. از گرانول سازی رشته ای در برخی خطوط تولید مواد نو، کامپاندینگ و بازیافت استفاده می شود. انتخاب نهایی به قابلیت شکل گیری و هدایت رشته، تجهیزات خط و مشخصات محصول بستگی دارد.
چرا رشته ها در وان آب پاره می شوند؟
پارگی می تواند از نوسان خروجی دای، کشش بیش از حد، شکل نگرفتن مناسب رشته یا چیدمان مسیر ناشی شود. باید محل شروع پارگی مشخص و سپس هر پارامتر به صورت جداگانه بررسی شود.
آیا همیشه باید از ایر نایف استفاده کرد؟
در آرایش های رایج آب خنک، آبگیری سطحی پیش از کاتر مهم است و ایر نایف یکی از راهکارهاست. اما نوع و محل تجهیزات آبگیری باید بر اساس آرایش و رفتار رشته تعیین شود.
اندازه گرانول را فقط با تغییر دور کاتر می توان تنظیم کرد؟
خیر. سرعت تغذیه رشته، تعداد برخورد تیغه و وضعیت مکانیکی برش هم اثر دارند. هر تغییر باید با نمونه گیری و مشاهده مقدار گرده یا دانه شکسته ارزیابی شود.
آیا ظرفیت اعلام شده برای کاتر با ظرفیت واقعی خط برابر است؟
لزوما نه. توان خنک کاری، پایداری خروج مذاب، تعداد توقف ها و کیفیت محصول قابل قبول می توانند ظرفیت پایدار کل خط را محدود کنند.
جمع بندی؛ راه اندازی پایدار و کاهش توقف خط رشته ای
یک خط رشته ای موفق از پایان کار شروع نمی شود؛ گرانول یکدست زمانی به دست می آید که از دای تا وان، آبگیری و کاتر، مسیر مواد هماهنگ طراحی شده باشد. پیشنهاد عملی این است که پیش از انتخاب تجهیزات، نمونه ماده، هدف تولید، مشخصات محصول و محدودیت های محل نصب روشن شود. بعد از آن می توان پیکربندی مناسب را با تست و بررسی فنی تعیین کرد.
برای آشنایی با تجهیزات مرتبط و دریافت اطلاعات بیشتر درباره طراحی خط، صفحه دستگاه تولید گرانول در ماشین سازی متین را ببینید. در درخواست مشاوره، بهتر است نوع پلیمر، شکل خوراک، ظرفیت هدف و مسئله اصلی فرآیند را از قبل مشخص کنید.
منابع فنی و دامنه این راهنما
این متن با تکیه بر موضوعات برنامه محتوایی متین ماشینری، بررسی مقالات موجود سایت و تطبیق فرآیندهای مهندسی با توضیحات سازندگان تخصصی نوشته شده است. تصویرهای صنعتی جنبه مفهومی دارند و نباید به عنوان عکس واقعی تجهیزات ساخت شرکت یا نقشه اجرایی تلقی شوند.
- Coperion: Engineering Plastics — ترتیب خنک کاری، آبگیری سطحی و برش رشته.
- MAAG: Strand Pelletizing — تجهیزات و تنوع آرایش خطوط رشته ای.
- MAAG: Air Knife — نقش آبگیری رشته پیش از کاتر.
- Coperion: Pelletizers — تفاوت خانواده های تجهیزات گرانول سازی.