
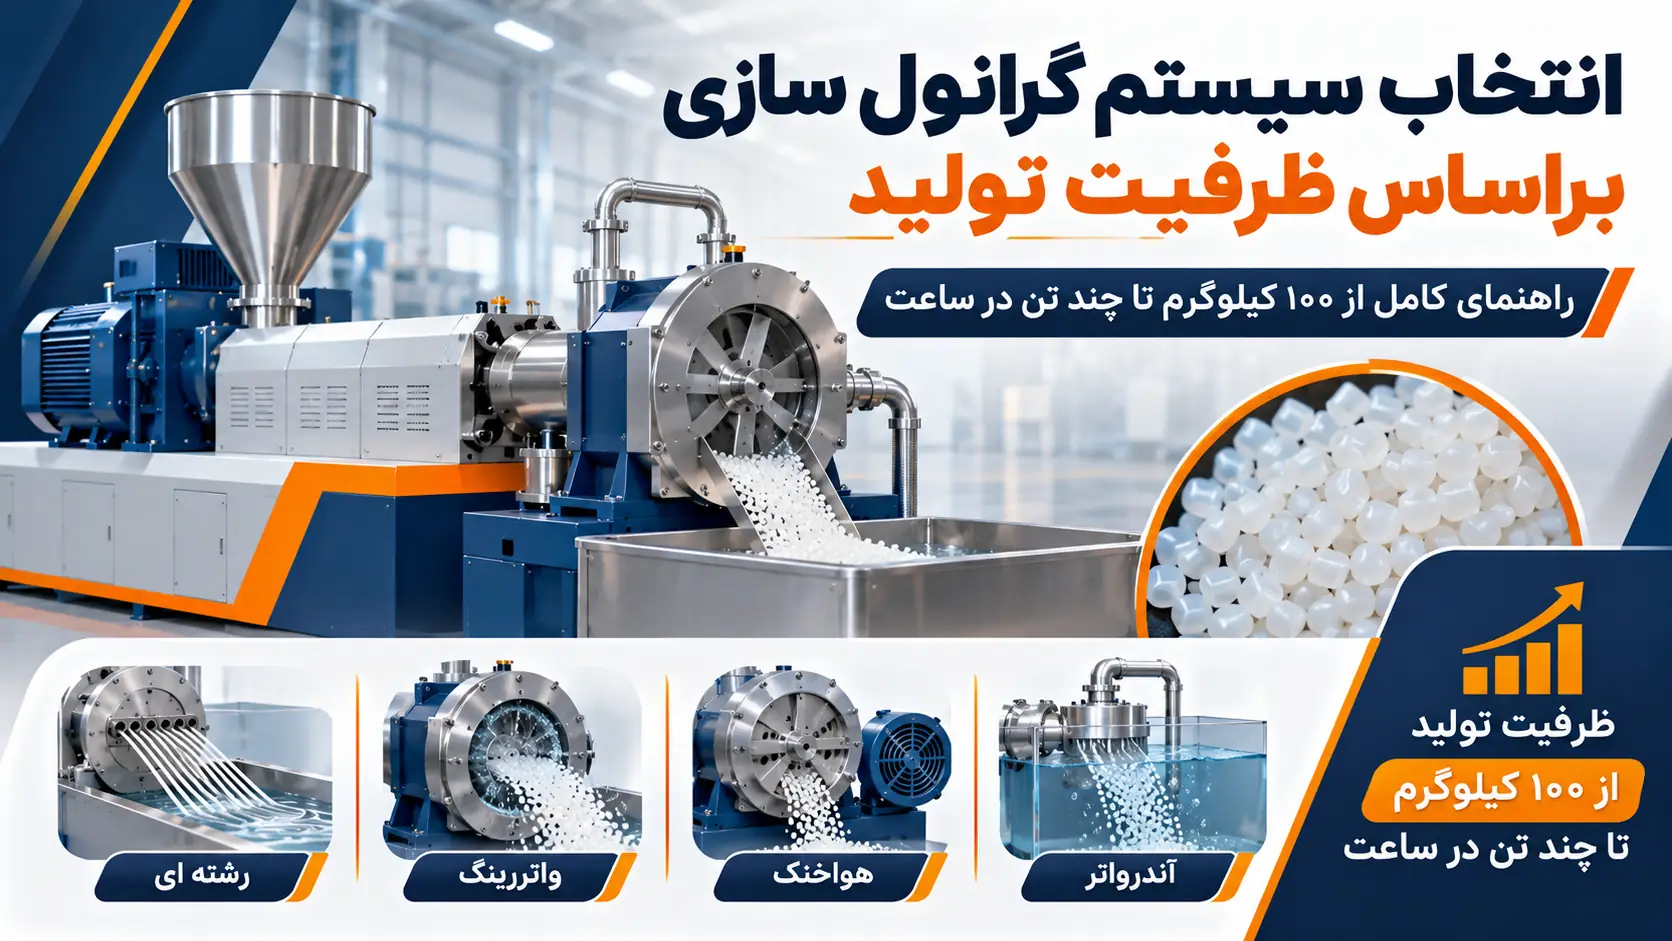
انتخاب سیستم گرانول سازی مناسب یکی از تصمیمات مهم در طراحی خطوط تولید گرانول، بازیافت پلاستیک و کامپاندینگ پلیمر است. در این انتخاب، علاوه بر نوع و رفتار ماده پلیمری، ظرفیت تولید نقش تعیین کننده ای دارد. دستگاهی که برای یک خط ۲۰۰ کیلوگرم در ساعت عملکرد مناسبی دارد، لزوما برای تولید ۸۰۰ کیلوگرم یا یک تن در ساعت بهترین گزینه نیست.
در ظرفیت های پایین معمولا سادگی تجهیزات، هزینه سرمایه گذاری و انعطاف پذیری در تغییر مواد اهمیت بیشتری دارند. با افزایش ظرفیت، عواملی مانند پایداری برش، توان خنک کاری، سرعت انتقال گرانول، میزان وابستگی به اپراتور و ظرفیت تجهیزات آبگیری نقش پررنگ تری پیدا می کنند.
چهار روش اصلی مورد بررسی در این زمینه عبارت اند از:
- گرانول سازی رشته ای (Strand Pelletizing)
- گرانول سازی واتررینگ (Water Ring Pelletizing)
- گرانول سازی هواخنک (Air-Cooled Die-Face Pelletizing)
- گرانول سازی آندرواتر (Underwater Pelletizing)
هر کدام از این روش ها برای محدوده وسیعی از ظرفیت ها قابل طراحی هستند، اما هزینه، پیچیدگی و محدودیت های عملیاتی یکسانی ندارند.
در این مقاله از ماشین سازی متین، انتخاب سیستم گرانول سازی براساس ظرفیت تولید را از ۱۰۰ کیلوگرم تا چند تن در ساعت بررسی می کنیم. همچنین توضیح می دهیم که ظرفیت واقعی دستگاه چگونه محاسبه می شود، چه عواملی خروجی خط را محدود می کنند و برای انتخاب جلوخطی اکسترودر باید چه مشخصاتی در اختیار سازنده قرار گیرد.
فهرست مطالب
Toggleچرا ظرفیت تولید در انتخاب سیستم گرانول سازی اهمیت دارد؟
در یک خط تولید گرانول، اکسترودر وظیفه ذوب، اختلاط و انتقال ماده پلیمری را بر عهده دارد. مذاب خروجی باید در مرحله بعد به گرانول هایی با اندازه و کیفیت مناسب تبدیل شود.
این فرآیند ممکن است شامل عبور مذاب از دای، برش، خنک کاری، آبگیری، انتقال و جمع آوری محصول باشد.
اگر ظرفیت تجهیزات گرانول سازی با خروجی اکسترودر هماهنگ نباشد، ممکن است کل خط با ظرفیتی کمتر از توان واقعی خود کار کند.
برای مثال، فرض کنید اکسترودر توان تولید ۷۰۰ کیلوگرم مذاب در ساعت را دارد. اگر سیستم کاتر بتواند در شرایط پایدار فقط ۵۰۰ کیلوگرم در ساعت را با کیفیت مطلوب برش دهد، افزایش دور ماردون اکسترودر باعث افزایش واقعی تولید قابل قبول نخواهد شد.
همین محدودیت ممکن است در سیستم خنک کاری، فیلتر مذاب، پمپ گردش آب یا سانتریفیوژ ایجاد شود.
بنابراین ظرفیت جلوخطی را نباید فقط براساس توان موتور کاتر یا تعداد سوراخ های دای تعیین کرد.
ظرفیت واقعی خط، حاصل عملکرد هماهنگ تمام تجهیزات از تغذیه اکسترودر تا جمع آوری گرانول نهایی است.
در طراحی یک خط صنعتی، لازم است ظرفیت بخش های مختلف به گونه ای انتخاب شود که هیچ کدام در شرایط عادی تولید به گلوگاه غیرمنتظره تبدیل نشوند.
تفاوت ظرفیت اسمی، ظرفیت پایدار و تولید واقعی دستگاه
قبل از انتخاب سیستم گرانول سازی باید مشخص شود منظور از ظرفیت ۵۰۰ کیلوگرم یا یک تن در ساعت دقیقا چیست.
در بررسی مشخصات دستگاه، سه مفهوم اهمیت دارند.
ظرفیت اسمی دستگاه گرانول ساز
ظرفیت اسمی عددی است که برای دستگاه در شرایط مشخص اعلام می شود.
این مقدار معمولا به نوع پلیمر، طراحی تجهیزات و شرایط آزمایش وابسته است.
برای مثال، ممکن است یک دستگاه هنگام کار با گرید مشخصی از پلی اتیلن به ظرفیت ۶۰۰ کیلوگرم در ساعت برسد، اما در فرآوری ترکیبی دیگر با چسبندگی بیشتر یا نیاز به خنک کاری طولانی تر، خروجی قابل استفاده کمتری داشته باشد.
بنابراین هنگام مقایسه دو دستگاه باید مشخص شود ظرفیت اعلام شده برای چه ماده ای و تحت چه شرایطی به دست آمده است.
ظرفیت پایدار یا عملیاتی
ظرفیت پایدار، مقدار تولیدی است که دستگاه می تواند برای مدت مشخص و با حفظ کیفیت قابل قبول محصول ارائه دهد.
در این حالت، مواردی مانند نوسان فشار مذاب، تغییرات دما، شرایط برش، عملکرد آبگیری و ثبات اندازه گرانول باید کنترل شوند.
اگر دستگاه فقط برای مدت کوتاهی به ظرفیت اعلام شده برسد، اما در تولید پیوسته دچار توقف یا نوسان شود، آن عدد مبنای مناسبی برای برنامه ریزی تولید نیست.
تولید خالص در یک شیفت کاری
تولید خالص مقدار گرانول قابل قبول تولید شده در پایان شیفت است.
این مقدار به زمان کار واقعی، توقف های برنامه ریزی شده، تعویض توری، تنظیم دستگاه، میزان ضایعات و کیفیت محصول بستگی دارد.
به همین دلیل، برای انتخاب ظرفیت مناسب بهتر است از مقدار تولید خالص موردنیاز شروع کنیم و سپس ظرفیت ساعتی تجهیزات را محاسبه کنیم.
چگونه ظرفیت موردنیاز دستگاه گرانول ساز را محاسبه کنیم؟
فرض کنید یک واحد تولیدی قصد دارد در هر شیفت هشت ساعته، ۳۲۰۰ کیلوگرم گرانول قابل قبول تولید کند.
اگر دستگاه بدون توقف کار کند، ظرفیت موردنیاز برابر است با:
۳۲۰۰ ÷ ۸ = ۴۰۰ کیلوگرم در ساعت
اما در عمل، تمام زمان شیفت صرف تولید پایدار نمی شود.
ممکن است بخشی از زمان برای راه اندازی، تنظیم کاتر، تعویض توری یا توقف های دیگر مصرف شود.
اگر ضریب بهره برداری موثر خط را در یک مثال فرضی ۸۰ درصد در نظر بگیریم، ظرفیت لازم هنگام کارکرد به صورت زیر محاسبه می شود:
ظرفیت موردنیاز = تولید خالص هدف ÷ (ساعات شیفت × ضریب بهره برداری موثر)
۳۲۰۰ ÷ (۸ × ۰٫۸) = ۵۰۰ کیلوگرم در ساعت
در این مثال، خط باید هنگام کارکرد واقعی توان تولید حدود ۵۰۰ کیلوگرم گرانول قابل قبول در ساعت را داشته باشد.
توجه داشته باشید که ضریب بهره برداری ۸۰ درصد فقط یک فرض محاسباتی است و باید با اطلاعات واقعی کارخانه جایگزین شود.
اگر ضایعات و توقف ها جداگانه محاسبه می شوند، نباید اثر یک عامل دوبار در محاسبه اعمال شود.
این روش برای تعیین ظرفیت اولیه اکسترودر و جلوخطی بسیار مفید است، زیرا نشان می دهد انتخاب دستگاه صرفا براساس میانگین تولید موردنظر می تواند به خرید تجهیزی با ظرفیت ناکافی منجر شود.
جدول انتخاب سیستم گرانول سازی براساس ظرفیت تولید
برای بررسی اولیه می توان ظرفیت خط را به چند محدوده تقسیم کرد.
| ظرفیت تولید | سیستم های قابل بررسی | مهم ترین معیار انتخاب |
|---|---|---|
| ۱۰۰ تا ۲۵۰ کیلوگرم در ساعت | رشته ای، هواخنک، واتررینگ و آندرواتر تخصصی | نوع ماده، سادگی و هزینه |
| ۲۵۰ تا ۴۰۰ کیلوگرم در ساعت | رشته ای، واتررینگ و سایر روش های سازگار | پایداری تولید و سهولت بهره برداری |
| ۴۰۰ تا ۶۰۰ کیلوگرم در ساعت | رشته ای، واتررینگ، سیستم های ویژه | مدیریت رشته و کیفیت برش |
| ۶۰۰ تا ۱۰۰۰ کیلوگرم در ساعت | واتررینگ، رشته ای صنعتی، آندرواتر | هماهنگی تمام تجهیزات جلوخطی |
| ۱ تا ۱٫۵ تن در ساعت | واتررینگ، رشته ای اتوماتیک، آندرواتر | اتوماسیون، خنک کاری و آبگیری |
| بیشتر از ۱٫۵ تن در ساعت | سیستم های صنعتی متناسب با ماده | پایداری مداوم و طراحی یکپارچه |
این جدول یک راهنمای اولیه است و نباید به عنوان محدودیت قطعی فناوری ها استفاده شود.
سیستم های رشته ای اتوماتیک می توانند در ظرفیت های چند تن در ساعت کار کنند. واتررینگ های صنعتی نیز محدود به یک یا ۱٫۵ تن در ساعت نیستند و آندرواتر علاوه بر ظرفیت های بالا، در مقیاس آزمایشگاهی و ظرفیت های پایین نیز کاربرد دارد.
در ادامه هر محدوده را به صورت جداگانه بررسی می کنیم.
انتخاب سیستم گرانول سازی برای ظرفیت ۱۰۰ تا ۲۵۰ کیلوگرم در ساعت
در ظرفیت های پایین، هزینه سرمایه گذاری و سادگی بهره برداری اهمیت زیادی دارند.
این خطوط معمولا در کارگاه های بازیافت، تولید محدود گرانول، ساخت کامپاندهای خاص و بعضی پروژه های آزمایشگاهی مورد استفاده قرار می گیرند.
گرانول سازی رشته ای در ظرفیت پایین
سیستم رشته ای یکی از گزینه های متداول برای این ظرفیت است.
در این روش، مذاب پس از خروج از دای به شکل رشته وارد وان آب می شود و پس از خنک شدن توسط کاتر برش می خورد.
در بسیاری از مواد، مدیریت تعداد محدود رشته ها ساده است و می توان با طراحی مناسب وان و کاتر، تولید پایداری داشت.
مزیت مهم سیستم رشته ای، انعطاف پذیری آن است.
اگر نوع ماده تغییر کند، در بسیاری از موارد می توان با تغییر دمای آب، شرایط برش، سرعت حرکت رشته یا طراحی دای، دستگاه را برای ماده جدید تنظیم کرد.
البته این موضوع به خواص واقعی پلیمر بستگی دارد و همه مواد با یک دای و کاتر قابل فرآوری نیستند.
برای بررسی تجهیزات برش می توانید صفحه دستگاه کاتر گرانول ماشین سازی متین را مطالعه کنید.
گرانول سازی هواخنک در ظرفیت پایین
در برخی مواد، هواخنک نیز گزینه قابل بررسی است.
این سیستم از خانواده برش روی سطح دای است و به جای حلقه آب، از جریان هوا برای خنک کردن و انتقال گرانول استفاده می کند.
حذف مدار آب، پمپ سیرکولاسیون و تجهیزات آبگیری می تواند در بعضی پروژه ها باعث ساده تر شدن مجموعه شود.
با این حال، محدودیت اصلی هواخنک توان دفع حرارت است.
اگر جریان هوا نتواند گرانول را در زمان مناسب خنک کند، احتمال چسبندگی ذرات یا تغییر شکل محصول افزایش پیدا می کند.
برای بعضی طراحی های متداول، ظرفیت حدود ۱۵۰ تا ۲۵۰ کیلوگرم در ساعت قابل بررسی است، اما این عدد سقف عمومی فناوری هواخنک محسوب نمی شود.
واتررینگ در ظرفیت ۱۰۰ تا ۲۵۰ کیلوگرم
واتررینگ نیز از نظر فنی می تواند در ظرفیت پایین استفاده شود.
اگر پلیمر هنگام تشکیل رشته ناپایدار باشد، یا هدف حذف مدیریت رشته های بلند باشد، بررسی واتررینگ منطقی است.
در مقابل، اگر یک سیستم رشته ای ساده بتواند تمام نیازهای تولید را تامین کند، باید هزینه بیشتر احتمالی تجهیزات واتررینگ با مزیت های آن مقایسه شود.
بنابراین در ظرفیت پایین، انتخاب اقتصادی ممکن است به اندازه انتخاب فنی اهمیت داشته باشد.
انتخاب سیستم گرانول سازی برای ظرفیت ۲۵۰ تا ۴۰۰ کیلوگرم در ساعت
در این محدوده، سیستم رشته ای برای بسیاری از پلیمرها همچنان گزینه مناسبی است.
در خطوط متداول، تعداد رشته ها، طول وان و مشخصات کاتر باید متناسب با خروجی اکسترودر تعیین شوند.
اگر رشته ها از نظر استحکام و پایداری شرایط مناسبی داشته باشند، فرآیند را می توان با تجهیزات نسبتا ساده مدیریت کرد.
اما افزایش ظرفیت ممکن است نیاز به تغییراتی در دای و بخش خنک کاری ایجاد کند.
برای مثال، اگر خروجی اکسترودر افزایش پیدا کند و تعداد سوراخ های دای ثابت بماند، مقدار مذاب عبوری از هر سوراخ بیشتر می شود.
این موضوع ممکن است قطر یا سرعت رشته را تغییر دهد و بر زمان خنک کاری تاثیر بگذارد.
چه زمانی در این ظرفیت واتررینگ مناسب تر است؟
اگر ماده در حالت مذاب استحکام کمی داشته باشد و رشته ها مرتب دچار شکست شوند، ممکن است بهره برداری از سیستم رشته ای دشوار شود.
در چنین شرایطی، واتررینگ می تواند گزینه مناسبی باشد؛ زیرا برش روی سطح دای انجام می شود و نیازی به انتقال رشته های بلند نیست.
البته واتررینگ نیز برای همه مواد مناسب نیست.
اگر مذاب چسبندگی زیادی داشته باشد یا گرانول پس از برش به سرعت شکل پایدار پیدا نکند، ممکن است در واتررینگ مشکلاتی مانند ایجاد دنباله یا کلوخه ایجاد شود.
بنابراین انتخاب صحیح باید براساس رفتار واقعی ماده انجام شود.
انتخاب سیستم گرانول سازی برای ظرفیت ۴۰۰ تا ۶۰۰ کیلوگرم در ساعت
در بسیاری از خطوط رشته ای متداول، این بازه ظرفیتی نیازمند توجه بیشتری به مدیریت رشته ها است.
افزایش ظرفیت ممکن است با افزایش تعداد رشته ها، افزایش قطر خروجی دای یا بالا رفتن سرعت حرکت رشته همراه باشد.
هر یک از این روش ها محدودیت های خاص خود را دارند.
محدودیت افزایش تعداد رشته ها
افزایش تعداد رشته ها می تواند راه اندازی خط را دشوارتر کند.
در چنین شرایطی، رشته های بیشتری باید از دای به وان و سپس به کاتر هدایت شوند.
اگر ماده استحکام رشته مناسبی نداشته باشد، احتمال شکست رشته، چسبیدن رشته ها به یکدیگر یا خروج آن ها از مسیر افزایش پیدا می کند.
همچنین افزایش تعداد رشته ها ممکن است نیازمند کاتر عریض تر و طراحی مناسب تر هد و وان باشد.
محدودیت افزایش قطر رشته
اگر تعداد رشته ها ثابت باشد و قطر آن ها افزایش یابد، زمان موردنیاز برای خنک شدن بخش داخلی رشته نیز ممکن است بیشتر شود.
در این شرایط، رشته ممکن است در ظاهر خنک باشد اما هنگام ورود به کاتر هنوز استحکام کافی نداشته باشد.
نتیجه می تواند برش نامنظم، تغییر شکل گرانول یا افزایش چسبندگی باشد.
آیا ظرفیت ۶۰۰ کیلوگرم سقف Strand است؟
خیر.
در بعضی خطوط رشته ای ساده، ظرفیت بالاتر از ۶۰۰ کیلوگرم در ساعت ممکن است از نظر عملیاتی دشوار باشد.
اما سیستم های صنعتی اتوماتیک برای خروجی های چند تن در ساعت نیز طراحی شده اند.
بنابراین باید بین محدودیت یک طراحی متداول و محدودیت اصل فناوری تفاوت قائل شد.
مزیت واتررینگ در ظرفیت ۴۰۰ تا ۶۰۰ کیلوگرم
واتررینگ در بسیاری از مواد سازگار می تواند مشکل مدیریت رشته های بلند را حذف کند.
در این روش، برش روی سطح دای انجام می شود و گرانول تازه تشکیل شده به کمک جریان آب خنک و منتقل می گردد.
به همین دلیل، برای برخی خطوط بازیافت پلی اتیلن، واتررینگ در این ظرفیت می تواند انتخاب مناسبی باشد.
اما مقایسه باید میان دو مجموعه کامل انجام شود، زیرا واتررینگ به تجهیزات جانبی مانند پمپ آب، سرند و سانتریفیوژ نیز نیاز دارد.
انتخاب سیستم گرانول سازی برای ظرفیت ۶۰۰ تا ۱۰۰۰ کیلوگرم در ساعت
در این بازه، هماهنگی اجزای جلوخطی اهمیت بیشتری پیدا می کند.
در بسیاری از کاربردهای پلی اولفینی، واتررینگ یکی از گزینه های قابل بررسی است.
این سیستم با حذف مدیریت رشته های بلند، امکان انجام پیوسته برش، خنک کاری و انتقال گرانول را فراهم می کند.
با این حال، برای بعضی کامپاندها و پلیمرهای مهندسی، سیستم رشته ای صنعتی با تجهیزات انتقال اتوماتیک نیز می تواند انتخاب مناسبی باشد.
ظرفیت کاتر به تنهایی کافی نیست
فرض کنید اکسترودر ۸۰۰ کیلوگرم مذاب در ساعت تولید می کند و مجموعه واتررینگ نیز برای همین خروجی طراحی شده است.
اگر تجهیزات آبگیری فقط بتوانند ۶۰۰ کیلوگرم گرانول در ساعت را با کیفیت مطلوب خشک کنند، ظرفیت واقعی خط محدود خواهد شد.
در چنین شرایطی، افزایش دور کاتر یا خروجی اکسترودر مشکل را برطرف نمی کند.
باید مشخص شود آیا محدودیت در سرند، سانتریفیوژ، مسیر انتقال یا ظرفیت خنک کاری قرار دارد.
آیا آندرواتر برای ظرفیت کمتر از یک تن مناسب است؟
از نظر فنی، بله.
آندرواتر در ظرفیت های پایین نیز قابل طراحی است، اما هزینه سرمایه گذاری و پیچیدگی تجهیزات ممکن است باعث شود در بعضی پروژه ها توجیه اقتصادی کمتری داشته باشد.
در مقابل، اگر نوع ماده یا کیفیت محصول به خنک کاری سریع و برش در محفظه آب نیاز داشته باشد، استفاده از آندرواتر حتی در ظرفیت پایین نیز ممکن است منطقی باشد.
برای ظرفیت های حدود ۸۰۰ کیلوگرم تا یک تن در ساعت، بهتر است آندرواتر در کنار گزینه های دیگر از نظر فنی و اقتصادی بررسی شود؛ نه اینکه فقط براساس ظرفیت رد یا تایید گردد.
انتخاب سیستم گرانول سازی برای ظرفیت یک تا ۱٫۵ تن در ساعت
در ظرفیت های نزدیک به یک تن در ساعت، طراحی جلوخطی باید کاملا صنعتی و متناسب با کارکرد پیوسته باشد.
سیستم های واتررینگ، رشته ای اتوماتیک و آندرواتر هر سه می توانند بسته به ماده و شرایط خط مورد بررسی قرار گیرند.
واتررینگ برای یک تن در ساعت
برای بسیاری از گریدهای پلی اتیلن و بعضی گریدهای پلی پروپیلن، واتررینگ می تواند انتخاب مناسبی باشد.
اما دای، سرعت کاتر، مدار آب و تجهیزات خشک کردن باید با خروجی واقعی هماهنگ باشند.
در این ظرفیت، طراحی مسیر تخلیه مخلوط آب و گرانول اهمیت زیادی دارد.
اگر گرانول به خوبی از محفظه خارج نشود، ممکن است تجمع ماده یا اختلال در فرآیند ایجاد شود.
سیستم رشته ای اتوماتیک برای یک تن در ساعت
اگر ماده با روش رشته ای سازگار باشد، استفاده از تجهیزات انتقال و هدایت اتوماتیک رشته می تواند به کاهش وابستگی به اپراتور کمک کند.
در این شرایط، عرض کاتر، تعداد رشته ها و ظرفیت وان باید متناسب با خروجی طراحی شوند.
این روش برای بسیاری از کامپاندها همچنان یکی از گزینه های صنعتی معتبر است.
آندرواتر برای یک تن در ساعت
آندرواتر نیز می تواند در این ظرفیت مورد استفاده قرار گیرد، به خصوص زمانی که ویژگی ماده یا شکل و کیفیت گرانول آن را توجیه کند.
اما طراحی حرارتی دای، مدار آب، خشک کن و شرایط راه اندازی باید دقیق بررسی شوند.
از نظر اقتصادی نیز لازم است هزینه خرید و نگهداری آن با گزینه های دیگر مقایسه شود.
انتخاب سیستم گرانول سازی برای ظرفیت چند تن در ساعت
با افزایش ظرفیت تولید، مدیریت پایدار فرآیند اهمیت بیشتری پیدا می کند.
در چنین خطوطی، توقف کوتاه دستگاه می تواند باعث کاهش قابل توجه تولید روزانه شود.
به همین دلیل، اتوماسیون، قابلیت سرویس، پایداری جریان مذاب و هماهنگی بخش های مختلف خط اهمیت زیادی دارند.
سیستم رشته ای در ظرفیت چند تن
برخلاف تصور رایج، سیستم رشته ای فقط برای ظرفیت پایین و متوسط نیست.
در طراحی های صنعتی، تعداد زیاد رشته ها توسط تجهیزات انتقال اتوماتیک کنترل می شود و می توان از کاترهای عریض و سیستم های خنک کاری بزرگ استفاده کرد.
این روش در تولید بعضی پلیمرهای مهندسی، کامپاندها و محصولات خاص کاربرد دارد.
واتررینگ در ظرفیت چند تن
واتررینگ های بزرگ صنعتی می توانند در ظرفیت چند تن در ساعت کار کنند.
اما رسیدن به چنین خروجی هایی به طراحی دای، توان برش، مشخصات ماده و ظرفیت سیستم آب وابسته است.
نباید ظرفیت یک واتررینگ کوچک متداول را به عنوان محدودیت همه دستگاه های این خانواده در نظر گرفت.
آندرواتر در ظرفیت چند تن
آندرواتر یکی از گزینه های مهم برای تولید صنعتی در ظرفیت های بالا است.
در این سیستم، برش در محفظه آب انجام می شود و گرانول پس از خروج از دای به سرعت خنک می گردد.
این ویژگی برای بعضی مواد و ظرفیت ها مزیت دارد.
اما طراحی گرمایش دای و جلوگیری از انجماد زودهنگام مذاب در سوراخ ها اهمیت زیادی دارد.
بنابراین افزایش ظرفیت باید همراه با طراحی مناسب حرارتی، هیدرولیکی و مکانیکی انجام شود.
گلوگاه تولید چیست و چگونه ظرفیت خط را محدود می کند؟
گلوگاه تولید به بخشی گفته می شود که خروجی قابل استفاده کل خط را محدود می کند.
در یک خط گرانول سازی ممکن است اکسترودر ظرفیت بالایی داشته باشد، اما بخش فیلتراسیون، کاتر یا خشک کن مانع رسیدن به خروجی هدف شود.
برای مثال، ظرفیت های فرضی زیر را در نظر بگیرید:
| بخش خط | ظرفیت پایدار فرضی |
|---|---|
| اکسترودر | ۸۰۰ کیلوگرم در ساعت |
| فیلتر مذاب | ۷۰۰ کیلوگرم در ساعت |
| کاتر | ۱۰۰۰ کیلوگرم در ساعت |
| سیستم آبگیری | ۶۰۰ کیلوگرم در ساعت |
در این مثال، ظرفیت کل خط در شرایط فرض شده به حدود ۶۰۰ کیلوگرم در ساعت محدود می شود.
اگر هدف تولید ۸۰۰ کیلوگرم در ساعت باشد، افزایش قدرت کاتر راهکار مناسبی نیست؛ زیرا بخش محدود کننده، سیستم آبگیری است.
در خطوط بازیافت، وضعیت اسکرین چنجر اکسترودر نیز اهمیت دارد.
تجمع آلودگی در فیلتر می تواند افت فشار را افزایش دهد و بر خروجی پایدار اکسترودر تاثیر بگذارد.
بنابراین طراحی خط باید با بررسی تمام اجزای مسیر تولید انجام شود.
تاثیر طراحی دای بر ظرفیت سیستم گرانول سازی
دای یکی از اجزای اصلی تعیین کننده عملکرد جلوخطی است.
تعداد و قطر سوراخ ها، طول مسیر عبور مذاب، فاصله خروجی ها و نحوه توزیع جریان باید متناسب با نوع ماده و ظرفیت انتخاب شوند.
تعداد سوراخ ها
اگر ظرفیت ثابت باشد و تعداد سوراخ ها افزایش پیدا کند، میانگین جریان ماده از هر سوراخ کاهش می یابد.
در مقابل، کاهش تعداد سوراخ ها باعث افزایش جریان متوسط هر خروجی می شود.
این تغییرات روی فشار، شرایط خروج مذاب و ابعاد گرانول تاثیر دارند.
افزایش تعداد سوراخ ها همیشه به معنای افزایش ظرفیت نیست.
در بعضی طراحی ها، خروجی بسیار کم از هر سوراخ ممکن است باعث مشکلات حرارتی یا ناپایداری فرآیند شود.
قطر سوراخ های دای
قطر خروجی با مقدار عبور مذاب و شکل اولیه آن ارتباط دارد.
اما اندازه نهایی گرانول دقیقا برابر قطر سوراخ نیست.
تورم مذاب پس از خروج از دای، شرایط برش و خنک کاری می توانند ابعاد محصول را تغییر دهند.
سرعت کاتر
در واتررینگ و آندرواتر، دور کاتر و تعداد تیغه ها بر تعداد برش های انجام شده در واحد زمان تاثیر دارند.
در شرایط ثابت، افزایش تعداد برش معمولا باعث کاهش جرم متوسط گرانول می شود.
اما افزایش سرعت کاتر به تنهایی ظرفیت اکسترودر را بالا نمی برد.
اگر نرخ خروج مذاب ثابت باشد، دور کاتر بیشتر عمدتا روی اندازه محصول اثر می گذارد، نه مقدار ماده تولید شده.
انتخاب سیستم خنک کاری براساس ظرفیت تولید
هرچه ظرفیت تولید بیشتر شود، معمولا مقدار حرارتی که باید از پلیمر گرفته شود نیز افزایش پیدا می کند.
اما طراحی خنک کاری فقط تابع کیلوگرم بر ساعت نیست.
دمای مذاب، دمای نهایی موردنظر، گرمای ویژه ماده، رفتار بلورینگی و شکل گرانول نیز نقش دارند.
خنک کاری رشته ها در وان
در سیستم رشته ای، طول وان باید با قطر رشته، سرعت حرکت و خواص ماده هماهنگ باشد.
برای بعضی کاربردها وان هایی با طول حدود ۳ تا ۴ متر مناسب هستند؛ درحالی که مواد یا ظرفیت های دیگر ممکن است به مسیر خنک کاری طولانی تر نیاز داشته باشند.
در بعضی طراحی ها این طول می تواند به حدود ۱۲ متر یا بیشتر برسد.
اگر سرعت رشته افزایش پیدا کند، مدت حضور آن در وان کاهش می یابد.
در نتیجه، ممکن است برای حفظ کیفیت برش به اصلاح دمای آب، طول وان یا طراحی مسیر خنک کاری نیاز باشد.
خنک کاری در واتررینگ
در واتررینگ، آب هم وظیفه خنک کردن گرانول و هم انتقال آن از محفظه کاتر را بر عهده دارد.
با افزایش ظرفیت، باید دبی آب، هندسه محفظه، دمای آب و ظرفیت تجهیزات خنک کننده بررسی شوند.
اگر آب به اندازه کافی حرارت را از گرانول خارج نکند، احتمال چسبیدن ذرات و تشکیل کلوخه افزایش می یابد.
خنک کاری در هواخنک
در سیستم هواخنک، انتقال حرارت از گرانول به جریان هوا انجام می شود.
در بعضی ظرفیت ها، رسیدن به خنک کاری کافی با هوا دشوارتر می شود و ممکن است به مسیر انتقال طولانی تر یا دبی بیشتر هوا نیاز باشد.
برای همین، انتخاب هواخنک باید با محاسبه بار حرارتی و بررسی رفتار گرانول انجام شود.
خنک کاری در آندرواتر
در آندرواتر، سطح دای و تیغه در محفظه آب قرار دارند.
گرانول بلافاصله پس از تشکیل در تماس مستقیم با آب قرار می گیرد.
این روش خنک کاری سریع را فراهم می کند، اما طراحی حرارتی دای حساس است.
اگر گرمایش و انتقال حرارت به درستی کنترل نشوند، ممکن است پلیمر پیش از خروج کامل از سوراخ های دای منجمد شود.
محاسبه اولیه دبی آب سیستم گرانول سازی
برای تعیین ظرفیت اولیه مدار خنک کاری، می توان از رابطه انتقال حرارت استفاده کرد.
بار حرارتی = دبی جرمی آب × گرمای ویژه آب × اختلاف دمای ورودی و خروجی
فرض کنید بار حرارتی قابل انتقال به آب در یک پروژه فرضی ۱۰۰ کیلووات باشد.
اگر اختلاف دمای مجاز آب ورودی و خروجی را ۵ درجه سانتی گراد در نظر بگیریم، دبی تقریبی آب برای انتقال این مقدار حرارت حدود ۱۷٫۲ مترمکعب در ساعت خواهد بود.
این عدد فقط یک مثال محاسباتی است و به معنی مناسب بودن این دبی برای یک ظرفیت مشخص گرانول سازی نیست.
در طراحی واقعی باید حرارت خروجی پلیمر، نوع ماده، دمای فرآیند، ظرفیت مبدل حرارتی و شرایط عملکرد تجهیزات بررسی شوند.
همچنین در سیستم واتررینگ، دبی لازم برای انتقال گرانول ممکن است با دبی حاصل از محاسبه حرارتی متفاوت باشد.
بنابراین پمپ باید هم الزامات خنک کاری و هم الزامات حرکت آب در محفظه را تامین کند.
انتخاب جلوخطی براساس جنس پلیمر و ظرفیت تولید
ظرفیت تولید زمانی می تواند مبنای مناسبی برای انتخاب باشد که نوع پلیمر نیز مشخص باشد.
دو خط با خروجی یکسان ممکن است به فناوری های متفاوتی نیاز داشته باشند.
| نوع ماده | سیستم های قابل بررسی | نکته اصلی |
|---|---|---|
| HDPE و LDPE | رشته ای، واتررینگ، آندرواتر و بعضی هواخنک ها | گرید، استحکام و چسبندگی مذاب |
| PP | رشته ای، واتررینگ و آندرواتر | MFI و رفتار رئولوژیکی |
| PVC نرم | رشته ای و بعضی سیستم های برش سطح دای | حساسیت حرارتی و فرمولاسیون |
| EVA | رشته ای، واتررینگ، هواخنک یا آندرواتر متناسب | نرمی و چسبندگی |
| PA | رشته ای صنعتی و آندرواتر؛ سایر روش ها با بررسی | دمای فرآیند و شرایط خنک کاری |
| TPE | روش های مختلف متناسب با فرمولاسیون | سختی، چسبندگی و کیفیت تشکیل گرانول |
انتخاب سیستم برای پلی اتیلن
پلی اتیلن یکی از خانواده های مهم در خطوط بازیافت و تولید گرانول است.
برای بسیاری از گریدهای PE، سیستم رشته ای یا واتررینگ می تواند انتخاب مناسبی باشد.
در بعضی خطوط بازیافت، واتررینگ به دلیل حذف مدیریت رشته های بلند مزیت عملیاتی دارد.
اما برای ظرفیت های پایین یا موادی که رشته پایدار تشکیل می دهند، سیستم رشته ای همچنان قابل بررسی است.
انتخاب سیستم برای پلی پروپیلن
در PP، تفاوت MFI و رفتار مذاب میان گریدها اهمیت دارد.
برخی گریدها با روش های برش سطح دای به خوبی فرآوری می شوند؛ اما برای بعضی مواد، ویژگی های رئولوژیکی یا شرایط خنک کاری ممکن است طراحی ویژه ای را ضروری کند.
در نتیجه، مقدار MFI باید همراه با نوع گرید و شرایط آزمون بررسی شود.
انتخاب سیستم برای TPE و EVA
در بسیاری از ترکیبات TPE و EVA، چسبندگی گرانول داغ می تواند محدودیت اصلی باشد.
حتی اگر کاتر از نظر مکانیکی ظرفیت کافی داشته باشد، ممکن است گرانول ها هنگام انتقال به یکدیگر بچسبند.
در این شرایط، طراحی خنک کاری و زمان تثبیت شکل گرانول اهمیت بیشتری نسبت به ظرفیت اسمی دستگاه دارد.
سه مثال کاربردی برای انتخاب سیستم گرانول سازی
مثال اول: خط بازیافت PE با ظرفیت ۲۰۰ کیلوگرم در ساعت
فرض کنید هدف تولید گرانول پلی اتیلن بازیافتی با ظرفیت ۲۰۰ کیلوگرم در ساعت است.
اگر ماده از دای به صورت رشته پایدار خارج شود و کیفیت مطلوبی پس از برش ایجاد کند، سیستم رشته ای می تواند گزینه اقتصادی مناسبی باشد.
اگر شکست رشته یا ناپایداری انتقال مشکل ایجاد کند، بررسی واتررینگ منطقی است.
در صورتی که فرمولاسیون با خنک کاری هوایی سازگار باشد، سیستم هواخنک نیز قابل بررسی خواهد بود.
بنابراین در این ظرفیت، هزینه کل تجهیزات و رفتار ماده هر دو اهمیت دارند.
مثال دوم: خط تولید PP با ظرفیت ۷۰۰ کیلوگرم در ساعت
در این پروژه، اولین مرحله تعیین گرید و مشخصات واقعی PP است.
اگر ماده برای برش روی سطح دای مناسب باشد، واتررینگ یکی از گزینه های قابل بررسی است.
اما اگر رفتار ماده یا کیفیت موردنظر استفاده از روش دیگری را ضروری کند، سیستم رشته ای صنعتی یا آندرواتر نیز باید ارزیابی شوند.
در هر حالت، ظرفیت تجهیزات خنک کاری و آبگیری باید حداقل با خروجی پایدار مورد انتظار هماهنگ باشد.
مثال سوم: خط کامپاندینگ با ظرفیت دو تن در ساعت
در یک خط کامپاندینگ با ظرفیت دو تن در ساعت، انتخاب فناوری باید براساس نوع فرمولاسیون انجام شود.
برای بعضی مواد، سیستم رشته ای اتوماتیک مناسب است.
در برخی فرمولاسیون ها، واتررینگ یا آندرواتر می تواند مزیت داشته باشد.
در چنین ظرفیتی، پایداری فرآیند، امکان کارکرد طولانی، کیفیت گرانول، سرعت سرویس تجهیزات و هزینه توقف خط از معیارهای مهم انتخاب هستند.
مقایسه اقتصادی سیستم های گرانول سازی در ظرفیت های مختلف
یکی از اشتباهات رایج، مقایسه سیستم ها فقط براساس قیمت خرید کاتر است.
قیمت یک سیستم رشته ای شامل دای، وان، تجهیزات هدایت رشته و کاتر با قیمت یک سیستم کامل واتررینگ شامل کاتر، پمپ، مخزن آب، سرند، سانتریفیوژ و تجهیزات جانبی قابل مقایسه مستقیم نیست.
برای بررسی اقتصادی باید محدوده تامین هر پیشنهاد مشخص باشد.
هزینه سرمایه گذاری اولیه
در بعضی ظرفیت های پایین، سیستم رشته ای ساده می تواند هزینه خرید کمتری داشته باشد.
سیستم هواخنک نیز در برخی کاربردها ممکن است به دلیل حذف مدار آب اقتصادی باشد.
واتررینگ و آندرواتر بسته به طراحی، ظرفیت و تجهیزات موردنیاز می توانند سرمایه گذاری بیشتری لازم داشته باشند.
اما هیچ کدام از این روابط بدون مشخصات پروژه قطعی نیست.
هزینه بهره برداری
هزینه برق، آب، سرمایش، قطعات مصرفی، سرویس کاتر و نیروی انسانی باید بررسی شود.
در بعضی خطوط، توقف های ناشی از شکست رشته می توانند هزینه قابل توجهی ایجاد کنند.
در بعضی سیستم های برش سطح دای نیز سایش تیغه، تنظیمات کاتر یا مدیریت آب اهمیت بیشتری پیدا می کند.
بنابراین انتخاب اقتصادی باید با در نظر گرفتن شرایط کارکرد واقعی انجام شود.
هزینه تولید هر کیلوگرم گرانول
برای مقایسه گزینه ها می توان هزینه کل تولید را بر مقدار محصول قابل قبول تقسیم کرد.
هزینه هر کیلوگرم گرانول = مجموع هزینه های دوره ÷ مقدار محصول قابل قبول تولید شده
در صورت استفاده از این روش، باید هزینه ها و دوره محاسبه برای تمام گزینه ها یکسان باشند.
این مقایسه می تواند نشان دهد که خرید دستگاه ارزان تر لزوما به معنی هزینه تولید کمتر نیست.
اشتباهات رایج هنگام انتخاب ظرفیت دستگاه گرانول ساز
انتخاب دستگاه صرفا براساس ظرفیت اکسترودر
اگر خروجی اکسترودر با توان کاتر، خنک کاری و خشک کن هماهنگ نباشد، ظرفیت واقعی خط محدود می شود.
در نظر گرفتن سقف ثابت برای هر فناوری
ظرفیت ۶۰۰ کیلوگرم برای سیستم رشته ای یا ۱٫۵ تن برای واتررینگ نباید به عنوان محدودیت عمومی فناوری اعلام شود.
نادیده گرفتن نوع ماده
دو ماده با ظرفیت یکسان ممکن است به روش های کاملا متفاوتی برای برش و خنک کاری نیاز داشته باشند.
استفاده از ظرفیت اسمی به جای ظرفیت پایدار
ظرفیت اعلام شده باید با شرایط واقعی ماده و زمان کارکرد موردنظر تطبیق داده شود.
انتخاب نکردن ظرفیت مناسب آبگیری
در سیستم های آبی، تجهیزات جداسازی و خشک کردن می توانند ظرفیت کل خط را محدود کنند.
خرید دستگاه بسیار بزرگ تر از نیاز
ظرفیت بیشتر همیشه مزیت اقتصادی ندارد. باید بررسی شود دستگاه در محدوده واقعی تولید با کیفیت مناسب و هزینه قابل قبول کار می کند یا خیر.
هنگام سفارش سیستم گرانول سازی چه اطلاعاتی باید ارائه شود؟
برای انتخاب دقیق جلوخطی، بهتر است اطلاعات زیر پیش از سفارش مشخص باشند.
| اطلاعات موردنیاز | اهمیت |
|---|---|
| نوع و گرید پلیمر | تعیین سازگاری با روش برش |
| MFI یا MFR با شرایط آزمون | شناخت اولیه رفتار جریان مذاب |
| ظرفیت تولید موردنظر | تعیین ابعاد و توان تجهیزات |
| تولید خالص هر شیفت | محاسبه ظرفیت واقعی موردنیاز |
| دمای فرآیند | بررسی شرایط حرارتی |
| درصد فیلر و افزودنی | بررسی سایش و رفتار ماده |
| شکل و ابعاد گرانول | طراحی دای و کاتر |
| رطوبت قابل قبول محصول | انتخاب آبگیری و خشک کن |
| شرایط آب و برق کارخانه | طراحی تجهیزات جانبی |
| فضای نصب | تعیین ابعاد و آرایش جلوخطی |
| ساعات کارکرد روزانه | بررسی دوام و نگهداری |
اگر ماده خاص باشد یا سابقه عملی کافی از فرآوری آن وجود نداشته باشد، آزمون با نمونه واقعی ماده می تواند ریسک انتخاب دستگاه را کاهش دهد.
برای آشنایی با تجهیزات و بررسی گزینه های موجود، صفحات دستگاه تولید گرانول و دستگاه اکسترودر ماشین سازی متین قابل مطالعه هستند.
سوالات متداول درباره انتخاب سیستم گرانول سازی براساس ظرفیت
برای ظرفیت ۲۰۰ کیلوگرم در ساعت چه سیستم گرانول سازی مناسب است؟
در بسیاری از کاربردها، سیستم رشته ای یکی از گزینه های مناسب است. واتررینگ و هواخنک نیز بسته به نوع ماده و شرایط خنک کاری قابل بررسی هستند. انتخاب نهایی باید براساس خواص پلیمر و هزینه تجهیزات انجام شود.
آیا سیستم رشته ای برای ظرفیت ۶۰۰ کیلوگرم در ساعت مناسب است؟
بله. سیستم رشته ای می تواند در این ظرفیت کار کند، اما در بعضی خطوط متداول مدیریت رشته ها دشوارتر می شود. سیستم های رشته ای اتوماتیک برای ظرفیت های چند تن در ساعت نیز وجود دارند.
برای ظرفیت یک تن در ساعت واتررینگ بهتر است یا رشته ای؟
پاسخ به نوع پلیمر، رفتار مذاب، کیفیت گرانول و سطح اتوماسیون وابسته است. برای بسیاری از پلی اولفین ها واتررینگ قابل بررسی است، اما رشته ای صنعتی نیز می تواند انتخاب مناسبی باشد.
آیا آندرواتر فقط برای ظرفیت بالاتر از یک تن استفاده می شود؟
خیر. آندرواتر در ظرفیت های پایین و حتی آزمایشگاهی نیز وجود دارد. اما در بعضی پروژه های کوچک، هزینه سرمایه گذاری آن باید با دقت بیشتری بررسی شود.
آیا افزایش سرعت کاتر باعث افزایش ظرفیت تولید می شود؟
لزوما خیر. افزایش سرعت کاتر می تواند اندازه گرانول را تغییر دهد، اما مقدار تولید به نرخ خروج مذاب و ظرفیت کل تجهیزات بستگی دارد.
چرا ظرفیت سانتریفیوژ در واتررینگ اهمیت دارد؟
زیرا گرانول پس از تماس با آب باید آبگیری شود. اگر ظرفیت سانتریفیوژ کمتر از خروجی خط باشد، ممکن است تولید پایدار محدود شود یا رطوبت محصول افزایش پیدا کند.
آیا می توان یک جلوخطی را برای چند نوع پلیمر استفاده کرد؟
در بسیاری از موارد بله، اما ممکن است لازم باشد دای، شرایط کاتر، دمای آب یا تجهیزات جانبی تغییر کنند. سازگاری باید برای مواد موردنظر بررسی شود.
ظرفیت واقعی دستگاه چگونه مشخص می شود؟
ظرفیت واقعی با بررسی تولید پایدار، کیفیت محصول، شرایط ماده، توان تجهیزات جانبی و میزان توقف های خط مشخص می شود. ظرفیت اسمی به تنهایی برای این ارزیابی کافی نیست.
جمع بندی؛ بهترین سیستم گرانول سازی برای ظرفیت خط شما کدام است؟
انتخاب سیستم گرانول سازی براساس ظرفیت تولید، یکی از مراحل مهم طراحی خط اکستروژن است؛ اما ظرفیت به تنهایی نمی تواند نوع دستگاه را مشخص کند.
در ظرفیت های پایین، سادگی، انعطاف پذیری و هزینه سرمایه گذاری معمولا اهمیت بیشتری دارند.
در ظرفیت های متوسط، مدیریت رشته ها، پایداری برش و توان خنک کاری اهمیت بیشتری پیدا می کنند.
در ظرفیت های بالا، هماهنگی اکسترودر، دای، کاتر، مدار آب، تجهیزات خشک کردن و سیستم کنترل نقش اساسی دارد.
سیستم رشته ای، واتررینگ، هواخنک و آندرواتر هرکدام قابلیت ها و محدودیت های خاص خود را دارند و هیچ کدام را نمی توان فقط براساس یک عدد ظرفیت، بهترین گزینه برای تمام خطوط معرفی کرد.
برای مثال، یک خط ۵۰۰ کیلوگرم در ساعت ممکن است با سیستم رشته ای عملکرد مناسبی داشته باشد؛ درحالی که خط دیگری با همین ظرفیت و ماده ای متفاوت، به واتررینگ یا روش دیگری نیاز داشته باشد.
همچنین در ظرفیت چند تن در ساعت نیز انتخاب میان رشته ای اتوماتیک، واتررینگ و آندرواتر باید براساس ویژگی های فرآیند انجام شود.
انتخاب صحیح جلوخطی زمانی انجام می شود که نوع ماده، ظرفیت پایدار اکسترودر، کیفیت گرانول و توان تجهیزات پایین دست به صورت یک مجموعه بررسی شوند.
ماشین سازی متین در زمینه طراحی و ساخت تجهیزات اکستروژن و خطوط تولید گرانول فعالیت دارد.
برای بررسی تجهیزات موردنیاز و دریافت اطلاعات فنی متناسب با ظرفیت خط خود می توانید به صفحه دستگاه تولید گرانول ماشین سازی متین مراجعه کنید یا از طریق صفحه تماس با ما درخواست بررسی فنی خود را مطرح کنید.
ماشین سازی متین | طراحی و ساخت تجهیزات اکستروژن و گرانول سازی پلیمر