
انتخاب سیستم گرانولسازی مناسب یکی از مهمترین تصمیمات فنی در طراحی و راهاندازی خطوط تولید گرانول، بازیافت پلاستیک و کامپاندینگ پلیمر است. هرچند بخش عمده فرآیند ذوب، اختلاط و انتقال مواد در اکسترودر انجام میشود، اما کیفیت گرانول نهایی تا حد زیادی به عملکرد تجهیزات پس از اکسترودر وابسته است.
سیستم گرانولسازی (Pelletizing System) مجموعهای از تجهیزات است که مذاب پلیمر را پس از خروج از اکسترودر، طی مراحل شکلدهی، برش، خنککاری، انتقال و در صورت نیاز آبگیری و خشککردن، به گرانول قابل استفاده در فرآیندهای بعدی تبدیل میکند.
در صنعت پلیمر ایران، به مجموعه تجهیزات گرانولسازی که در قسمت خروجی اکسترودر نصب میشوند، اصطلاحاً جلوخطی اکسترودر نیز گفته میشود.
سیستمهای گرانولسازی در چهار روش مهم شامل گرانولسازی رشتهای (Strand Pelletizing)، واتررینگ (Water Ring Pelletizing)، هواخنک (Air-Cooled Die-Face Pelletizing) و آندرواتر (Underwater Pelletizing) مورد استفاده قرار میگیرند.
هرکدام از این سیستمها از نظر نوع برش، روش خنککاری، ظرفیت تولید، دامنه مواد قابل فرآوری، کیفیت ظاهری گرانول، پیچیدگی تجهیزات و هزینه سرمایهگذاری تفاوت دارند.
در این مقاله از ماشینسازی متین، ضمن بررسی اصول عملکرد و اجزای اصلی این چهار فناوری، توضیح میدهیم که برای پلیمرهایی مانند PE، PP، PVC، EVA، PA و TPE و ظرفیتهای مختلف تولید، چگونه میتوان یک سیستم گرانولسازی مناسب انتخاب کرد.
سیستم گرانولسازی چیست و چه وظیفهای در خط اکستروژن دارد؟
در خطوط تولید گرانول، مواد اولیه ابتدا وارد اکسترودر میشوند. این مواد ممکن است به شکل پرک، مواد آسیابی، پودر، گرانول اولیه یا ترکیبات پلیمری باشند.
در داخل دستگاه اکسترودر، مواد تحت تأثیر انرژی مکانیکی، گرمایش و تنش برشی قرار میگیرند و با توجه به نوع فرآیند، ذوب، همگن یا با سایر اجزای فرمولاسیون مخلوط میشوند.
پس از آمادهشدن مذاب، ماده از مسیر خروجی اکسترودر به سمت هد و دای هدایت میشود. در این قسمت، سیستم گرانولسازی وظیفه تبدیل جریان پیوسته مذاب به ذراتی با ابعاد مشخص را بر عهده دارد.
این مرحله فقط یک عملیات ساده برش نیست. عملکرد مناسب سیستم گرانولسازی باید چند هدف مهم را تأمین کند:
- تبدیل یکنواخت مذاب به گرانول با ابعاد قابل قبول
- خنککاری کنترلشده و جلوگیری از تغییر شکل گرانول
- کاهش چسبندگی، کلوخهشدن و تولید ذرات نامنظم
- حفظ پایداری تولید متناسب با خروجی اکسترودر
- کنترل رطوبت سطحی گرانول در سیستمهای آبی
- کاهش توقفهای ناشی از گرفتگی دای، شکست رشته یا مشکلات کاتر
- تسهیل انتقال، جمعآوری و بستهبندی محصول نهایی
اگر سیستم گرانولسازی متناسب با ویژگیهای پلیمر انتخاب نشده باشد، حتی یک اکسترودر با عملکرد مناسب نیز ممکن است محصولی با اندازه نامنظم، رطوبت نامطلوب، درصد بالای ذرات ریز یا میزان زیاد کلوخه تولید کند.
به همین دلیل، طراحی جلوخطی باید همزمان با انتخاب اکسترودر انجام شود و به مراحل پایانی ساخت خط موکول نشود.
انواع سیستمهای گرانولسازی پلیمر کداماند؟
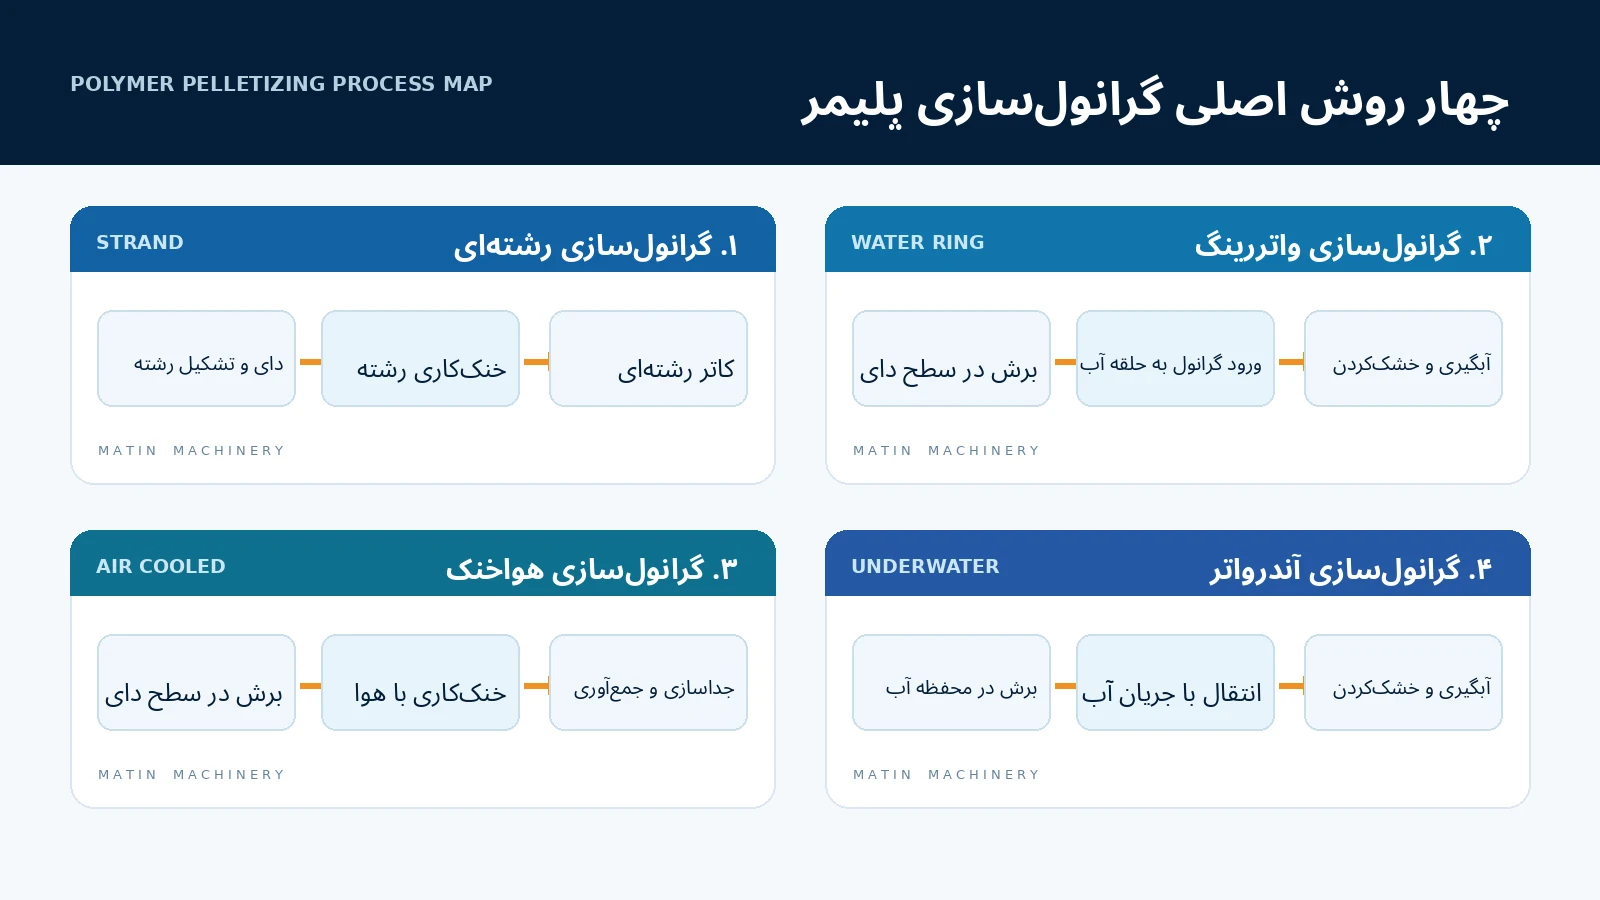
برای شناخت انواع سیستمهای گرانولسازی، ابتدا باید تفاوت دو خانواده اصلی فناوری برش را درک کنیم.
۱. برش پس از خنککاری (Cold Cutting)
در این روش، مذاب ابتدا به شکل رشته از دای خارج میشود و پس از خنکشدن و رسیدن به استحکام کافی، توسط دستگاه کاتر برش داده میشود.
گرانولسازی رشتهای با وان آب، یکی از شناختهشدهترین نمونههای این خانواده است.
۲. برش روی سطح دای (Die-Face Cutting)
در این خانواده، برش در محل خروج مذاب از دای انجام میشود؛ یعنی پلیمر پیش از تبدیلشدن به یک رشته بلند و مستقل، توسط تیغه دوار به قطعات کوچک تقسیم میشود.
در این روش، نحوه خنککاری و انتقال گرانول باعث ایجاد فناوریهای متفاوتی میشود:
- واتررینگ: برش روی سطح دای در محیط غیرغوطهور و انتقال گرانول به حلقه آب
- هواخنک: برش روی سطح دای و خنککاری و انتقال محصول با جریان هوا
- آندرواتر: برش روی سطح دای درون محفظه آب و خنککاری سریع گرانول
نکته مهم این است که «برش روی سطح دای» بهتنهایی مشخص نمیکند سیستم واتررینگ، هواخنک یا آندرواتر است؛ تفاوت اصلی این فناوریها در شرایط محیط برش و روش خنککاری و انتقال گرانول قرار دارد.
در ادامه هر روش را بهصورت فنی بررسی میکنیم.
۱. سیستم گرانولسازی رشتهای (Strand Pelletizing)
گرانولسازی رشتهای از روشهای شناختهشده و انعطافپذیر در صنعت پلیمر است که در بسیاری از خطوط بازیافت، تولید کامپاند و گرانولسازی مواد اولیه مورد استفاده قرار میگیرد.
این سیستم به دلیل ساختمان نسبتاً ساده، امکان مشاهده مستقیم رشتهها و قابلیت تنظیم تجهیزات برای مواد مختلف، در ظرفیتهای پایین و متوسط بسیار رایج است. البته مدلهای صنعتی پیشرفته آن در ظرفیتهای چند تن بر ساعت نیز کاربرد دارند.
نحوه عملکرد گرانولسازی رشتهای
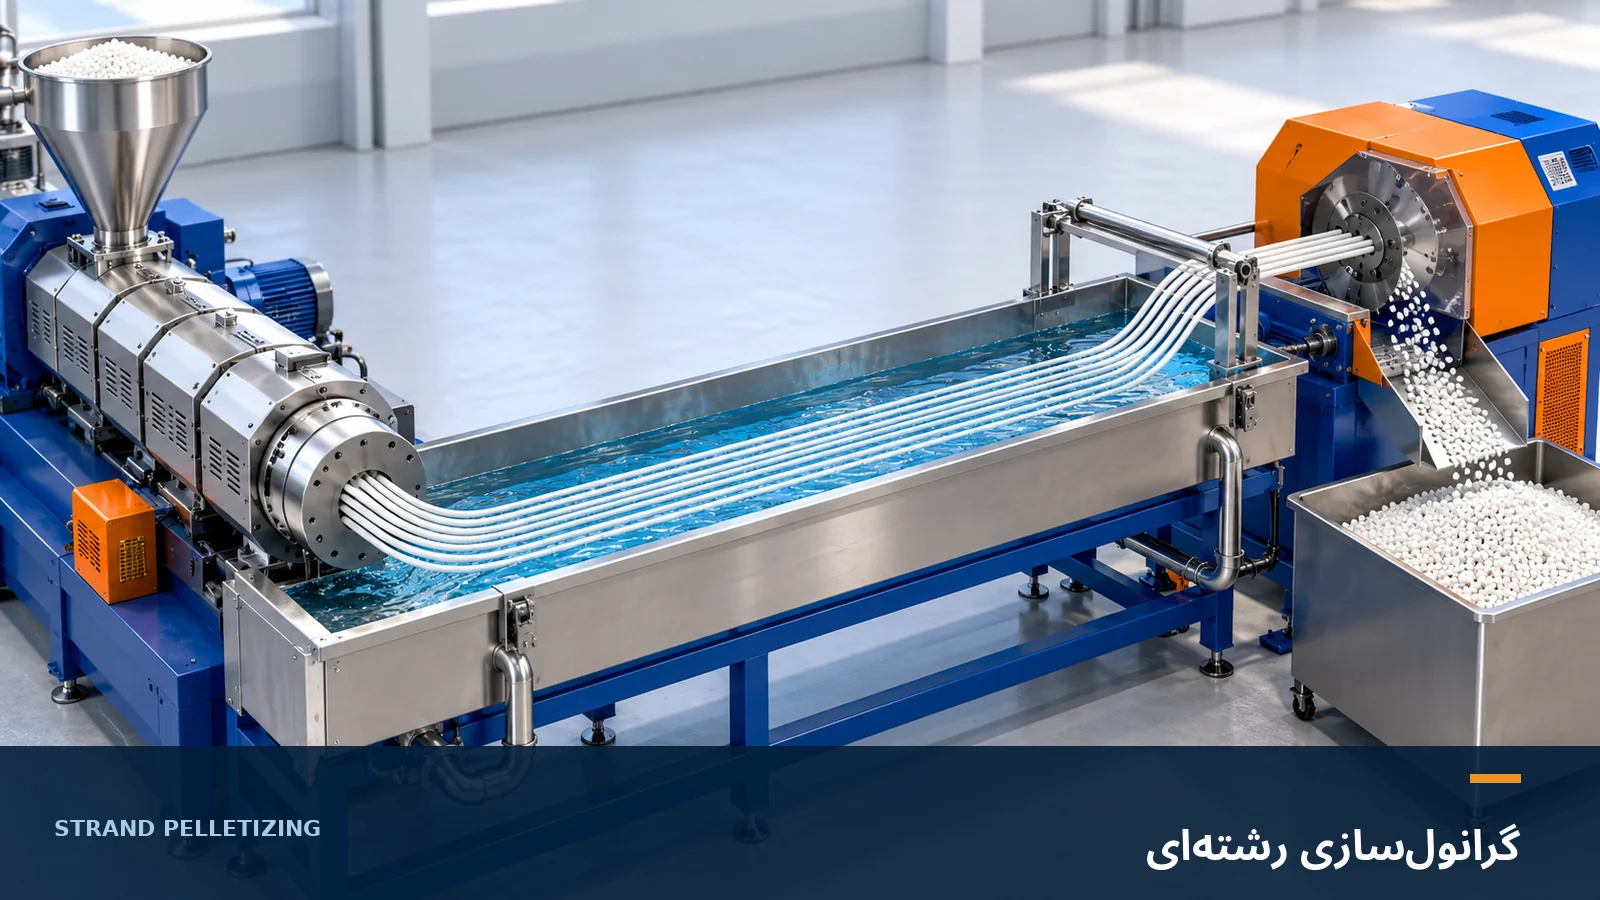
در این روش، مذاب پلیمر پس از عبور از هد وارد دای میشود و از مجموعهای از سوراخها بهصورت رشتههای پیوسته خارج میگردد.
رشتهها وارد وان آب یا مسیر خنککاری میشوند تا دمای آنها کاهش یابد و برای برش استحکام کافی پیدا کنند.
پس از خنککاری، رشتهها از مسیر هدایت و در صورت نیاز از تجهیزات آبگیری سطحی عبور کرده و وارد کاتر رشتهای میشوند.
در کاتر، غلتکهای کشنده رشتهها را با سرعت کنترلشده به سمت مجموعه تیغه هدایت میکنند و تیغهها آنها را به قطعاتی با طول مشخص برش میدهند.
مسیر متداول این فرآیند عبارت است از:
اکسترودر ← هد و دای رشتهای ← وان خنککاری ← آبگیری سطحی در صورت نیاز ← کاتر رشتهای ← جمعآوری گرانول
در برخی خطوط، تجهیزات تکمیلی مانند سرند، انتقال هوایی یا خشککن نیز پس از کاتر استفاده میشوند.
اجزای اصلی سیستم گرانولسازی رشتهای
دای رشتهای (Strand Die): وظیفه تقسیم جریان مذاب به رشتههای مناسب را بر عهده دارد. تعداد، قطر، فاصله و آرایش سوراخها باید براساس نوع ماده و ظرفیت طراحی شود.
وان خنککاری (Water Bath): دمای رشتهها را کاهش میدهد. طول وان، دمای آب، مسیر حرکت رشته و مدت تماس با آب باید متناسب با ویژگیهای حرارتی و مکانیکی پلیمر تعیین شوند.
ایرنایف (Air Knife): در صورت نیاز، آب همراه سطح رشته را قبل از ورود به کاتر جدا میکند و به کاهش ورود آب به محفظه برش کمک میکند.
کاتر رشتهای (Strand Pelletizer): رشتههای خنکشده را توسط مجموعه غلتکها و تیغههای برش به گرانول تبدیل میکند.
برای شناخت ساختمان و عملکرد تجهیزات برش میتوانید مقاله دستگاه کاتر گرانول و انواع آن را نیز مطالعه کنید.
مزایای گرانولسازی رشتهای
یکی از مهمترین مزایای این سیستم، انعطافپذیری آن در فرآوری طیف وسیعی از پلیمرها است. با تغییر طراحی دای، شرایط خنککاری و مشخصات کاتر، میتوان بسیاری از مواد را در خطوط رشتهای فرآوری کرد.
مزایای دیگر عبارتاند از:
- ساختمان و اصول عملکرد نسبتاً ساده
- امکان مشاهده وضعیت خروج مذاب و کیفیت رشتهها
- قابلیت تعویض و تنظیم تجهیزات برای مواد متفاوت
- امکان استفاده در بسیاری از خطوط کامپاندینگ و بازیافت
- هزینه سرمایهگذاری قابل مدیریت در طراحیهای متداول
- دسترسی مناسب به بخشهای برش و خنککاری برای تعمیرات
محدودیتهای سیستم رشتهای
محدودیت اصلی این سیستم، مدیریت رشتهها است؛ بهویژه زمانی که ظرفیت تولید افزایش پیدا میکند.
با افزایش ظرفیت، ممکن است لازم باشد تعداد رشتهها، قطر آنها، سرعت حرکت یا عرض کاتر افزایش یابد. در خطوط معمولی، این موضوع احتمال شکست رشته، چسبیدن رشتهها به یکدیگر، دشواری راهاندازی و افزایش نیاز به نظارت اپراتور را بیشتر میکند.
در بسیاری از خطوط متداول با مدیریت دستی رشتهها، ظرفیتهای حدود ۴۰۰ کیلوگرم بر ساعت معمولاً قابل مدیریتاند. در محدوده ۴۰۰ تا ۶۰۰ کیلوگرم بر ساعت، طراحی و بهرهبرداری اهمیت بیشتری پیدا میکند و در ظرفیتهای بالاتر ممکن است استفاده از سیستمهای دیگر اقتصادیتر یا عملیاتیتر باشد.
این اعداد سقف فنی فناوری Strand نیستند. سیستمهای اتوماتیک صنعتی با تجهیزات انتقال و هدایت پیشرفته رشته میتوانند در ظرفیتهای چند تن بر ساعت نیز کار کنند.
بنابراین باید بین محدودیت عملیاتی یک خط رشتهای معمولی و ظرفیت قابل دستیابی فناوری رشتهای در مقیاس صنعتی تفاوت قائل شد.
۲. سیستم گرانولسازی واتررینگ (Water Ring Pelletizing)
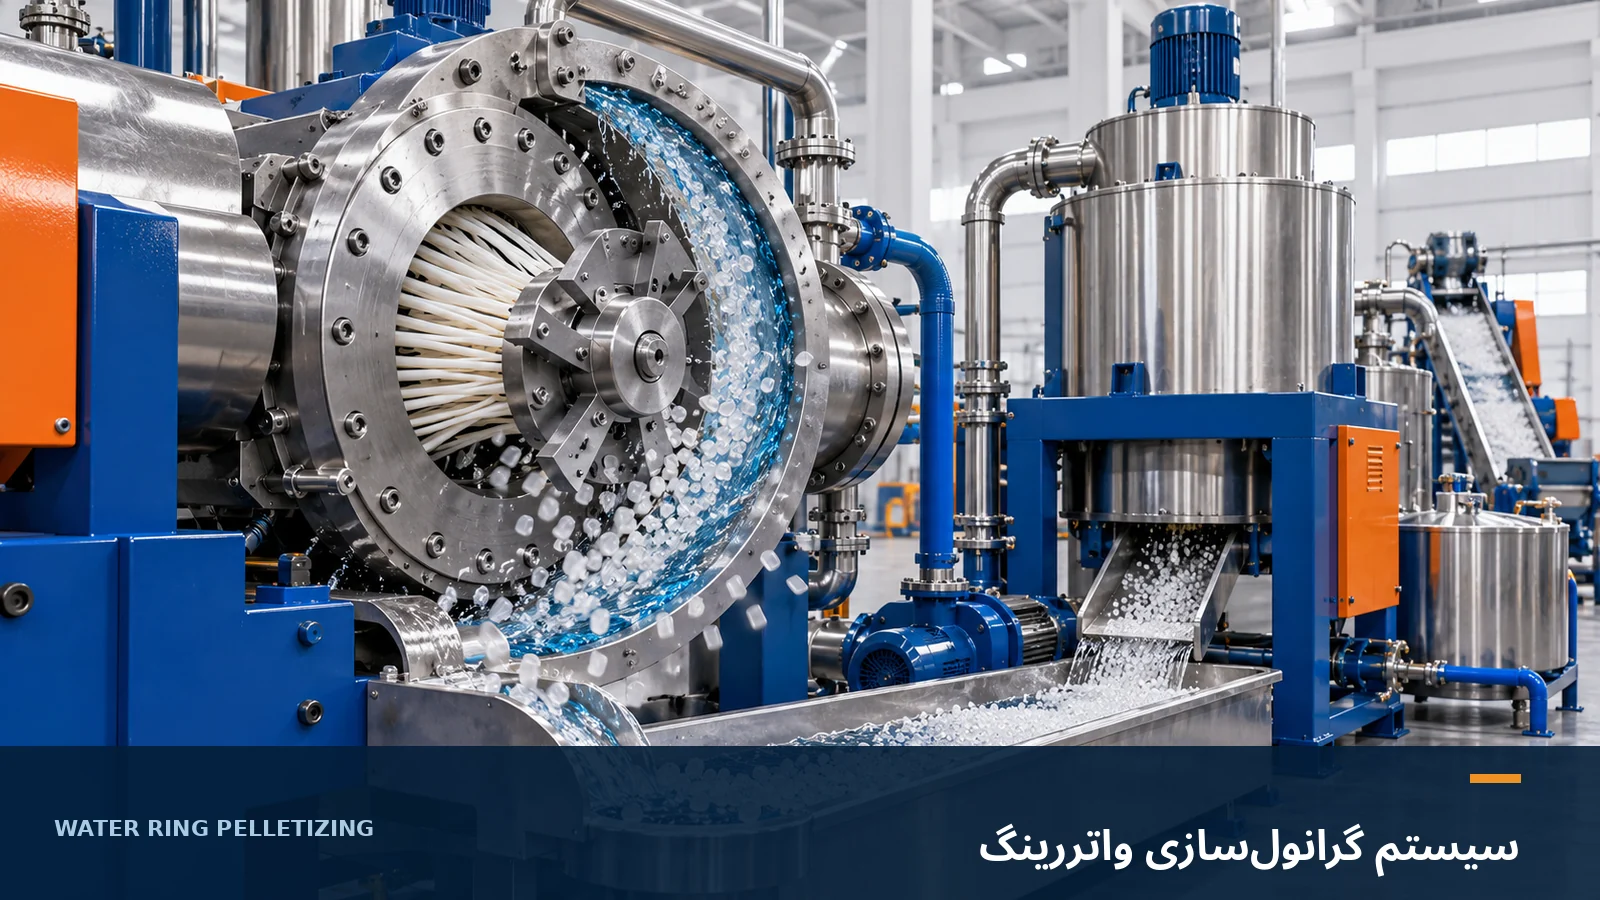
سیستم واتررینگ یکی از فناوریهای مهم خانواده Die-Face Cutting است که برای تولید گرانول در بسیاری از خطوط فرآوری ترموپلاستیک، بهویژه پلیاولفینها، کاربرد دارد.
در این سیستم، برخلاف روش رشتهای، لازم نیست مذاب ابتدا به رشتههای بلند تبدیل شود و سپس وارد کاتر جداگانه گردد.
برش روی سطح دای انجام میشود و گرانولهای تازهبرشخورده با کمک آب خنک و منتقل میشوند.
نحوه عملکرد واتررینگ
مذاب از اکسترودر وارد هد شده و پس از توزیع در پشت دای، از سوراخهای آن خارج میشود.
تیغههای دوار که در مقابل سطح دای قرار گرفتهاند، مذاب را بلافاصله پس از خروج برش میدهند.
قطعات تازهبرشخورده به کمک حرکت تیغه و شرایط جریان وارد حلقه آب در محفظه گرانولسازی میشوند.
آب در این بخش دو نقش اساسی دارد: نخست انتقال حرارت از گرانول و خنککردن آن، و دوم حمل گرانول به سمت مجموعه جداسازی و آبگیری.
در طراحی متداول واتررینگ، سطح دای مستقیماً در آب غوطهور نیست. این ویژگی یکی از تفاوتهای اصلی واتررینگ با آندرواتر محسوب میشود.
اجزای اصلی دستگاه واتررینگ
یک سیستم کامل واتررینگ، بسته به طراحی و ظرفیت، میتواند شامل بخشهای زیر باشد:
۱. هد و مسیر توزیع مذاب
۲. دای یا صفحه خروج مذاب
۳. مجموعه تیغههای دوار
۴. شفت و موتور کاتر
۵. محفظه برش و مجموعه Water Ring
۶. مسیر انتقال مخلوط آب و گرانول
۷. سرند یا ویبراتور جداسازی
۸. تشت و مخزن آب
۹. پمپ سیرکولاسیون آب
۱۰. سانتریفیوژ آبگیری گرانول
۱۱. مسیر انتقال هوایی و سیکلون، در صورت استفاده
۱۲. مخزن جمعآوری و ذخیره گرانول
در مرحله آبگیری، مخلوط آب و گرانول معمولاً ابتدا از تجهیزات جداسازی عبور میکند. سرند یا ویبراتور میتواند علاوه بر جداکردن بخشی از آب، ذرات درشت و کلوخهها را نیز از جریان محصول خارج کند.
سپس گرانول وارد سانتریفیوژ میشود. حرکت دورانی و طراحی پرهها باعث جداسازی بخش عمده آب سطحی از گرانول میشود و آب از مسیرهای خروجی بدنه خارج میگردد.
در صورت استفاده از سیستم انتقال پنوماتیکی، گرانول به همراه جریان هوا به سمت سیکلون هدایت میشود و در آنجا بخش عمده گرانول از هوای حامل جدا میگردد.
آب جداشده نیز میتواند پس از عبور از تجهیزات موردنیاز، دوباره به مدار گردش آب بازگردد.
توجه داشته باشید که خشکبودن محصول خروجی به معنای صفر بودن رطوبت آن نیست؛ میزان رطوبت نهایی به طراحی خشککن، شرایط عملکرد و ویژگیهای ماده بستگی دارد.
واتررینگ برای چه موادی مناسب است؟
واتررینگ در بسیاری از کاربردهای پلیاتیلن، از جمله برخی گریدهای HDPE، LDPE و LLDPE، انتخاب مناسبی است.
این فناوری همچنین برای بعضی گریدهای پلیپروپیلن، ترکیبات پلیمری و مواد دیگر قابل استفاده است، اما باید رفتار مذاب هر فرمولاسیون بهصورت مستقل بررسی شود.
چهار عامل مهم در امکان فرآوری ماده با واتررینگ عبارتاند از:
- استحکام و پایداری مذاب هنگام خروج از دای
- میزان چسبندگی ذرات داغ به تیغه، دیواره و یکدیگر
- دمای فرآوری و سرعت موردنیاز برای خنککاری
- شاخص جریان مذاب و رفتار رئولوژیکی ماده
برای موادی که مذاب بسیار چسبناک یا کماستحکام دارند، احتمال ایجاد دنباله در گرانول، چسبیدن ذرات و اختلال در فرآیند برش بیشتر میشود.
ظرفیت تولید سیستم واتررینگ
یکی از مزایای مهم واتررینگ در مقایسه با سیستمهای رشتهای معمولی، حذف نیاز به مدیریت تعداد زیادی رشته بلند است.
در طراحی متناسب با پلیمر و خروجی اکسترودر، سیستمهای واتررینگ با ظرفیت حدود یک تا ۱٫۵ تن در ساعت قابل استفادهاند.
با این حال، این محدوده سقف فناوری نیست و واتررینگهای صنعتی در ابعاد بزرگتر به ظرفیتهای چند تن بر ساعت نیز میرسند.
ظرفیت واقعی باید با درنظرگرفتن طراحی هد، تعداد سوراخهای دای، توان کاتر، ظرفیت خنککاری، آبگیری و شرایط ماده مشخص شود.
تفاوت واتررینگ افقی و عمودی چیست؟
سیستمهای واتررینگ میتوانند با آرایشهای مکانیکی مختلفی طراحی شوند که دو آرایش شناختهشده در بازار، مدل افقی و عمودی هستند.
در این دو طراحی، نحوه قرارگیری محور و مجموعه کاتر، توزیع نیروها، رفتار خروج مذاب و مسیر حرکت گرانول متفاوت است.
واتررینگ افقی (Horizontal Water Ring)
در طراحی افقی متداول، آرایش کاتر و دای به صورتی است که برای مواد دارای مذاب نسبتاً پایدار، امکان برش و انتقال مناسب فراهم شود.
در برخی طراحیها، مواد با ویسکوزیته بیشتر و MFI پایینتر رفتار عملیاتی مناسبتری دارند؛ زیرا خروج مذاب از دای و تشکیل گرانول قابل کنترلتر است.
با این حال، محدودیت قابل قبول MFI برای واتررینگ افقی به نوع پلیمر، دمای فرآیند، ظرفیت و جزئیات طراحی بستگی دارد.
واتررینگ عمودی (Vertical Water Ring)
در برخی طراحیهای عمودی، آرایش کاتر و جریان مواد میتواند شرایط مناسبتری برای فرآوری بعضی مذابهای دشوارتر ایجاد کند.
در تجربه برخی خطوط، استفاده از آرایش عمودی امکان توسعه دامنه مواد یا ظرفیت کاری را فراهم میکند؛ بهخصوص زمانی که مسئله پایداری خروج مذاب و انتقال ذرات اهمیت دارد.
با این حال، نباید نتیجه گرفت که هر واتررینگ عمودی الزاماً برای MFI بالاتر یا ظرفیت بیشتر مناسب است.
عملکرد واقعی به طراحی مجموعه دای و تیغه، رفتار پلیمر، نحوه خنککاری و تنظیمات خط وابسته است.
۳. سیستم گرانولسازی هواخنک (Air-Cooled Die-Face Pelletizing)
سیستم هواخنک یکی دیگر از روشهای برش روی سطح دای است که در آن، بهجای استفاده از آب بهعنوان عامل اصلی خنککاری و انتقال، جریان هوا وظیفه انتقال حرارت و جابهجایی گرانول را بر عهده دارد.
این فناوری برای برخی مواد و فرمولاسیونهایی که باید از تماس با آب اجتناب شود یا در ظرفیتهای مشخص امکان خنککاری مناسب با هوا وجود دارد، گزینه قابل بررسی است.
نحوه عملکرد سیستم هواخنک
در این سیستم، مذاب از سوراخهای دای خارج شده و توسط تیغه دوار مستقر در مقابل سطح دای بریده میشود.
پس از برش، گرانولها وارد جریان هوای کنترلشده میشوند.
این جریان هوا باید بتواند ضمن انتقال گرانولها از منطقه برش، حرارت کافی را از آنها بگیرد تا احتمال چسبندگی و تغییر شکل کاهش یابد.
مسیر متداول به شکل زیر است:
اکسترودر ← هد و دای ← کاتر سطح دای ← جریان هوای خنککاری و انتقال ← جداسازی و جمعآوری گرانول
این سیستم در آرایشهای مختلف میتواند شامل فن یا دمنده، کانال انتقال، تجهیزات جداسازی و سرند باشد.
مزایای سیستم گرانولسازی هواخنک
حذف مدار آب از مهمترین مزایای این فناوری در کاربردهای مناسب است.
در چنین طراحیهایی نیازی به تجهیزات آبگیری مربوط به گرانولهای خیس وجود ندارد و بعضی هزینههای مربوط به پمپ، مدیریت آب و خشککردن مکانیکی حذف میشود.
مزایای احتمالی عبارتاند از:
- حذف تماس مستقیم محصول با آب در مسیر خنککاری
- کاهش نیاز به تجهیزات آبگیری
- امکان سادهسازی سیستم در برخی ظرفیتها
- مناسببودن برای بعضی فرمولاسیونهای حساس به تماس با آب
- کاهش پیچیدگی بعضی مراحل بهرهبرداری و نگهداری
محدودیتهای هواخنک
مهمترین محدودیت این روش، ظرفیت دفع حرارت با جریان هوا است.
در مقایسه با خنککاری آبی، رسیدن به سرمایش کافی در برخی شرایط دشوارتر است. بنابراین اگر دمای گرانول هنگام انتقال بیش از حد بالا باقی بماند، خطر تغییر شکل، چسبیدن ذرات و تشکیل کلوخه افزایش پیدا میکند.
در برخی طراحیهای متداول برای پلیاتیلن، ظرفیتهای حدود ۱۵۰ تا ۲۵۰ کیلوگرم بر ساعت میتوانند نقطه شروع مناسبی برای بررسی فنی باشند. برای بعضی گریدهای PP نیز ظرفیتهای پایینتر قابل بررسیاند.
اما این مقادیر فقط نمونههایی از ظرفیتهای طراحی هستند، نه محدودیت عمومی فناوری هواخنک.
هواخنک بسته به نوع طراحی میتواند برای بعضی فرمولاسیونهای PE، PVC، EVA، مستربچها و ترکیبات خاص کاربرد داشته باشد.
انتخاب نهایی باید براساس رفتار ماده، بار حرارتی و امکان خنککاری کافی در مدت انتقال انجام شود؛ نه صرفاً نام پلیمر یا پایینبودن دمای فرآیند.
۴. سیستم گرانولسازی آندرواتر (Underwater Pelletizing)
گرانولسازی آندرواتر یکی از فناوریهای پیشرفته برش روی سطح دای است که در آن برش مذاب درون یک محفظه پر از آب انجام میشود.
این فناوری برای طیف گستردهای از پلیمرهای قابل فرآوری و بهویژه در خطوطی که ظرفیت، کنترل خنککاری، کیفیت گرانول و اتوماسیون اهمیت زیادی دارد، مورد استفاده قرار میگیرد.
نحوه عملکرد گرانولسازی آندرواتر
مذاب پس از عبور از اکسترودر وارد هد و دای میشود.
در این سیستم، سطح خروجی دای و تیغه برش در محفظهای قرار دارند که جریان آب از آن عبور میکند.
مذاب به محض خروج از سوراخهای دای توسط تیغه دوار بریده میشود و ذرات حاصل در تماس مستقیم با آب قرار میگیرند.
خنککاری سریع باعث شکلگیری و پایدارشدن گرانول میشود و جریان آب ذرات را به سمت تجهیزات جداسازی و خشککردن منتقل میکند.
مسیر کلی عبارت است از:
اکسترودر ← هد و دای آندرواتر ← محفظه برش زیر آب ← انتقال مخلوط آب و گرانول ← آبگیری و خشککردن ← جمعآوری محصول
تفاوت بنیادی آندرواتر و واتررینگ
هر دو فناوری برش روی سطح دای را انجام میدهند، اما شرایط محیط برش یکسان نیست.
در واتررینگ، گرانول ابتدا روی سطح دای و خارج از محیط غوطهور بریده میشود و سپس به حلقه آب منتقل میگردد.
در آندرواتر، برش در محفظه آب انجام میشود و گرانول از لحظه تشکیل، در معرض خنککاری آبی قرار دارد.
این تفاوت باعث میشود طراحی دای، کنترل حرارت و شرایط راهاندازی در آندرواتر حساسیت ویژهای داشته باشند.
مهمترین مزایای آندرواتر
یکی از مزایای اصلی آندرواتر، امکان اجرای فرآیند در ظرفیتهای بالا همراه با خنککاری سریع و انتقال پیوسته محصول است.
سیستمهای بزرگ صنعتی میتوانند چند تن گرانول در ساعت تولید کنند. البته این فناوری محدود به ظرفیتهای بالا نیست و مدلهایی برای ظرفیتهای پایینتر نیز وجود دارند.
مزیت دیگر، امکان کنترل مناسب اندازه، شکل و فرآیند خنککاری گرانول در بسیاری از کاربردها است.
همچنین آندرواتر در بعضی مواد که مدیریت رشته یا انتقال گرانول داغ دشوار است، میتواند گزینه فنی مناسبی باشد.
چالش اصلی آندرواتر: جلوگیری از انجماد مذاب در دای
یکی از حساسترین مسائل مهندسی این سیستم، اختلاف دمای زیاد میان مذاب پلیمری و آب داخل محفظه برش است.
دای باید در سمت داخلی، مذاب را در دمای مناسب برای خروج نگه دارد؛ درحالیکه سطح خارجی آن در تماس با آب قرار دارد.
اگر انتقال حرارت، گرمایش دای و شرایط جریان مذاب بهدرستی کنترل نشود، ممکن است پلیمر پیش از خروج کامل از سوراخهای دای منجمد شود.
این پدیده با عنوان Freeze-off شناخته میشود و میتواند باعث بستهشدن سوراخهای خروجی، کاهش ظرفیت و ناپایداری فرآیند شود.
به همین دلیل، در طراحی سیستم آندرواتر باید به جنس دای، هندسه سوراخها، مدار گرمایش، عایقبندی حرارتی، دمای آب و روش راهاندازی توجه ویژه داشت.
در پلیمرهایی با دمای فرآوری بالا، کنترل این موضوع اهمیت بیشتری پیدا میکند.
آیا آندرواتر برای همه ظرفیتها مناسب است؟
از نظر فنی، آندرواتر میتواند در محدودههای متفاوت ظرفیت طراحی شود؛ اما از نظر اقتصادی، همیشه بهترین گزینه نیست.
در بسیاری از پروژههای متداول، هزینه خرید، طراحی، سیستم کنترل آب، تجهیزات جانبی و نگهداری این فناوری از گزینههای سادهتر بالاتر است.
برای پروژههای زیر حدود ۸۰۰ کیلوگرم تا یک تن در ساعت، معمولاً لازم است توجیه اقتصادی آندرواتر با حساسیت بیشتری بررسی شود.
بااینحال، اگر ماده دشوار باشد، کیفیت خاصی از گرانول موردنیاز باشد یا روشهای سادهتر پاسخگوی فرآیند نباشند، استفاده از آندرواتر حتی در ظرفیتهای پایینتر نیز ممکن است توجیه داشته باشد.
بنابراین ظرفیت بهتنهایی معیار پذیرش یا رد این فناوری نیست.
مقایسه انواع سیستمهای گرانولسازی پلیمر
برای انتخاب اولیه جلوخطی اکسترودر، آشنایی با تفاوتهای عملکردی چهار روش اهمیت زیادی دارد.
| معیار مقایسه | رشتهای | واتررینگ | هواخنک | آندرواتر |
|---|---|---|---|---|
| محل برش | پس از خنککاری رشته | سطح دای | سطح دای | سطح دای داخل آب |
| عامل اصلی خنککاری | معمولاً آب | آب | هوا | آب |
| نوع برش | رشته نسبتاً سرد و پایدار | مذاب داغ | مذاب داغ | مذاب داغ |
| مدیریت رشته بلند | لازم است | لازم نیست | لازم نیست | لازم نیست |
| دامنه مواد | وسیع، با محدودیت پایداری رشته | وسیع، وابسته به رفتار مذاب | وابسته به دفع حرارت و چسبندگی | وسیع، وابسته به طراحی |
| ظرفیت | از کم تا چند تن در ساعت در مدلهای صنعتی | از کم تا چند تن در ساعت | کاملاً وابسته به طرح و ماده | از کم تا ظرفیتهای بسیار بالا |
| شکل معمول گرانول | بیشتر استوانهای | غالباً گرد یا عدسیمانند | وابسته به برش و خنککاری | غالباً گرد یا نزدیک به کروی |
| پیچیدگی سیستم | کم تا زیاد | متوسط تا زیاد | کم تا متوسط در طرحهای ساده | معمولاً زیاد |
| سرمایهگذاری | معمولاً اقتصادی در خطوط ساده | وابسته به ظرفیت و تجهیزات | وابسته به طراحی | معمولاً بالاتر در مدلهای صنعتی |
| چالش مهم | شکست و مدیریت رشته | چسبندگی و کیفیت برش | دفع حرارت کافی | کنترل حرارتی دای و محفظه آب |
این جدول برای مقایسه اولیه مناسب است؛ اما انتخاب قطعی دستگاه باید با بررسی ماده، ظرفیت واقعی، مشخصات گرانول و طراحی خط انجام شود.
همچنین باید توجه داشت که شکل گرانول، بهتنهایی نشاندهنده کیفیت یا خواص مکانیکی بهتر پلیمر نیست. کیفیت گرانول مجموعهای از عوامل شامل یکنواختی اندازه، میزان رطوبت، آلودگی، ذرات ریز، تخریب احتمالی ماده و تناسب با کاربرد نهایی است.
مهمترین پارامترهای انتخاب سیستم گرانولسازی
در انتخاب جلوخطی اکسترودر، دو پارامتر اصلی عبارتاند از ماهیت و رفتار پلیمر و ظرفیت تولید موردنیاز. بااینحال، بررسی این دو مورد بدون توجه به سایر پارامترهای فرآیندی کافی نیست.
۱. نوع و رفتار ماده پلیمری
انتخاب سیستم مناسب برای پلیاتیلن لزوماً به معنای مناسببودن همان سیستم برای پلیآمید، پلیپروپیلن یا ترکیبات الاستومری نیست.
حتی دو گرید از یک پلیمر نیز میتوانند رفتار کاملاً متفاوتی در هنگام خروج از دای، برش و خنککاری داشته باشند.
در این مرحله، باید استحکام مذاب، چسبندگی، دمای فرآوری، سرعت جامدشدن، حساسیت حرارتی و ترکیبات افزودنی بررسی شوند.
برای مثال، بعضی فرمولاسیونهای TPE پس از برش همچنان چسبندگی بالایی دارند. در چنین شرایطی، خنککاری سریع و کنترل انتقال گرانول ممکن است اهمیت بیشتری نسبت به ظرفیت اسمی کاتر داشته باشد.
۲. ظرفیت واقعی خط تولید
ظرفیت سیستم گرانولسازی باید با خروجی پایدار اکسترودر هماهنگ باشد.
اگر اکسترودر توان تولید ۷۰۰ کیلوگرم مذاب در ساعت را داشته باشد، اما تجهیزات برش یا خنککاری تنها برای خروجی پایینتر طراحی شده باشند، ظرفیت کل خط محدود خواهد شد.
از طرف دیگر، خرید تجهیزی با ظرفیت بسیار بالاتر از نیاز واقعی، بدون مزیت عملیاتی مشخص، میتواند هزینه سرمایهگذاری را افزایش دهد.
۳. شاخص جریان مذاب (MFI یا MFR)
شاخص جریان مذاب یکی از اطلاعات مهم برای شناخت رفتار جریان پلیمر در شرایط آزمون استاندارد است.
MFI یا MFR معمولاً برحسب گرم در ۱۰ دقیقه (g/۱۰ min) و تحت دما و بار مشخص گزارش میشود.
در مقایسه گریدهای یک خانواده پلیمری تحت شرایط آزمون یکسان، افزایش MFI معمولاً با کاهش مقاومت مذاب در برابر جریان ارتباط دارد. بااینحال، MFI بهتنهایی شاخص کاملی برای پیشبینی استحکام مذاب، چسبندگی و رفتار برش نیست.
در بعضی خطوط واتررینگ، محدوده MFI حدود ۱۵ یا بالاتر ممکن است برای یک ماده مشخص نیازمند احتیاط یا طراحی ویژه باشد.
اما عدد ۱۵ یک مرز عمومی برای ممنوعیت استفاده از واتررینگ نیست. برای تصمیمگیری باید پلیمر، گرید، شرایط آزمون MFI، دمای فرآیند، ظرفیت و مشخصات دای بررسی شوند.
۴. استحکام و چسبندگی مذاب
استحکام مذاب تعیین میکند که پلیمر هنگام خروج از دای، کشیدهشدن یا برش تا چه حد میتواند یکپارچگی خود را حفظ کند.
در سیستم رشتهای، استحکام ناکافی ممکن است موجب شکست رشته قبل از خنککاری مناسب شود.
در سیستمهای برش سطح دای، رفتار چسبندگی و ویسکوالاستیک مذاب روی تشکیل گرانول، ایجاد دنباله و احتمال تجمع ذرات اثر میگذارد.
به همین علت، دو پلیمر با MFI نزدیک به یکدیگر ممکن است به تنظیمات یا حتی فناوریهای متفاوتی برای گرانولسازی نیاز داشته باشند.
۵. دمای فرآیند و شرایط خنککاری
دمای خروج مذاب و میزان انرژی حرارتی که باید از پلیمر گرفته شود، بر ابعاد سیستم خنککاری اثر مستقیم دارند.
در گرانولسازی رشتهای، دمای آب و طول مسیر خنککاری باید بهاندازهای باشد که رشته در زمان ورود به کاتر استحکام کافی داشته باشد.
برای برخی مواد، آب با دمای محیط مناسب است؛ درحالیکه پلیمرهای دیگر ممکن است به آب سردتر یا گرمتر نیاز داشته باشند.
در سیستمهای هواخنک نیز باید بررسی شود که جریان هوا میتواند در زمان موجود، حرارت لازم را از محصول خارج کند یا خیر.
در آندرواتر، علاوه بر سرعت خنککاری گرانول، حفظ شرایط حرارتی سوراخهای دای اهمیت حیاتی دارد.
۶. کیفیت، شکل و ابعاد گرانول
نوع کاربرد نهایی محصول، مشخصات مورد انتظار از گرانول را تعیین میکند.
برای مثال، در برخی فرآیندهای تغذیه اتوماتیک، کنترل توزیع اندازه گرانول و میزان ذرات ریز اهمیت زیادی دارد.
سیستم رشتهای معمولاً گرانولهایی با شکل استوانهای تولید میکند، درحالیکه سیستمهای برش روی سطح دای اغلب گرانولهای گردتر ایجاد میکنند.
اما اندازه و شکل واقعی محصول تحت تأثیر تعداد سوراخهای دای، نرخ خروج مذاب، سرعت کاتر، تعداد تیغهها و شرایط خنککاری قرار دارد.
۷. هزینه سرمایهگذاری و بهرهبرداری
هزینه انتخاب جلوخطی فقط به قیمت خرید دستگاه محدود نمیشود.
هزینه برق، آب، سرمایش، نگهداری تیغه و دای، نیروی انسانی، توقف خط، قطعات مصرفی و کیفیت محصول قابل فروش نیز باید بررسی شود.
سیستمی که هنگام خرید ارزانتر است، در همه شرایط الزاماً کمهزینهترین انتخاب در طول عمر خط تولید نیست.
انتخاب سیستم گرانولسازی براساس ظرفیت تولید
ظرفیت تولید یکی از مهمترین معیارهای اولیه انتخاب سیستم است؛ ولی محدودههای زیر باید بهعنوان راهنمای غربالگری برای خطوط متداول در نظر گرفته شوند، نه مرز قطعی فناوریها.
ظرفیت ۱۰۰ تا ۲۵۰ کیلوگرم بر ساعت
در این محدوده، سیستم رشتهای معمولاً یکی از انتخابهای قابل بررسی است.
برای برخی مواد و فرمولاسیونها، هواخنک نیز میتواند گزینه مناسبی باشد؛ بهخصوص اگر حذف تماس با آب یا سادهسازی خنککاری اهمیت داشته باشد.
واتررینگ هم از نظر فنی میتواند در این محدوده مورد استفاده قرار گیرد، اما توجیه اقتصادی آن باید متناسب با ماده و کیفیت مورد انتظار سنجیده شود.
ظرفیت ۲۵۰ تا ۴۰۰ کیلوگرم بر ساعت
در این بازه، سیستم رشتهای متداول همچنان گزینه مناسبی برای بسیاری از مواد است.
بااینحال، اگر ماده در مدیریت رشته مشکل ایجاد کند یا هدف کاهش وابستگی به اپراتور باشد، بررسی واتررینگ یا سایر روشهای برش سطح دای منطقی است.
در این محدوده، انتخاب باید به تفاوت هزینه تجهیزات، پایداری تولید و میزان ضایعات نیز توجه داشته باشد.
ظرفیت ۴۰۰ تا ۶۰۰ کیلوگرم بر ساعت
در این ظرفیت، طراحی جلوخطی رشتهای اهمیت بیشتری پیدا میکند؛ زیرا افزایش تعداد و سرعت رشتهها میتواند بهرهبرداری از خطوط معمولی را دشوارتر کند.
واتررینگ برای بسیاری از مواد مناسب، گزینه قابل بررسی است و میتواند بخشی از مشکلات مدیریت رشته را حذف کند.
در مقابل، اگر ماده نیازمند برش رشتهای باشد، میتوان طراحی دای، سیستم خنککاری و کاتر را برای ظرفیت بالاتر بهینه کرد.
ظرفیت ۶۰۰ کیلوگرم تا ۱٫۵ تن بر ساعت
در این بازه، انتخاب بین واتررینگ، رشتهای اتوماتیک و در شرایط مشخص آندرواتر باید با دقت بیشتری انجام شود.
واتررینگ میتواند برای بسیاری از کاربردهای پلیاولفینی راهکار مناسبی باشد.
در مقابل، برای برخی پلیمرهای مهندسی یا کامپاندها، سیستم رشتهای صنعتی با تجهیزات پیشرفته انتقال رشته همچنان انتخاب فنی مطلوبی است.
اگر کیفیت گرانول، ویژگی ماده یا شرایط اقتصادی پروژه اقتضا کند، آندرواتر نیز وارد گزینههای بررسی میشود.
ظرفیتهای چند تن بر ساعت
در ظرفیتهای بالا، طراحی یکپارچه خط اهمیت بسیار زیادی دارد.
واتررینگهای صنعتی، رشتهایهای اتوماتیک و سیستمهای آندرواتر میتوانند بسته به ماده و مشخصات فرآیند مورد استفاده قرار گیرند.
در این مرحله، بررسی ظرفیت دای، توان انتقال حرارت، سیستم آبگیری، اتوماسیون و قابلیت کارکرد پیوسته ضروری است.
نتیجه مهم: با افزایش ظرفیت، ضرورت استفاده از یک روش گرانولسازی خاص بهصورت قطعی ایجاد نمیشود؛ بلکه نیاز به طراحی صنعتی، اتوماسیون و مدیریت بهتر فرآیند افزایش پیدا میکند.
بهترین سیستم گرانولسازی برای PE، PP، PVC، EVA و TPE کدام است؟
در انتخاب تجهیزات، نوع پلیمر باید قبل از تصمیم نهایی درباره فناوری برش بررسی شود.
| خانواده پلیمر | سیستمهای قابل بررسی | نکته کلیدی انتخاب |
|---|---|---|
| PE | رشتهای، واتررینگ، هواخنک، آندرواتر | گرید، استحکام مذاب، ظرفیت و خنککاری |
| PP | رشتهای، واتررینگ، آندرواتر؛ هواخنک در شرایط مناسب | MFI، رفتار مذاب و دمای فرآوری |
| PVC نرم | رشتهای و بعضی سیستمهای Die-Face | حساسیت حرارتی، فرمولاسیون و چسبندگی |
| EVA | رشتهای، بعضی واتررینگها و هواخنکها، آندرواتر | درصد وینیلاستات، نرمی و چسبندگی |
| PA | رشتهای صنعتی و آندرواتر؛ سایر روشها براساس گرید | دمای فرآوری، شرایط خنککاری و رطوبت |
| TPE | رشتهای یا Die-Face متناسب با فرمولاسیون | سختی، چسبندگی و پایداری شکل گرانول |
برای پلیاتیلن، واتررینگ در بسیاری از خطوط بازیافت و گرانولسازی انتخاب مناسبی است؛ اما این موضوع به معنای برتری همیشگی آن نسبت به رشتهای نیست.
در پلیپروپیلن، تفاوت گریدهای مصرفی بسیار مهم است. یک گرید با جریانپذیری پایین ممکن است با طراحی متداول بهخوبی گرانول شود، درحالیکه گرید دیگری به تغییر آرایش دای، تنظیمات برش یا روش خنککاری نیاز داشته باشد.
در PVC نرم، کنترل دما و جلوگیری از تخریب حرارتی اهمیت ویژه دارد. برای EVA و TPE نیز نرمی و چسبندگی گرانول میتوانند تعیینکننده باشند.
در پلیآمیدها، علاوه بر شرایط برش، باید کنترل رطوبت و نیازهای فرآوری بعدی نیز در نظر گرفته شود.
در نهایت، نمیتوان تنها با دانستن نام پلیمر، سیستم گرانولسازی را بهصورت قطعی تعیین کرد.
نقش طراحی دای در عملکرد سیستم گرانولسازی
دای یا صفحه خروج مذاب یکی از اجزای کلیدی جلوخطی اکسترودر است.
در طراحی دای، تعداد سوراخها، قطر خروجی، طول مسیر عبور مذاب، فاصله بین سوراخها و نحوه توزیع جریان باید با ظرفیت موردنیاز هماهنگ باشند.
اگر توزیع مذاب در پشت دای یکنواخت نباشد، ممکن است بعضی سوراخها خروجی بیشتری نسبت به سایر سوراخها داشته باشند.
این اختلاف میتواند باعث تغییر در اندازه گرانول، ایجاد ناپایداری فرآیند و افزایش احتمال گرفتگی یا مشکلات برش شود.
در سیستم رشتهای، موقعیت دای نسبت به وان و چگونگی ورود رشتهها به مسیر خنککاری نیز اهمیت دارد.
در واتررینگ و هواخنک، هندسه دای باید با مسیر حرکت تیغه و شرایط خروج گرانول هماهنگ باشد.
در آندرواتر، علاوه بر تمام این موارد، کنترل انتقال حرارت در سطح دای برای جلوگیری از Freeze-off ضروری است.
بنابراین انتخاب دای مناسب باید بر پایه محاسبات و بررسیهای فرآیندی باشد، نه صرفاً استفاده از یک دای عمومی برای همه مواد.
مشکلات رایج در سیستمهای گرانولسازی و راههای پیشگیری
حتی در یک خط مجهز، تنظیم نادرست جلوخطی میتواند کیفیت گرانول را کاهش دهد.
شکست مکرر رشته در سیستم Strand
شکست رشته ممکن است ناشی از ناپایداری خروج مذاب، استحکام ناکافی رشته، خنککاری نامناسب یا اختلاف سرعت بین اکسترودر و واحد کشش باشد.
برای بررسی این مشکل باید دمای مذاب، وضعیت دای، سرعت رشته و عملکرد وان و کاتر بهصورت همزمان کنترل شوند.
چسبیدن گرانولها در واتررینگ
اگر گرانول پس از برش بهاندازه کافی سریع خنک نشود، احتمال تجمع یا چسبیدن ذرات افزایش پیدا میکند.
همچنین دمای نامناسب مذاب، آرایش نامطلوب تیغه و شرایط نامناسب جریان آب میتوانند در ایجاد این مشکل نقش داشته باشند.
تولید گرانولهای نامنظم
تغییرات فشار مذاب، نوسان خروجی اکسترودر، سایش تیغهها یا ناهماهنگی سرعت برش با نرخ تولید میتوانند موجب تغییر اندازه گرانول شوند.
برای رفع اصولی این مشکل باید بهجای تغییر تصادفی دور کاتر، علت اصلی ناپایداری فرآیند شناسایی شود.
رطوبت بالای گرانول
در سیستمهای آبی، آبگیری نامناسب ممکن است باعث باقیماندن رطوبت سطحی بیشتر از مقدار مورد انتظار شود.
در این شرایط باید عملکرد سرند، سانتریفیوژ، مسیر انتقال و ظرفیت تجهیزات خشککردن بررسی شود.
همچنین باید توجه داشت که رطوبت داخل پلیمرهای رطوبتگیر، موضوعی متفاوت از آب سطحی است و ممکن است به عملیات خشککردن جداگانه قبل از مصرف نیاز داشته باشد.
گرفتگی سوراخهای دای
گرفتگی میتواند بر اثر آلودگی مذاب، توزیع حرارتی نامناسب، افت دما یا طراحی نامتناسب سوراخها ایجاد شود.
این مشکل بهویژه در آندرواتر، هنگام راهاندازی و کنترل دمای سطح دای، اهمیت زیادی دارد.
در خطوط بازیافت، کیفیت فیلتراسیون مذاب نیز میتواند در جلوگیری از ورود ناخالصی به دای مؤثر باشد.
هنگام خرید سیستم گرانولسازی به چه نکاتی توجه کنیم؟
برای انتخاب یا سفارش جلوخطی اکسترودر، بهتر است مشخصات واقعی خط تولید قبل از تعیین نوع کاتر بررسی شوند.
اطلاعات موردنیاز شامل نوع دقیق پلیمر، گرید یا فرمولاسیون، ظرفیت مورد انتظار، دمای فرآوری، مشخصات MFI یا MFR، شرایط مواد اولیه و کیفیت گرانول خروجی است.
در کنار این اطلاعات باید محدودیتهای فضای نصب، ظرفیت سیستم سرمایش، دسترسی به آب، نیاز به خشککردن، سطح اتوماسیون و امکانات تعمیر و نگهداری نیز مشخص شوند.
بهعنوان مثال، اگر یک خط بازیافت پلیاتیلن قرار است با ظرفیت ۸۰۰ کیلوگرم بر ساعت فعالیت کند، انتخاب واتررینگ ممکن است مناسب باشد؛ اما برای تعیین نهایی باید رفتار واقعی مذاب، مشخصات دای، تجهیزات فیلتراسیون و ظرفیت سیستم آبگیری نیز بررسی شوند.
از سوی دیگر، اگر یک خط تولید کامپاند پلیمری با همین ظرفیت کار کند، ممکن است گرانولسازی رشتهای یا روش دیگری گزینه بهتری باشد.
ماشینسازی متین در زمینه طراحی و ساخت دستگاههای تولید گرانول و تجهیزات مرتبط با اکستروژن فعالیت دارد. بررسی مشخصات فنی خط پیش از سفارش، میتواند به انتخاب صحیح تجهیزات متناسب با نیاز تولید کمک کند.
برای آشنایی با مدلها و ساختار قیمتگذاری تجهیزات نیز میتوانید به صفحه سیستم قیمتدهی ماشینسازی متین مراجعه کنید. قیمت نهایی هر خط باید براساس مشخصات فنی و تجهیزات انتخابشده استعلام شود.
سوالات متداول درباره انواع سیستمهای گرانولسازی
بهترین سیستم گرانولسازی برای پلیاتیلن چیست؟
برای بسیاری از گریدهای پلیاتیلن، سیستمهای رشتهای و واتررینگ گزینههای مناسبی هستند. بااینحال، آندرواتر و در شرایط مشخص هواخنک نیز میتوانند کاربرد داشته باشند. انتخاب نهایی به نوع PE، ظرفیت تولید، رفتار مذاب و کیفیت مورد انتظار بستگی دارد.
تفاوت واتررینگ و آندرواتر چیست؟
هر دو سیستم مذاب را روی سطح دای برش میدهند. تفاوت اصلی در این است که در واتررینگ، برش معمولاً خارج از آب انجام شده و گرانول وارد حلقه آب میشود؛ اما در آندرواتر، تیغه و سطح خروجی دای در محفظه آب قرار دارند.
آیا واتررینگ برای PP مناسب است؟
بله، بسیاری از گریدها و ترکیبات PP را میتوان با واتررینگ گرانولسازی کرد. بااینحال، MFI، رفتار مذاب، دمای فرآیند، ظرفیت و طراحی دای باید بررسی شوند.
آیا سیستم رشتهای فقط برای ظرفیت پایین مناسب است؟
خیر. سیستمهای رشتهای معمولی در ظرفیتهای پایین و متوسط بسیار متداولاند، اما مدلهای صنعتی مجهز به انتقال و مدیریت اتوماتیک رشته، توان کارکرد در ظرفیتهای چند تن بر ساعت را نیز دارند.
آیا MFI بالای ۱۵ به معنای نامناسببودن واتررینگ است؟
خیر. عدد MFI بهتنهایی نمیتواند امکان یا عدم امکان استفاده از واتررینگ را مشخص کند. برای تعیین مناسببودن سیستم باید شرایط آزمون MFI، نوع پلیمر، خواص رئولوژیکی، ظرفیت و طراحی تجهیزات بررسی شوند.
آیا سیستم هواخنک به خشککن سانتریفیوژ نیاز دارد؟
در سیستمهای هواخنک که محصول با آب تماس ندارد، اصولاً به سانتریفیوژ آبگیری ناشی از فرآیند گرانولسازی نیازی نیست. البته تجهیزات انتقال، جداسازی و خنککاری متناسب با طراحی همچنان لازماند.
چرا در آندرواتر امکان Freeze-off وجود دارد؟
زیرا سطح خروجی دای در معرض آب قرار دارد و اگر گرمایش دای یا شرایط جریان مذاب مناسب نباشد، پلیمر ممکن است پیش از خروج کامل از سوراخها سرد و منجمد شود.
آیا گرانول واتررینگ از گرانول رشتهای باکیفیتتر است؟
نه لزوماً. شکل گرانول واتررینگ معمولاً گردتر است، اما کیفیت واقعی محصول به یکنواختی اندازه، رطوبت، ذرات ریز، آلودگی، وضعیت ماده و کاربرد نهایی بستگی دارد.
کدام سیستم گرانولسازی ارزانتر است؟
در بسیاری از ظرفیتهای پایین، سیستمهای رشتهای ساده از نظر سرمایهگذاری اولیه اقتصادی هستند. بااینحال، هزینه واقعی باید با توجه به نوع ماده، ظرفیت، تجهیزات خنککاری، سطح اتوماسیون، تعمیرات و بهرهبرداری مقایسه شود.
جمعبندی؛ چگونه بهترین جلوخطی اکسترودر را انتخاب کنیم؟
سیستم گرانولسازی یکی از بخشهای تعیینکننده در عملکرد خطوط اکستروژن پلیمر است. انتخاب صحیح آن میتواند در پایداری تولید، کیفیت گرانول، کاهش ضایعات و کنترل هزینههای بهرهبرداری نقش مهمی داشته باشد.
گرانولسازی رشتهای به دلیل انعطافپذیری و ساختار قابل تنظیم، برای بسیاری از مواد و ظرفیتها مناسب است.
واتررینگ با حذف مدیریت رشتههای بلند و انجام برش روی سطح دای، در بسیاری از خطوط فرآوری پلیاولفینها و سایر ترموپلاستیکهای سازگار انتخاب مناسبی محسوب میشود.
هواخنک برای بعضی فرمولاسیونها و کاربردهایی که خنککاری هوایی کافی است یا تماس با آب مطلوب نیست، مزیت دارد.
آندرواتر نیز با برش مستقیم در محیط آب، امکان خنککاری سریع و تولید پایدار در طیف وسیعی از کاربردهای صنعتی را فراهم میکند؛ هرچند طراحی حرارتی و هزینه سرمایهگذاری آن نیازمند بررسی دقیقتری است.
در نهایت، هیچ سیستم گرانولسازی را نمیتوان بدون شناخت ماده و ظرفیت، بهترین گزینه برای تمام خطوط معرفی کرد.
اگر قصد راهاندازی خط جدید یا ارتقای جلوخطی اکسترودر را دارید، پیش از انتخاب تجهیزات باید نوع پلیمر، ویژگیهای مذاب، خروجی واقعی دستگاه و مشخصات گرانول موردنظر بررسی شوند.
برای بررسی تجهیزات قابل ارائه، دریافت اطلاعات فنی و آشنایی با راهکارهای طراحی خط میتوانید از طریق وبسایت ماشینسازی متین اقدام کنید.
ماشینسازی متین | طراحی و ساخت تجهیزات اکستروژن، گرانولسازی و خطوط بازیافت پلیمر
منابع فنی برای مطالعه بیشتر
برای بررسی مشخصات فناوریها و آشنایی با نمونههای صنعتی، میتوانید از منابع زیر استفاده کنید: