
شاخص جریان مذاب یا MFI یکی از مشخصاتی است که هنگام انتخاب تجهیزات گرانول سازی باید بررسی شود. با این حال، استفاده نادرست از این شاخص می تواند باعث انتخاب کاتر نامناسب، مشکلات برش، چسبیدن گرانول ها و کاهش پایداری خط تولید شود.
در صنعت پلیمر گاهی برای انتخاب جلوخطی اکسترودر فقط به نوع ماده و عدد MFI توجه می شود. برای مثال، ممکن است گفته شود یک واتررینگ برای پلی اتیلن با MFI پایین مناسب است، اما برای پلی پروپیلن با MFI بالاتر از ۱۵ قابل استفاده نیست.
چنین قاعده ای بدون مشخص بودن گرید پلیمر، شرایط آزمون MFI، ظرفیت تولید و طراحی دستگاه قابل اعتماد نیست.
در واقع، MFI یکی از شاخص های اولیه شناخت رفتار جریان مذاب است؛ اما اطلاعات کاملی درباره استحکام مذاب، چسبندگی، رفتار کششی، سرعت خنک شدن و کیفیت برش ارائه نمی دهد.
دو پلیمر ممکن است عدد MFI نزدیک به یکدیگر داشته باشند، ولی هنگام خروج از دای، تشکیل رشته یا برش روی سطح دای رفتار کاملا متفاوتی نشان دهند.
به همین دلیل، انتخاب سیستم گرانول سازی باید با بررسی همزمان MFI، مشخصات رئولوژیکی ماده، ظرفیت خروجی اکسترودر، هندسه دای و روش خنک کاری انجام شود.
در این مقاله از ماشین سازی متین، ابتدا مفهوم MFI و رابطه آن با رفتار مذاب را بررسی می کنیم. سپس تاثیر آن بر عملکرد سیستم های رشته ای، واتررینگ، هواخنک و آندرواتر را توضیح می دهیم و در پایان به روش انتخاب تجهیزات و عیب یابی مشکلات مرتبط با جریان پذیری پلیمر می پردازیم.
شاخص جریان مذاب (MFI) چیست؟
MFI مخفف Melt Flow Index است و در صنعت پلیمر برای بیان جریان پذیری یک ماده ترموپلاستیک در شرایط مشخص آزمون استفاده می شود.
اصطلاح استاندارد رایج برای اندازه گیری جرمی این ویژگی، MFR یا Melt Mass-Flow Rate است.
در آزمون MFR، نمونه پلیمر داخل سیلندر گرم شده دستگاه قرار می گیرد. پس از رسیدن ماده به شرایط آزمون، یک پیستون تحت بار مشخص، مذاب را از دای استاندارد عبور می دهد.
مقدار ماده خارج شده در یک بازه زمانی اندازه گیری می شود و نتیجه به صورت جرم عبوری در ده دقیقه گزارش می گردد.
واحد متداول MFI یا MFR برابر g/۱۰ min است.
برای مثال، وقتی مقدار MFR یک پلیمر ۶ گرم در ۱۰ دقیقه گزارش می شود، یعنی تحت دما، بار و شرایط استاندارد همان آزمون، نرخ خروج جرمی معادل ۶ گرم در ده دقیقه بوده است.
این عدد به تنهایی نشان نمی دهد که ماده با چه سرعتی از دای صنعتی اکسترودر خارج خواهد شد.
دلیل آن تفاوت قابل توجه شرایط آزمون آزمایشگاهی با فشار، دما، نرخ برش و هندسه تجهیزات صنعتی است.
تفاوت MFI، MFR و MVR
سه اصطلاح MFI، MFR و MVR در مشخصات مواد پلیمری دیده می شوند.
MFI اصطلاح رایج صنعتی برای شاخص جریان مذاب است. در بسیاری از کاربردها این عبارت عملا به جای MFR استفاده می شود.
MFR مقدار جرمی مذاب عبوری در شرایط آزمون را نشان می دهد.
MVR یا Melt Volume-Flow Rate نیز نرخ حجمی عبور مذاب را اندازه گیری می کند.
| شاخص | مفهوم | واحد |
|---|---|---|
| MFI | اصطلاح متداول شاخص جریان مذاب | معمولا g/۱۰ min |
| MFR | نرخ جریان جرمی مذاب | g/10 min |
| MVR | نرخ جریان حجمی مذاب | cm³/10 min |
اگر چگالی مذاب در دمای آزمون مشخص باشد، می توان MFR و MVR را به یکدیگر تبدیل کرد.
برای پلیمرهای دارای فیلر یا ترکیباتی که چگالی آن ها تغییر می کند، تفاوت میان اندازه گیری جرمی و حجمی اهمیت بیشتری پیدا می کند.
MFI چگونه اندازه گیری می شود؟
دو مرجع اصلی برای آزمون جریان مذاب عبارت اند از استاندارد ISO ۱۱۳۳ و استاندارد ASTM D1238.
در این استانداردها، دما، بار اعمال شده، هندسه دای، شرایط آماده سازی نمونه و روش اندازه گیری اهمیت دارند.
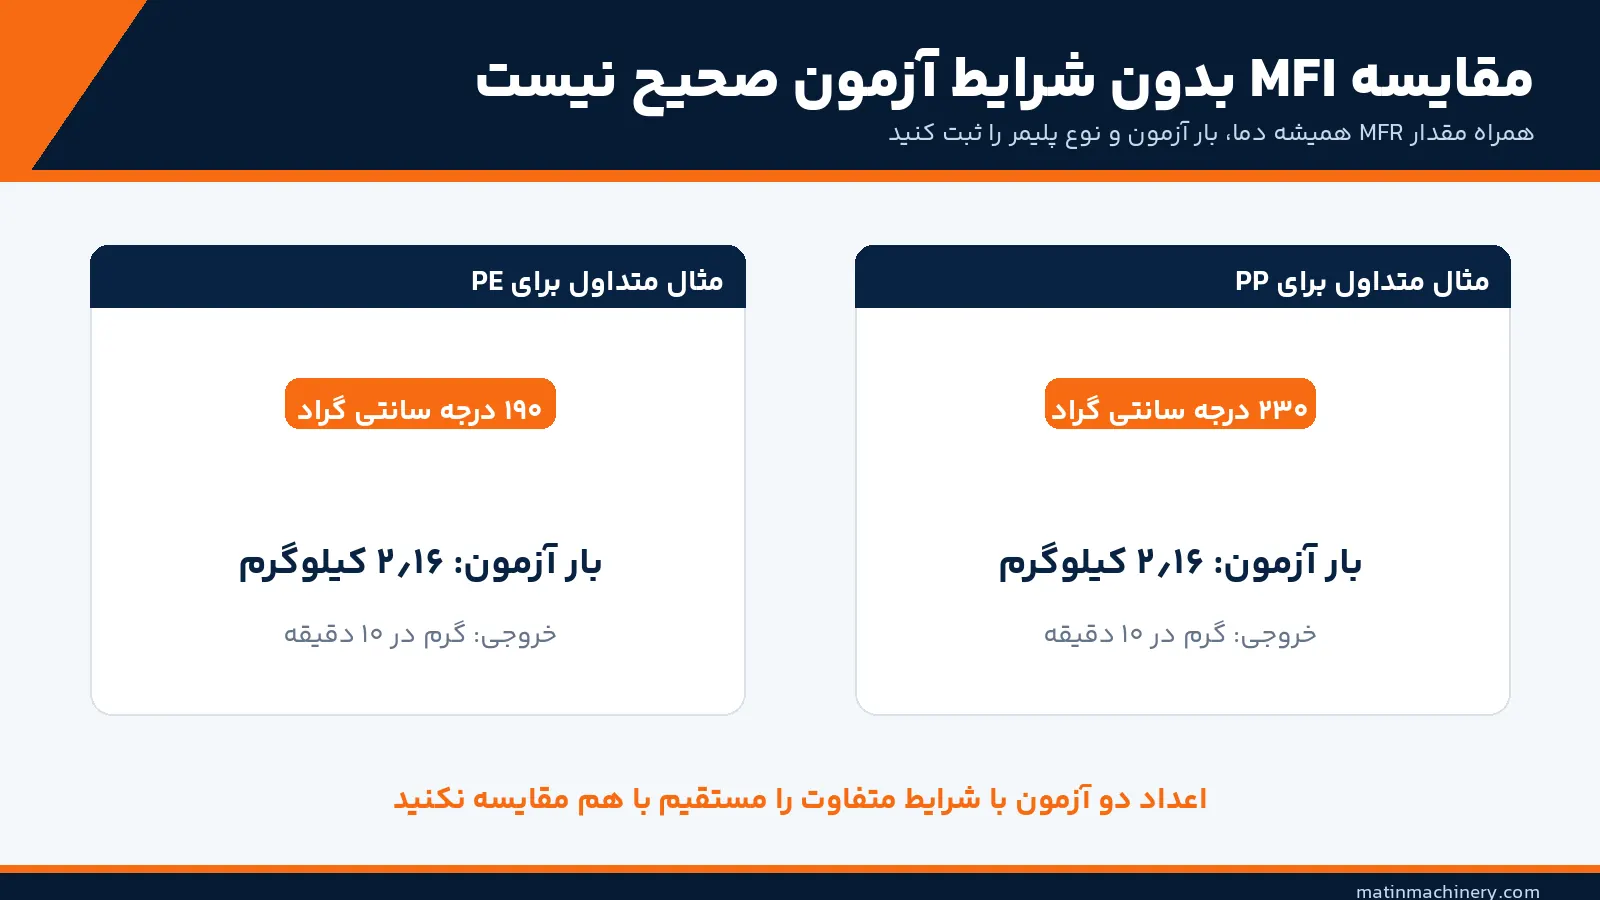
برای نمونه، دو شرایط رایج آزمون عبارت اند از:
- پلی اتیلن (PE): دمای ۱۹۰ درجه سانتی گراد و بار ۲٫۱۶ کیلوگرم
- پلی پروپیلن (PP): دمای ۲۳۰ درجه سانتی گراد و بار ۲٫۱۶ کیلوگرم
این شرایط برای بسیاری از گریدهای متداول استفاده می شوند، اما لزوما شرایط آزمون همه گریدها نیستند.
چرا دما و بار آزمون مهم هستند؟
جریان پذیری مذاب به دما و نیروی اعمال شده وابسته است.
اگر دمای آزمون افزایش پیدا کند، ویسکوزیته بسیاری از مذاب های پلیمری کاهش می یابد و در نتیجه مقدار جریان اندازه گیری شده می تواند بیشتر شود.
افزایش بار نیز می تواند نرخ عبور ماده از دای را تغییر دهد.
بنابراین اگر دو آزمایش با دما یا بار متفاوت انجام شده باشند، مقایسه مستقیم مقادیر MFI آن ها ممکن است گمراه کننده باشد.
برای مثال، MFR برابر ۱۰ برای یک گرید PE در شرایط ۱۹۰ درجه و ۲٫۱۶ کیلوگرم، با MFR برابر ۱۰ برای یک گرید PP در شرایط ۲۳۰ درجه و ۲٫۱۶ کیلوگرم، به معنی رفتار یکسان دو مذاب نیست.
هنگام سفارش جلوخطی، بهتر است مشخصات ماده به این شکل ثبت شود:
نوع پلیمر + گرید + مقدار MFR + دمای آزمون + بار آزمون
به جای اینکه صرفا گفته شود: «MFI ماده ۱۰ است.»
رابطه MFI و ویسکوزیته مذاب چیست؟
ویسکوزیته یکی از ویژگی های مهم جریان پلیمر در حالت مذاب است.
به زبان ساده، ویسکوزیته نشان می دهد سیال در برابر تغییر شکل ناشی از تنش برشی چه مقاومتی دارد.
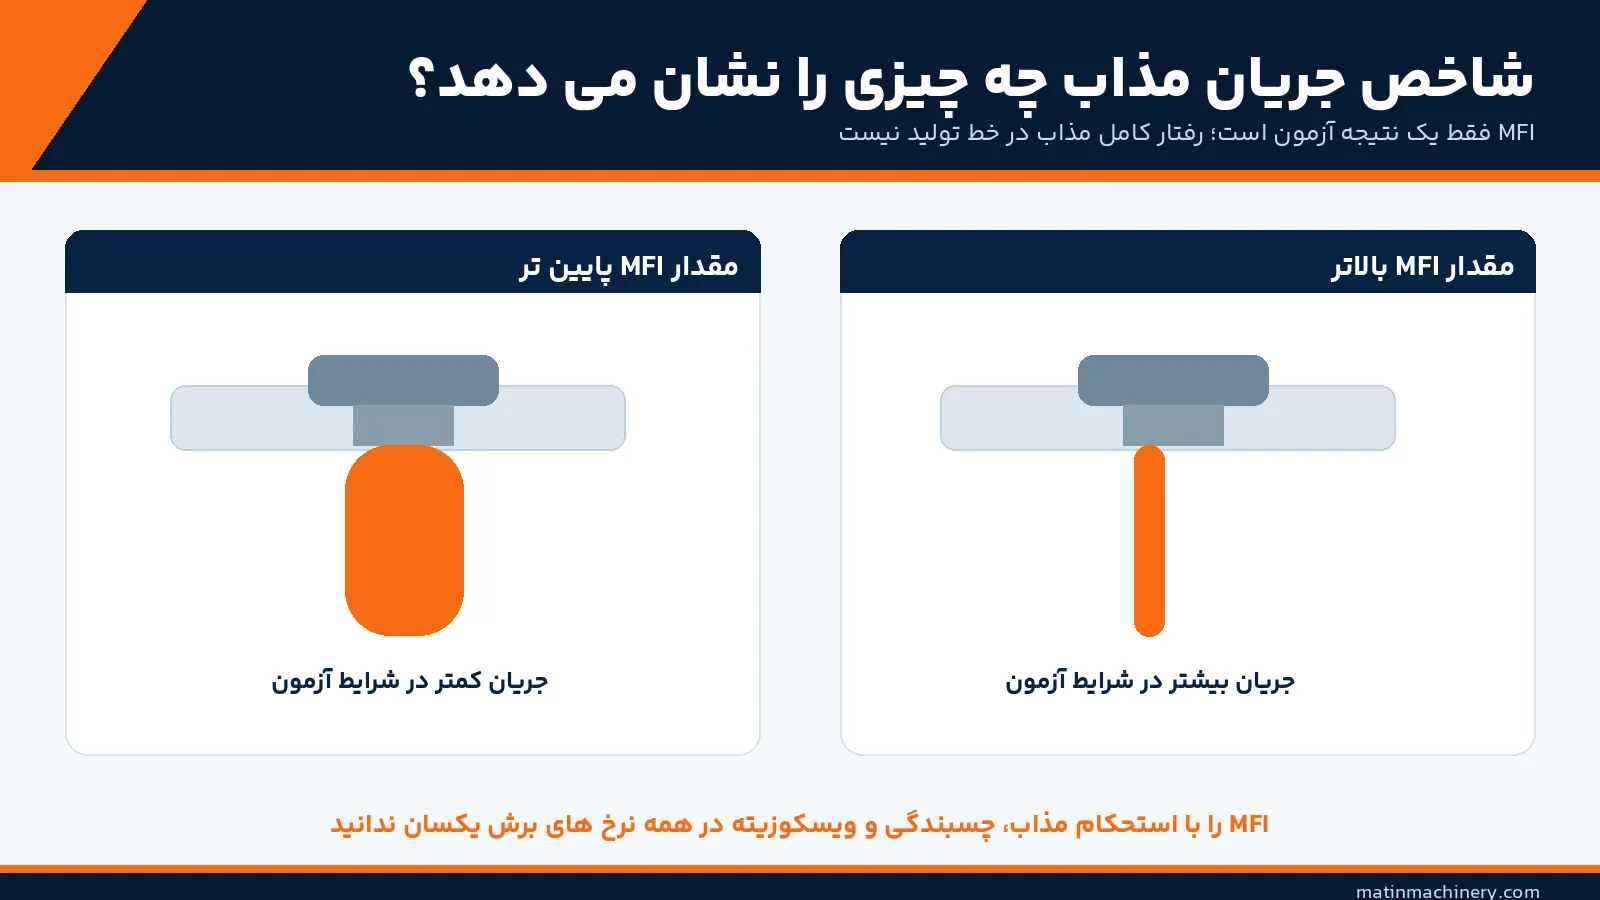
در مقایسه گریدهای مشابه یک خانواده پلیمری تحت شرایط آزمون یکسان، معمولا ماده دارای MFI بالاتر، مقاومت کمتری در برابر جریان آزمایشگاهی نشان می دهد.
به همین دلیل اغلب گفته می شود MFI و ویسکوزیته رابطه معکوس دارند.
اما این رابطه را نباید یک قانون خطی و قابل تعمیم به همه شرایط دانست.
مذاب پلیمرها معمولا رفتار غیرنیوتنی دارد. ویسکوزیته آن ها می تواند با تغییر نرخ برش، دما و ساختار مولکولی تغییر کند.
در داخل اکسترودر و سوراخ های دای، ماده ممکن است تحت نرخ های برشی بسیار متفاوتی نسبت به دستگاه آزمون MFI قرار گیرد.
بنابراین دو پلیمر با MFI مشابه ممکن است در فشار و دبی صنعتی یکسان، افت فشار متفاوتی ایجاد کنند.
مثال تاثیر MFI بر جریان مذاب
دو گرید فرضی از یک خانواده پلیمر را در نظر بگیرید که تحت شرایط آزمون یکسان دارای MFR برابر ۲ و ۲۰ گرم در ده دقیقه هستند.
در آزمون استاندارد، گرید دوم جریان جرمی بیشتری نشان داده است.
اما از این اختلاف نمی توان مستقیما نتیجه گرفت که فشار پشت دای در دستگاه گرانول سازی برای گرید دوم دقیقا ده برابر کمتر خواهد بود.
برای چنین محاسبه ای باید رفتار ویسکوزیته ماده در دما و نرخ برش مربوط به فرآیند مشخص باشد.
این تفاوت برای طراحی هد، دای، اسکرین چنجر و انتخاب ظرفیت اکسترودر اهمیت زیادی دارد.
تفاوت MFI با استحکام مذاب (Melt Strength)
یکی از مهم ترین اشتباهات در انتخاب سیستم گرانول سازی، یکسان در نظر گرفتن MFI و استحکام مذاب است.
استحکام مذاب (Melt Strength) به توانایی مذاب در تحمل نیروی کششی پیش از شکست یا ناپایداری مربوط است.
این ویژگی در سیستم هایی که پلیمر باید پس از خروج از دای شکل خود را حفظ کند، اهمیت زیادی دارد.
به عنوان مثال، در گرانول سازی رشته ای، مذاب پس از خروج از دای باید به شکل رشته ای پیوسته تا مرحله خنک کاری حرکت کند.
اگر رشته نتواند تنش کششی ناشی از وزن، حرکت و شرایط انتقال را تحمل کند، احتمال شکست آن افزایش پیدا می کند.
MFI به تنهایی نشان نمی دهد که مذاب تا چه میزان توانایی تحمل چنین تنشی را دارد.
چرا دو ماده با MFI مشابه ممکن است استحکام مذاب متفاوتی داشته باشند؟
ساختار مولکولی پلیمرها یکسان نیست.
عواملی مانند وزن مولکولی، توزیع وزن مولکولی، میزان شاخه دار بودن زنجیرها و ویژگی های ویسکوالاستیک می توانند بر رفتار مذاب تاثیر بگذارند.
برای مثال، دو ماده با MFR مشابه ممکن است در آزمون جریان رفتار نزدیک داشته باشند، ولی هنگام کشیده شدن رشته یا جدا شدن گرانول از تیغه، پاسخ متفاوتی نشان دهند.
به همین دلیل، هنگام انتخاب کاتر برای مواد دشوار، ممکن است بررسی داده های رئولوژی، رفتار کششی مذاب یا آزمون عملی ضروری باشد.
تاثیر MFI بر انتخاب سیستم گرانول سازی رشته ای (Strand Pelletizing)
در سیستم رشته ای، مذاب پلیمر از سوراخ های دای خارج می شود و به صورت رشته های پیوسته وارد وان خنک کاری می گردد.
رشته ها پس از خنک شدن و رسیدن به استحکام مناسب، توسط کاتر به گرانول تبدیل می شوند.
یکی از مهم ترین شرایط موفقیت این روش، امکان تشکیل و حفظ رشته پایدار در فاصله دای تا محل خنک کاری و برش است.
رفتار مواد با MFI پایین در سیستم رشته ای
در بسیاری از گریدهای مشابه، MFI پایین تر با ویسکوزیته بیشتر همراه است.
این شرایط ممکن است به پایداری هندسی رشته کمک کند، اما مزیت قطعی نیست.
اگر ویسکوزیته بسیار زیاد باشد، فشار موردنیاز برای عبور مذاب از دای ممکن است افزایش پیدا کند.
همچنین انتخاب نامناسب قطر یا تعداد سوراخ ها می تواند باعث افزایش افت فشار و ناپایداری جریان شود.
بنابراین MFI پایین به تنهایی به معنی مناسب بودن ماده برای Strand نیست.
رفتار مواد با MFI بالا در سیستم رشته ای
در بعضی پلیمرها، افزایش MFI همراه با کاهش مقاومت مذاب در برابر کشش است.
در چنین شرایطی، رشته ممکن است هنگام خروج از دای یا پیش از رسیدن به خنک کاری کافی، کشیده و ناپایدار شود.
مشکلات احتمالی شامل شکست مکرر رشته، اختلاف قطر رشته ها و دشواری هدایت مواد به کاتر است.
اما این مشکلات برای تمام گریدهای دارای MFI بالا اتفاق نمی افتند.
بعضی مواد با وجود جریان پذیری بالا، در شرایط مناسب دما و خنک کاری می توانند رشته قابل مدیریت تشکیل دهند.
چه پارامترهایی در انتخاب Strand اهمیت دارند؟
برای انتخاب سیستم رشته ای باید موارد زیر بررسی شوند:
- استحکام مذاب هنگام خروج از دای
- تعداد و قطر رشته ها
- دمای مذاب
- فاصله دای تا وان
- طول و دمای وان خنک کاری
- سرعت حرکت رشته ها
- شرایط کشش و ورود به کاتر
- ظرفیت واقعی اکسترودر
برای آشنایی با تجهیزات برش این سیستم می توانید صفحه دستگاه کاتر گرانول ماشین سازی متین را مطالعه کنید.
تاثیر MFI بر انتخاب سیستم واتررینگ (Water Ring Pelletizing)
در واتررینگ، برش مستقیما روی سطح دای انجام می شود.
مذاب پس از خروج از سوراخ ها توسط تیغه دوار بریده شده و گرانول های تازه تشکیل شده به جریان حلقوی آب منتقل می شوند.
بنابراین برخلاف Strand، لازم نیست مذاب به شکل رشته بلند تا کاتر حرکت کند.
این ویژگی باعث می شود واتررینگ برای برخی موادی که مدیریت رشته در آن ها دشوار است، گزینه مناسبی باشد.
اما حذف رشته بلند به معنی حذف تمام محدودیت های مربوط به رفتار مذاب نیست.
چرا MFI در واتررینگ اهمیت دارد؟
در واتررینگ، مذاب باید پس از خروج از سوراخ دای به شکل مناسبی بریده شود.
اگر رفتار ماده باعث کش آمدن بیش از حد هنگام برش شود، ممکن است گرانول دارای دنباله یا زائده شود.
همچنین اگر گرانول پس از تشکیل بیش از حد چسبنده باقی بماند، احتمال تجمع ذرات در محفظه یا مسیر انتقال افزایش پیدا می کند.
این مشکلات ممکن است در بعضی گریدهای دارای جریان پذیری بالا بیشتر دیده شوند، اما رابطه مستقیمی با یک عدد ثابت MFI ندارند.
نوع پلیمر، دمای مذاب، استحکام کششی و چسبندگی آن اهمیت زیادی دارند.
آیا واتررینگ برای MFI بالاتر از ۱۵ مناسب نیست؟
این یکی از سوالات رایج هنگام انتخاب جلوخطی است.
در بعضی طراحی های متداول و برای برخی گریدهای مشخص، MFI حدود ۱۵ یا بالاتر ممکن است نیازمند بررسی دقیق تر شرایط برش باشد.
اما نمی توان این عدد را به عنوان سقف عمومی واتررینگ معرفی کرد.
امکان استفاده از واتررینگ به عوامل زیر وابسته است:
۱. خانواده و گرید دقیق پلیمر
۲. شرایط آزمون MFI
۳. استحکام و چسبندگی مذاب
۴. دمای فرآوری
۵. ظرفیت تولید
۶. تعداد و قطر سوراخ های دای
۷. آرایش و سرعت تیغه
۸. طراحی محفظه آب و سرعت خنک کاری
به همین دلیل، ممکن است یک دستگاه واتررینگ با طراحی مناسب بتواند ماده ای با MFI بالاتر از ۱۵ را فرآوری کند، در حالی که دستگاه دیگری حتی با MFI کمتر دچار مشکلات برش شود.
برای بررسی ساختمان این سیستم می توانید صفحه دستگاه کاتر واتر رینگ را مشاهده کنید.
آیا واتررینگ عمودی برای مواد با MFI بالاتر مناسب تر است؟
در بعضی طراحی های صنعتی، آرایش عمودی برای توسعه شرایط فرآوری برخی مواد و بهبود مسیر حرکت گرانول مورد بررسی قرار می گیرد.
در این آرایش، جهت محور کاتر و نحوه قرارگیری دای نسبت به سیستم افقی متفاوت است.
این تفاوت می تواند بر شرایط برش، حرکت اولیه گرانول و انتقال آن به آب تاثیر بگذارد.
اما عمودی بودن به تنهایی تضمین نمی کند که دستگاه برای MFI بالاتر مناسب باشد.
اگر طراحی دای، نحوه توزیع مذاب یا شرایط خنک کاری مناسب نباشد، یک واتررینگ عمودی نیز ممکن است در فرآوری ماده دچار مشکل شود.
مقایسه دو دستگاه با ماده یکسان
فرض کنید قرار است یک گرید PP با MFR برابر ۱۲ در شرایط آزمون ۲۳۰ درجه و بار ۲٫۱۶ کیلوگرم فرآوری شود.
برای مقایسه واتررینگ افقی و عمودی باید ظرفیت، دمای مذاب، اندازه گرانول موردنظر و سایر شرایط تا حد امکان یکسان در نظر گرفته شوند.
سپس می توان کیفیت برش، میزان کلوخه، پایداری تولید، مقدار ذرات خارج از اندازه و شرایط نگهداری دستگاه را مقایسه کرد.
صرف دانستن اینکه یک دستگاه عمودی است و دیگری افقی، برای پیش بینی نتیجه کافی نیست.
تاثیر MFI بر گرانول سازی هواخنک (Air-Cooled Pelletizing)
در سیستم هواخنک، مذاب روی سطح دای برش داده می شود و گرانول ها توسط جریان هوا خنک و منتقل می شوند.
در این فناوری، برخلاف واتررینگ، آب عامل اصلی خنک کاری نیست.
بنابراین دفع حرارت از گرانول و جلوگیری از چسبندگی آن در مسیر هوا اهمیت زیادی دارد.
آیا MFI بالا برای هواخنک مشکل ایجاد می کند؟
اگر ماده در لحظه برش رفتار بسیار نرم یا چسبنده داشته باشد، ممکن است گرانول تا پیش از خنک شدن کافی به دیواره مسیر یا سایر ذرات بچسبد.
اما این موضوع را نمی توان صرفا براساس MFI پیش بینی کرد.
برای مثال، دو گرید با MFI نزدیک ممکن است دمای فرآیند، سرعت جامد شدن و چسبندگی متفاوتی داشته باشند.
در نتیجه، یکی از آن ها در هواخنک عملکرد مناسبی داشته باشد و دیگری به خنک کاری قوی تر یا سیستم متفاوتی نیاز پیدا کند.
نقش ظرفیت تولید در هواخنک
با افزایش ظرفیت، مقدار گرمایی که باید از گرانول گرفته شود نیز افزایش پیدا می کند.
در چنین شرایطی، دبی هوا، دمای ورودی، زمان انتقال و هندسه مسیر باید متناسب طراحی شوند.
بنابراین MFI حتی در ظرفیت پایین نیز تنها معیار انتخاب هواخنک نیست.
تاثیر MFI بر انتخاب سیستم آندرواتر (Underwater Pelletizing)
در سیستم آندرواتر، برش مذاب روی سطح دای و داخل محفظه آب انجام می شود.
گرانول بلافاصله پس از تشکیل با جریان آب تماس پیدا می کند و خنک می شود.
این ویژگی باعث می شود آندرواتر برای طیف وسیعی از پلیمرها و بعضی فرمولاسیون هایی که فرآوری آن ها در روش های دیگر دشوار است، گزینه قابل بررسی باشد.
اما آندرواتر نیز بدون محدودیت نیست.
آیا آندرواتر محدودیت MFI ندارد؟
نمی توان گفت آندرواتر برای هر مقدار MFI و هر نوع ماده بدون محدودیت کار می کند.
در این سیستم، پایداری خروج مذاب، توزیع جریان میان سوراخ ها، عملکرد تیغه و کنترل حرارت دای اهمیت زیادی دارند.
برای بعضی مواد، جریان پذیری بسیار بالا می تواند شرایط طراحی و برش را حساس کند.
از طرف دیگر، مواد با ویسکوزیته بالا ممکن است به فشار بیشتر یا هندسه متفاوت دای نیاز داشته باشند.
چالش حرارتی دای در آندرواتر
یکی از مهم ترین تفاوت های آندرواتر با واتررینگ، تماس مستقیم سطح خروجی دای با آب است.
اگر دمای دای به درستی کنترل نشود، ممکن است پلیمر پیش از خروج کامل از سوراخ ها سرد و منجمد شود.
این پدیده Freeze-off نام دارد.
در چنین شرایطی، انتخاب جنس دای، نحوه گرمایش، طول مسیر خروج مذاب، دمای آب و شرایط راه اندازی اهمیت ویژه ای پیدا می کنند.
بنابراین انتخاب آندرواتر باید براساس مجموعه ای از عوامل فرآیندی انجام شود، نه صرفا بالا بودن MFI.
مقایسه نقش MFI در چهار سیستم گرانول سازی
| سیستم | موضوع اصلی مرتبط با رفتار مذاب | نکته مهم در انتخاب |
|---|---|---|
| رشته ای (Strand) | پایداری و استحکام رشته | توانایی حفظ رشته تا مرحله خنک کاری |
| واتررینگ (Water Ring) | کیفیت برش و چسبندگی گرانول داغ | شرایط دای، تیغه و ورود به حلقه آب |
| هواخنک (Air-Cooled) | چسبندگی و سرعت خنک شدن | توان دفع حرارت در مسیر هوا |
| آندرواتر (Underwater) | خروج پایدار مذاب و شرایط حرارتی دای | جلوگیری از Freeze-off و کنترل برش |
این جدول نشان می دهد که محدودیت هر سیستم با یک ویژگی متفاوت از رفتار ماده ارتباط دارد.
در نتیجه، حتی اگر MFI یک پلیمر مشخص باشد، انتخاب نهایی به اطلاعات بیشتری نیاز خواهد داشت.
تاثیر MFI بر طراحی هد و دای گرانول سازی
یکی از بخش هایی که تحت تاثیر رفتار جریان پلیمر قرار می گیرد، هد و دای است.
در طراحی دای باید تعداد سوراخ ها، قطر، طول مسیر عبور مذاب و نحوه توزیع جریان متناسب با ظرفیت و خواص ماده تعیین شوند.
تاثیر جریان پذیری بر افت فشار
در شرایط مشابه، تغییر ویژگی های رئولوژیکی پلیمر می تواند افت فشار در هد و دای را تغییر دهد.
اما مقدار افت فشار را نمی توان مستقیما از یک عدد MFI محاسبه کرد.
برای طراحی دقیق باید منحنی ویسکوزیته ماده در دما و نرخ برش مرتبط با فرآیند بررسی شود.
تاثیر تعداد سوراخ ها
فرض کنید ظرفیت خروج مذاب ۶۰۰ کیلوگرم در ساعت و تعداد سوراخ های فعال دای ۶۰ عدد باشد.
در صورت توزیع کاملا یکنواخت، میانگین خروجی هر سوراخ برابر است با:
۶۰۰ ÷ ۶۰ = ۱۰ کیلوگرم در ساعت
این عدد نشان دهنده دبی متوسط هر سوراخ است.
اما برای تعیین قطر مناسب، هنوز باید فشار موجود، رفتار رئولوژیکی ماده، دمای فرآیند و شکل گرانول بررسی شوند.
اگر دبی هر سوراخ بیش از حد کم یا زیاد باشد، ممکن است کیفیت خروج مذاب و برش تحت تاثیر قرار گیرد.
بنابراین طراحی دای نباید تنها براساس ظرفیت و MFI انجام شود.
آیا تغییر MFI می تواند باعث تغییر کیفیت گرانول شود؟
بله، تغییر MFI می تواند نشانه تغییراتی در ماده باشد که بر فرآیند تاثیر می گذارند.
اما برای تشخیص علت، باید مشخص شود این تغییر ناشی از چیست.
برای مثال، در مواد بازیافتی، تغییر مقدار MFI ممکن است با تغییر ترکیب مواد ورودی، شرایط حرارتی فرآیند یا تغییر ساختار مولکولی ارتباط داشته باشد.
در بعضی پلیمرها، تخریب زنجیرهای مولکولی می تواند باعث افزایش جریان پذیری و بالا رفتن MFI شود.
در بعضی مواد دیگر، واکنش های اتصال عرضی یا تغییر ساختار می توانند رفتار متفاوتی ایجاد کنند.
به همین دلیل، افزایش یا کاهش MFI به تنهایی اثبات نمی کند که ماده حتما تخریب شده است.
برای نتیجه گیری باید داده های دیگری مانند شرایط فرآوری، نوع ماده، آزمون های تکمیلی و سابقه نمونه بررسی شوند.
تاثیر نوع پلیمر بر تفسیر MFI
پلی اتیلن (PE)
پلی اتیلن از خانواده های مهم مواد مورد استفاده در سیستم های رشته ای و واتررینگ است.
در مقایسه گریدهای مشابه PE، شاخص جریان مذاب می تواند اطلاعات اولیه مفیدی درباره جریان پذیری ماده ارائه کند.
اما HDPE، LDPE و LLDPE از نظر ساختار مولکولی و رفتار ویسکوالاستیک تفاوت دارند.
به همین دلیل، حتی اگر دو ماده MFI نزدیک داشته باشند، ممکن است در تشکیل رشته یا برش سطح دای رفتار یکسانی نشان ندهند.
برای انتخاب جلوخطی PE باید علاوه بر MFI، نوع گرید، دمای فرآوری، ظرفیت و کیفیت گرانول بررسی شود.
پلی پروپیلن (PP)
در PP، تفاوت MFI میان گریدهای مختلف می تواند قابل توجه باشد.
بعضی گریدها برای اکستروژن و بعضی برای کاربردهای دارای جریان پذیری بالاتر تولید می شوند.
در انتخاب سیستم گرانول سازی PP، لازم است شرایط واقعی خروج مذاب و کیفیت برش بررسی شود.
برای مثال، نمی توان فقط با دانستن MFI برابر ۶ یا ۱۵ تعیین کرد که واتررینگ افقی، واتررینگ عمودی یا Strand بهترین گزینه است.
نوع گرید و طراحی تجهیزات اهمیت دارند.
EVA و TPE
در بسیاری از فرمولاسیون های EVA و TPE، نرمی و چسبندگی ماده اهمیت زیادی دارد.
در این مواد، حتی اگر MFI در محدوده قابل قبول باشد، ممکن است گرانول پس از برش به یکدیگر بچسبد.
در نتیجه، زمان و شدت خنک کاری و مسیر انتقال گرانول باید با دقت بررسی شوند.
برای چنین موادی، انجام آزمون عملی می تواند اطلاعات بیشتری نسبت به اتکا به MFI ارائه کند.
پلی آمید (PA)
در پلی آمیدها، رطوبت و شرایط آماده سازی نمونه می توانند بر رفتار فرآیندی و نتیجه آزمون تاثیر داشته باشند.
برخی گریدها در صورت وجود رطوبت و قرار گرفتن در دمای فرآوری، ممکن است دچار هیدرولیز شوند.
این موضوع می تواند ساختار مولکولی و در نتیجه مقدار جریان مذاب را تغییر دهد.
بنابراین قبل از مقایسه MFI نمونه ها، شرایط خشک کردن، آماده سازی و روش آزمون باید مشخص باشد.
PVC و مواد حساس به حرارت
برای PVC و بعضی ترکیبات حساس به حرارت، تفسیر شاخص جریان نیازمند دقت بیشتری است.
پایداری حرارتی، فرمولاسیون و شرایط آزمون اهمیت دارند و ممکن است روش های اختصاصی یا آزمون های رئولوژیکی دیگری مناسب تر باشند.
بنابراین استفاده از یک مقدار MFI برای انتخاب قطعی سیستم گرانول سازی PVC توصیه نمی شود.
ارتباط MFI و ظرفیت تولید دستگاه گرانول ساز
یکی از سوالات مهم این است که آیا دستگاه با MFI پایین ظرفیت بیشتری دارد یا با MFI بالا؟
پاسخ قطعی و عمومی وجود ندارد.
در بعضی شرایط، ماده ای با مقاومت کمتر در برابر جریان می تواند با افت فشار کمتری از مسیر مشخص عبور کند.
اما ظرفیت پایدار خط فقط به فشار مذاب وابسته نیست.
در سیستم رشته ای، ماده باید رشته پایدار تشکیل دهد و به اندازه کافی خنک شود.
در واتررینگ، کیفیت برش و انتقال گرانول اهمیت دارد.
در هواخنک، دفع حرارت می تواند عامل محدود کننده باشد.
در آندرواتر نیز شرایط حرارتی دای و مدار آب نقش دارند.
بنابراین ممکن است یک ماده با MFI بالاتر از نظر عبور از دای مشکل کمتری داشته باشد، ولی در مرحله برش و خنک کاری به محدودیت عملیاتی برسد.
همچنین ماده ای با MFI پایین ممکن است از نظر تشکیل گرانول مناسب باشد، اما افت فشار زیادی در دای ایجاد کند.
به همین دلیل، ظرفیت واقعی باید براساس کل خط تعیین شود.
برای اطلاعات بیشتر درباره تجهیزات بالادست می توانید صفحه دستگاه اکسترودر ماشین سازی متین را مطالعه کنید.
عیب یابی مشکلات گرانول سازی مرتبط با رفتار مذاب
هنگام مشاهده مشکل در گرانول خروجی، MFI یکی از اطلاعاتی است که باید بررسی شود؛ اما نباید بدون بررسی سایر عوامل، مشکل را به این شاخص نسبت داد.
شکست مکرر رشته ها
در سیستم Strand، شکست رشته ممکن است به استحکام ناکافی مذاب، دمای نامناسب، اختلاف سرعت کشش یا شرایط خنک کاری مربوط باشد.
اگر MFI ماده نسبت به نمونه های قبلی تغییر کرده باشد، این موضوع می تواند یکی از سرنخ های بررسی باشد.
اما تغییر MFI به تنهایی علت قطعی شکست رشته را مشخص نمی کند.
دنباله دار شدن گرانول در واتررینگ
ایجاد دنباله یا Tailing ممکن است با شرایط برش، فاصله یا فشار تماس تیغه، سایش لبه برش و رفتار رئولوژیکی ماده ارتباط داشته باشد.
در این وضعیت ابتدا باید وضعیت مکانیکی کاتر، دمای مذاب و شرایط خروج از دای بررسی شوند.
اگر مشکل فقط هنگام استفاده از یک گرید خاص ایجاد می شود، بررسی ویژگی های ماده نیز اهمیت دارد.
چسبیدن گرانول ها به یکدیگر
کلوخه شدن گرانول ممکن است ناشی از دمای بالا، خنک کاری ناکافی یا چسبندگی ذاتی پلیمر باشد.
افزایش MFI در بعضی فرمولاسیون ها ممکن است با تغییر رفتار گرانول همراه شود، اما راهکار مناسب لزوما تغییر کاتر نیست.
گاهی اصلاح دمای آب، مسیر انتقال یا شرایط فرآیند نتیجه بهتری ایجاد می کند.
گرفتگی سوراخ های دای
گرفتگی سوراخ ها می تواند به آلودگی مذاب، فیلتراسیون نامناسب، توزیع دمای غیریکنواخت یا انجماد موضعی پلیمر مربوط باشد.
در چنین شرایطی، حتی اگر MFI در محدوده مورد انتظار باشد، مشکل ممکن است همچنان ادامه پیدا کند.
در خطوط بازیافت، بررسی عملکرد اسکرین چنجر و شرایط فیلتراسیون مذاب اهمیت زیادی دارد.
سه مثال مهندسی برای انتخاب سیستم گرانول سازی براساس MFI
مثال های زیر برای توضیح روش تصمیم گیری هستند و به عنوان نتایج آزمایش واقعی دستگاه های متین ارائه نمی شوند.
مثال اول: دو گرید PE با MFI نزدیک
فرض کنید دو گرید پلی اتیلن دارای MFR نزدیک به یکدیگر هستند و هر دو در شرایط یکسان آزمایش شده اند.
در بررسی اولیه، ممکن است انتظار داشته باشیم رفتار جریان آن ها مشابه باشد.
اما اگر ساختار مولکولی و استحکام مذاب متفاوت باشد، ممکن است یک ماده در سیستم رشته ای عملکرد پایداری داشته باشد و ماده دیگر هنگام کشش رشته دچار مشکل شود.
در این حالت، انتخاب سیستم باید پس از بررسی رفتار واقعی رشته و شرایط خنک کاری انجام شود.
مثال دوم: PP با MFI حدود ۱۵ و ظرفیت ۵۰۰ کیلوگرم در ساعت
فرض کنید قصد داریم یک گرید PP با MFR حدود ۱۵ را در ظرفیت ۵۰۰ کیلوگرم در ساعت گرانول سازی کنیم.
اگر فقط به MFI توجه کنیم، ممکن است واتررینگ به اشتباه از گزینه ها حذف شود.
اما تصمیم صحیح این است که ابتدا نوع گرید، استحکام مذاب، شرایط دای و کیفیت برش بررسی شود.
اگر ماده در واتررینگ عملکرد مناسبی داشته باشد، می توان از این فناوری استفاده کرد.
در غیر این صورت، باید اصلاح طراحی یا بررسی سیستم دیگری مانند Strand یا آندرواتر را در نظر گرفت.
عدد ۱۵ به تنهایی تعیین کننده نتیجه نیست.
مثال سوم: کامپاند نرم با MFI متوسط
فرض کنید یک کامپاند TPE دارای MFI متوسط است، اما پس از برش، گرانول ها همچنان نرم و چسبنده باقی می مانند.
در این حالت، ممکن است سیستم واتررینگ از نظر مکانیکی برش مناسبی انجام دهد، اما محصول در مسیر آبگیری دچار کلوخه شود.
در چنین شرایطی، مشکل لزوما از MFI نیست.
باید رفتار خنک شدن گرانول، دمای فرآیند و چسبندگی ماده بررسی شود.
ممکن است به اصلاح شرایط خنک کاری، تغییر مسیر انتقال یا انتخاب فناوری دیگری نیاز باشد.
چه اطلاعاتی علاوه بر MFI برای انتخاب دستگاه لازم است؟
در سفارش جلوخطی، بهتر است یک مجموعه اطلاعات فنی از ماده و فرآیند در اختیار سازنده قرار گیرد.
| اطلاعات موردنیاز | کاربرد در انتخاب |
|---|---|
| نوع و گرید دقیق پلیمر | شناسایی خانواده ماده و کاربرد |
| MFR و شرایط آزمون | مقایسه اولیه جریان پذیری |
| داده ویسکوزیته در صورت وجود | بررسی افت فشار و رفتار جریان |
| استحکام و چسبندگی مذاب | ارزیابی شرایط تشکیل و انتقال گرانول |
| دمای فرآوری | تعیین شرایط حرارتی دای و کاتر |
| ظرفیت تولید | تعیین ابعاد و توان تجهیزات |
| درصد فیلر و افزودنی | بررسی سایش و تغییر رفتار ماده |
| کیفیت و ابعاد گرانول | تعیین شرایط برش و خنک کاری |
| وضعیت رطوبت مواد | بررسی احتمال تغییر رفتار فرآیندی |
| نوع فیلتراسیون مذاب | کنترل آلودگی و افت فشار |
اگر اطلاعات رئولوژیکی کامل در دسترس نباشد، بهتر است نمونه واقعی ماده در شرایطی نزدیک به فرآیند هدف بررسی شود.
برای خطوطی که چند گرید متفاوت تولید می کنند، محدوده تغییرات مواد نیز باید در طراحی لحاظ شود.
اشتباهات رایج هنگام استفاده از MFI برای انتخاب دستگاه
اشتباه اول: انتخاب سیستم فقط از روی عدد MFI
این روش، ویژگی هایی مانند استحکام مذاب و چسبندگی را نادیده می گیرد.
اشتباه دوم: مقایسه MFI مواد با شرایط آزمون متفاوت
مقادیر MFR بدون مشخص بودن دما و بار آزمون، مبنای قابل اعتمادی برای مقایسه مستقیم نیستند.
اشتباه سوم: در نظر گرفتن عدد ۱۵ به عنوان حد قطعی واتررینگ
هیچ مرز عمومی ثابتی برای همه طراحی ها و همه پلیمرها وجود ندارد.
اشتباه چهارم: یکسان دانستن MFI و ویسکوزیته فرآیندی
MFI رفتار کامل جریان در نرخ های برشی مختلف را نشان نمی دهد.
اشتباه پنجم: نادیده گرفتن اثر افزودنی ها و بازیافت
تغییر فرمولاسیون و شرایط فرآوری ممکن است رفتار ماده را تغییر دهد، حتی اگر مقدار MFI نزدیک باشد.
اشتباه ششم: تعویض دستگاه قبل از عیب یابی
گاهی مشکل از دما، دای، تیغه یا خنک کاری است و با اصلاح تنظیمات برطرف می شود.
سوالات متداول درباره MFI و سیستم گرانول سازی
MFI بالا بهتر است یا پایین؟
هیچ کدام به صورت عمومی بهتر نیست. مقدار مناسب MFI به نوع پلیمر، فرآیند و کاربرد نهایی بستگی دارد. در گرانول سازی باید علاوه بر MFI، رفتار مذاب و شرایط برش بررسی شود.
آیا MFI بالاتر به معنی مذاب شل تر است؟
در مقایسه گریدهای مشابه تحت شرایط آزمون یکسان، MFI بالاتر معمولا با مقاومت کمتر مذاب در برابر جریان همراه است. اما MFI به تنهایی استحکام کششی یا چسبندگی مذاب را مشخص نمی کند.
آیا واتررینگ برای MFI بالاتر از ۱۵ کار می کند؟
بله، در بعضی مواد و طراحی ها امکان پذیر است. عدد ۱۵ محدودیت قطعی واتررینگ نیست و باید گرید پلیمر، ظرفیت و شرایط دستگاه بررسی شوند.
آیا واتررینگ عمودی برای MFI بالا بهتر است؟
در بعضی طراحی ها ممکن است مزیت داشته باشد، اما این موضوع به صورت عمومی قابل تعمیم نیست. طراحی دای، تیغه، مسیر گرانول و خنک کاری اهمیت بیشتری دارند.
آیا سیستم رشته ای برای MFI بالا مناسب نیست؟
لزوما خیر. اگر ماده بتواند رشته پایدار تشکیل دهد و شرایط خنک کاری مناسب باشد، استفاده از Strand امکان پذیر است. تصمیم نهایی باید با توجه به استحکام مذاب انجام شود.
آیا MFI پایین باعث افزایش فشار اکسترودر می شود؟
در بعضی گریدهای مشابه ممکن است مقاومت جریان بیشتر باشد، اما فشار واقعی به دما، نرخ برش، طراحی مسیر و ظرفیت نیز وابسته است. نمی توان فشار اکسترودر را صرفا از روی MFI محاسبه کرد.
آیا دو پلیمر با MFI یکسان رفتار یکسانی دارند؟
خیر. نوع پلیمر، توزیع وزن مولکولی، شاخه دار بودن زنجیرها و ویژگی های رئولوژیکی می توانند متفاوت باشند.
آیا از MFI می توان تخریب پلیمر را تشخیص داد؟
تغییر MFI می تواند یکی از نشانه های تغییر ساختار ماده باشد، اما برای اثبات تخریب باید شرایط آزمون، نوع پلیمر و داده های تکمیلی بررسی شوند.
چرا باید شرایط آزمون MFI مشخص باشد؟
زیرا مقدار MFR به دما و بار آزمون وابسته است. دو عدد بدون شرایط آزمون یکسان را نباید مستقیما مقایسه کرد.
آیا آندرواتر برای همه مقادیر MFI مناسب است؟
آندرواتر دامنه کاربرد وسیعی دارد، اما محدودیت هایی مانند پایداری خروج مذاب، طراحی حرارتی دای و شرایط برش همچنان وجود دارند.
جمع بندی؛ MFI چه نقشی در انتخاب جلوخطی اکسترودر دارد؟
شاخص جریان مذاب یکی از اطلاعات مهم برای شناخت اولیه رفتار پلیمر است، اما نباید آن را تنها معیار انتخاب سیستم گرانول سازی قرار داد.
در سیستم رشته ای، استحکام و پایداری رشته اهمیت زیادی دارند.
در واتررینگ، شرایط برش، چسبندگی گرانول و انتقال آن به حلقه آب تعیین کننده هستند.
در هواخنک، سرعت دفع حرارت و جلوگیری از چسبندگی ذرات اهمیت پیدا می کند.
در آندرواتر نیز کنترل حرارت دای و پایداری خروج مذاب نقش اساسی دارند.
بنابراین حتی با وجود MFI مشخص، برای انتخاب صحیح باید نوع پلیمر، گرید، شرایط آزمون، ظرفیت تولید، رفتار رئولوژیکی، طراحی دای و کیفیت محصول مورد انتظار بررسی شوند.
بهترین سیستم گرانول سازی دستگاهی نیست که صرفا برای یک محدوده MFI معرفی شده باشد؛ بهترین انتخاب، سیستمی است که با رفتار واقعی ماده و شرایط تولید هماهنگ طراحی شده باشد.
ماشین سازی متین در زمینه طراحی و ساخت تجهیزات اکستروژن و خطوط تولید گرانول فعالیت دارد.
برای بررسی تجهیزات مرتبط با تولید و برش گرانول می توانید از صفحات دستگاه اکسترودر، دستگاه کاتر واتر رینگ و کاتر گرانول بازدید کنید.
برای دریافت اطلاعات بیشتر و بررسی مشخصات خط تولید نیز از طریق وب سایت ماشین سازی متین اقدام کنید.
ماشین سازی متین | طراحی و ساخت تجهیزات اکستروژن، گرانول سازی و خطوط بازیافت پلیمر