
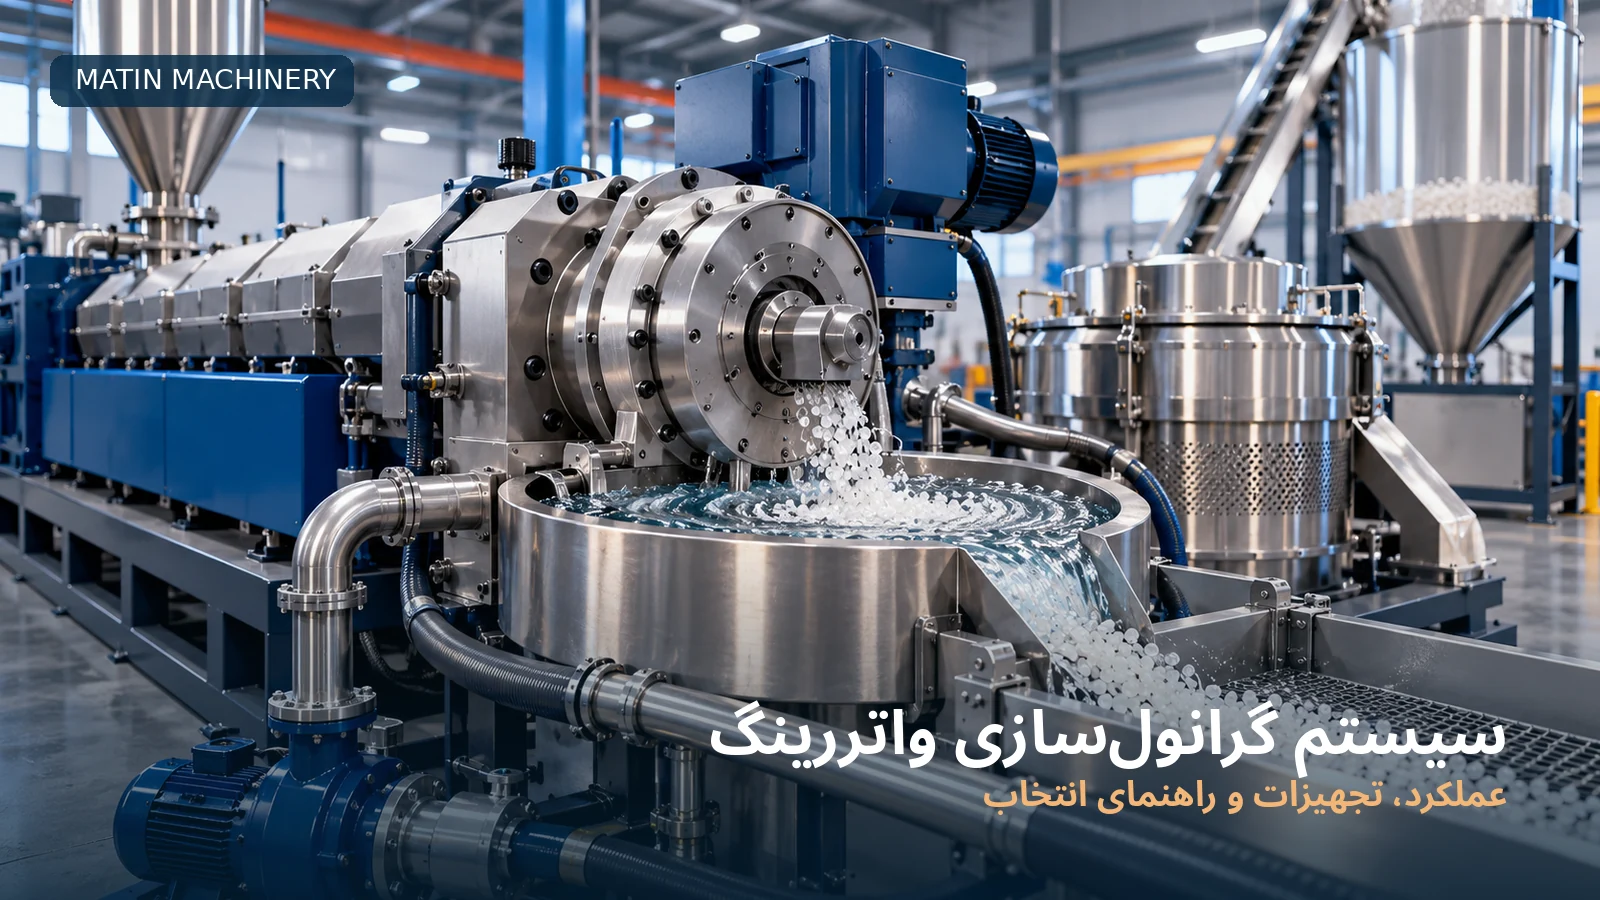
سیستم گرانول سازی واتررینگ (Water Ring Pelletizing System) یکی از فناوریهای پرکاربرد در خطوط اکستروژن، تولید گرانول و بازیافت مواد پلیمری است. در این سیستم، مذاب پلیمر بلافاصله پس از خروج از دای، توسط تیغههای دوار برش داده میشود و گرانولهای تولیدشده با ورود به یک حلقه آب در گردش، خنک و به تجهیزات آبگیری منتقل میشوند.
برخلاف روش گرانول سازی رشتهای که در آن پلیمر ابتدا به شکل رشته خنک شده و سپس برش میخورد، در واتررینگ عملیات برش مستقیماً روی سطح دای (Die-Face Cutting) انجام میشود. این ویژگی باعث حذف نیاز به مدیریت رشتههای بلند و کاهش برخی محدودیتهای عملیاتی خطوط رشتهای میشود.
سیستم واتررینگ بهویژه در فرآوری پلیاتیلن و بسیاری از ترکیبات پلیاولفینی کاربرد گستردهای دارد. البته استفاده از آن صرفاً به PE محدود نیست و در طراحی مناسب میتوان بعضی گریدهای PP، EVA، PVC نرم، الاستومرهای ترموپلاستیک و سایر ترکیبات پلیمری را نیز با این فناوری گرانول سازی کرد.
انتخاب واتررینگ باید براساس نوع پلیمر، رفتار مذاب، شاخص جریان مذاب (MFI)، ظرفیت تولید، طراحی دای، روش خنککاری و کیفیت گرانول مورد انتظار انجام شود.
در این راهنمای تخصصی از ماشینسازی متین، نحوه عملکرد واتررینگ را از لحظه خروج مذاب از اکسترودر تا جمعآوری گرانول بررسی میکنیم. همچنین با اجزای اصلی سیستم، مدار گردش آب، نحوه عملکرد سانتریفیوژ، تفاوت طراحی افقی و عمودی، عوامل مؤثر بر ظرفیت، مشکلات عملیاتی و نکات مهم انتخاب تجهیزات آشنا میشویم.
سیستم گرانول سازی واتررینگ (Water Ring) چیست؟
واتررینگ یک سیستم گرانول سازی از خانواده برش روی سطح دای یا Die-Face Cutting است که در آن، پلیمر در حالت مذاب از سوراخهای دای خارج شده و توسط مجموعهای از تیغههای دوار به قطعات کوچک تقسیم میشود.
گرانولهای تازه تشکیلشده به کمک حرکت مکانیکی و شرایط جریان داخل محفظه کاتر به سمت حلقه آب هدایت میشوند. این آب علاوه بر خنککردن ذرات، وظیفه انتقال آنها به تجهیزات جداسازی و خشککردن را نیز بر عهده دارد.
یکی از مشخصههای اساسی واتررینگ این است که در طراحی متداول، سطح خروجی دای مستقیماً در آب غوطهور نیست.
این موضوع اهمیت زیادی دارد؛ زیرا مذاب باید تا لحظه خروج از سوراخهای دای در دمای فرآیندی مناسب باقی بماند. اگر آب سردکننده مستقیماً سطح دای را بیش از حد خنک کند، احتمال انجماد زودهنگام مذاب و گرفتگی سوراخهای خروجی افزایش مییابد.
جدابودن سطح دای از حلقه آب یکی از تفاوتهای بنیادی واتررینگ با سیستم آندرواتر است.
در بازار ایران، به مجموعه تجهیزات مرتبط با این روش، اصطلاحاتی مانند «کاتر واتررینگ»، «جلوخطی واتررینگ»، «گرانولساز واتررینگ» و گاهی «سیستم تولید گرانول عدسی» گفته میشود.
البته باید توجه داشت که گرانول عدسی به شکل محصول اشاره دارد و الزاماً نام یک فناوری مشخص نیست. شکل نهایی گرانول به طراحی دای، شرایط برش و خنککاری بستگی دارد.
برای مشاهده تجهیزات مرتبط میتوانید صفحه دستگاه کاتر واتر رینگ ماشینسازی متین را بررسی کنید.
نحوه عملکرد سیستم واتررینگ چگونه است؟
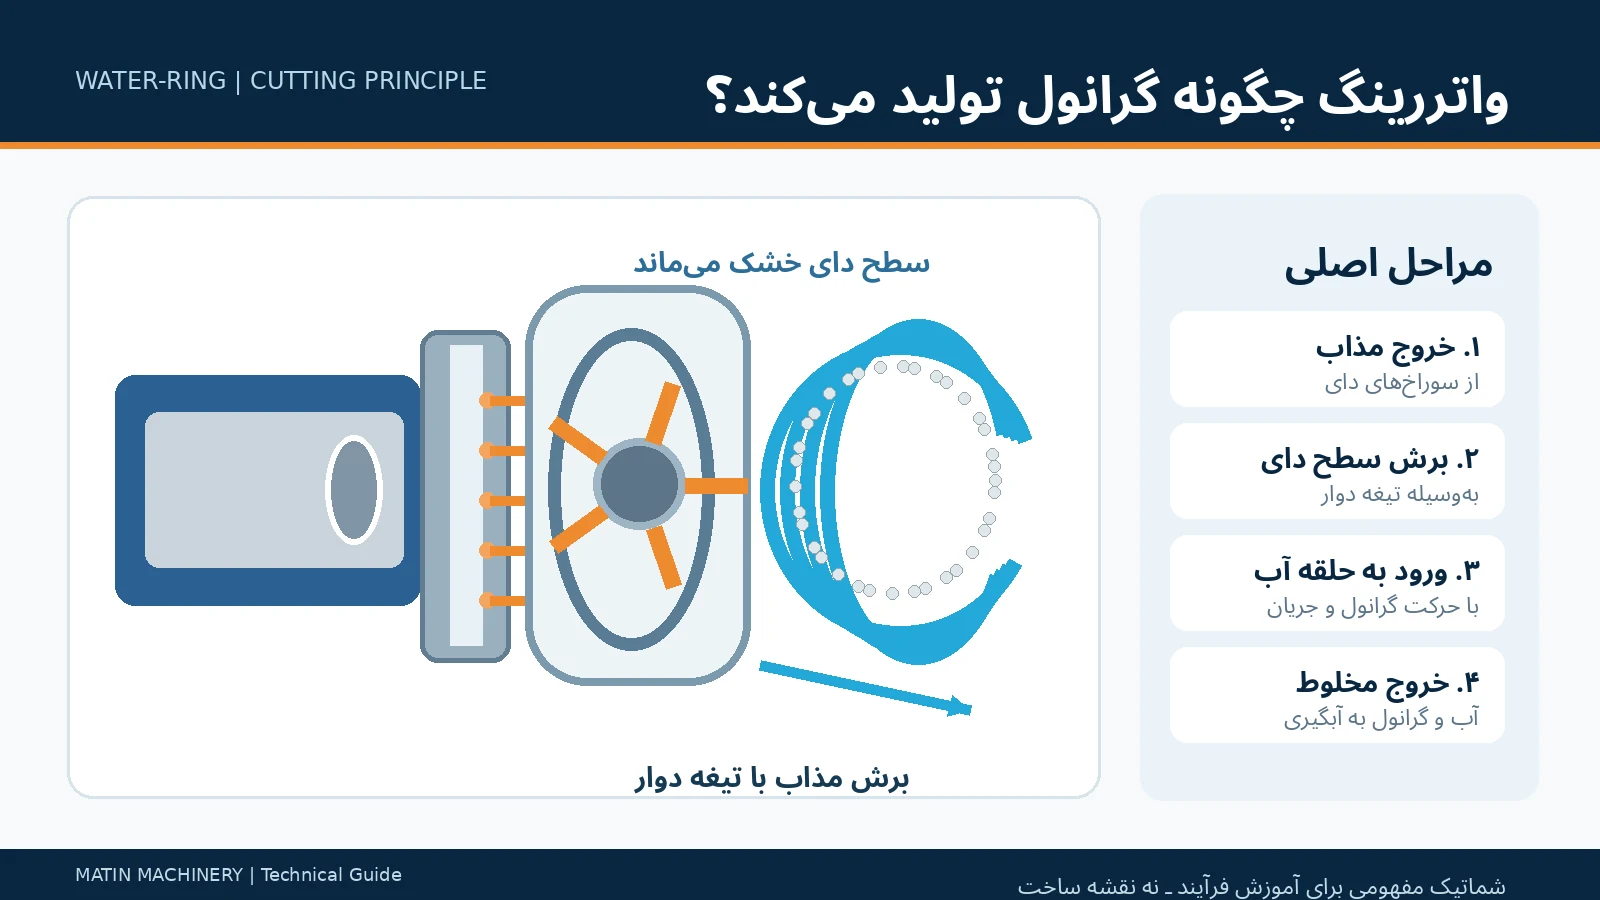
برای درک صحیح عملکرد واتررینگ، باید کل مسیر مواد از اکسترودر تا مخزن نهایی گرانول را بررسی کرد.
این فرآیند معمولاً شامل چند مرحله پیوسته است که عملکرد هر مرحله بر کیفیت و پایداری مرحله بعد تأثیر میگذارد.
مرحله اول: آمادهسازی و انتقال مذاب در اکسترودر
مواد پلیمری پس از ورود به اکسترودر، تحت تأثیر گرمایش و انرژی مکانیکی قرار میگیرند و به مذاب تبدیل میشوند.
در این مرحله، یکنواختی دما، فشار و جریان مذاب اهمیت زیادی دارد.
اگر مذاب با نوسان فشار یا تغییرات شدید دما از اکسترودر خارج شود، این ناپایداری میتواند به شکل تغییر اندازه گرانول، خروج نامنظم مواد از سوراخهای دای یا نوسان بار کاتر ظاهر شود.
در خطوط بازیافت، کیفیت فیلتراسیون مذاب نیز اهمیت دارد. ورود ناخالصیهای جامد به دای ممکن است باعث گرفتگی بعضی سوراخها و اختلال در توزیع جریان شود.
به همین دلیل، بسیاری از خطوط گرانول سازی واتررینگ از تجهیزات فیلتراسیون مذاب مانند اسکرین چنجر اکسترودر استفاده میکنند.
مرحله دوم: ورود مذاب به هد و توزیعکننده
مذاب از خروجی اکسترودر وارد هد سیستم واتررینگ میشود.
وظیفه هد فقط انتقال مذاب نیست؛ بلکه باید شرایطی فراهم کند که جریان ماده با توزیع قابل قبول به پشت دای برسد.
اگر طراحی کانالهای داخلی مناسب نباشد، ممکن است فشار و دبی خروجی در سوراخهای مختلف تفاوت داشته باشد.
برای مثال، اگر بعضی سوراخها ماده بیشتری عبور دهند، گرانولهای حاصل از آنها میتوانند از نظر جرم و اندازه با گرانولهای سایر سوراخها متفاوت باشند.
بنابراین هندسه کانالها، توزیع حرارتی و مقاومت جریان در طراحی هد اهمیت زیادی دارند.
مرحله سوم: خروج مذاب از سوراخهای دای
پس از توزیع مذاب، ماده از سوراخهای تعبیهشده روی صفحه دای خارج میشود.
تعداد سوراخها، قطر، طول مسیر عبور و موقعیت آنها باید با نوع پلیمر، ظرفیت تولید و سرعت برش هماهنگ باشند.
مذاب در این مرحله همچنان داغ و تغییرشکلپذیر است.
برخلاف گرانول سازی رشتهای، هدف تشکیل رشتههای بلند و پایدار نیست؛ بلکه مذاب باید در فاصله بسیار کوتاهی پس از خروج از دای برش بخورد.
مرحله چهارم: برش مذاب توسط تیغه دوار
مجموعه تیغهها در مقابل سطح دای قرار میگیرد و با سرعت کنترلشده میچرخد.
هر بار عبور تیغه از محل خروج مذاب، بخش بیرونآمده از سوراخ را برش میدهد.
در یک فرآیند پایدار، سرعت چرخش تیغه، نرخ خروج مذاب و تعداد سوراخهای فعال دای باید متناسب باشند.
اگر سرعت کاتر بیش از حد بالا باشد، ممکن است طول یا جرم گرانول کاهش یابد.
اگر سرعت کاتر نسبت به نرخ خروج مذاب کم باشد، گرانولهای بزرگتر یا نامنظم تولید میشوند.
بااینحال، این رابطه بهتنهایی برای تعیین اندازه نهایی گرانول کافی نیست؛ زیرا قطر سوراخ، تورم مذاب پس از خروج از دای (Die Swell)، رفتار ویسکوالاستیک پلیمر و خنککاری نیز مؤثرند.
مرحله پنجم: ورود گرانول به حلقه آب
پس از برش، قطعات مذاب به کمک حرکت تیغه و شرایط هندسی محفظه به سمت حلقه آب هدایت میشوند.
آب در گردش با گرانولهای داغ تماس پیدا میکند و از آنها حرارت میگیرد.
هدف این است که سطح و ساختار گرانول در زمان مناسب به اندازه کافی پایدار شود تا ذرات به یکدیگر نچسبند و هنگام انتقال تغییر شکل ندهند.
اگر گرانول پیش از رسیدن به شرایط حرارتی مناسب با ذرات دیگر برخورد کند، احتمال چسبندگی و تشکیل کلوخه افزایش پیدا میکند.
مرحله ششم: انتقال مخلوط آب و گرانول
در ادامه، مخلوط آب و گرانول از محفظه برش خارج شده و به سمت تجهیزات جداسازی هدایت میشود.
بسته به طراحی سیستم، انتقال میتواند از طریق مسیرهای ثقلی، جریان آب و تجهیزات کمکی انجام شود.
قطر، شیب، هندسه و ظرفیت این مسیرها اهمیت دارند؛ زیرا توقف موضعی گرانول، تشکیل رسوب یا تجمع قطعات نامنظم میتواند باعث گرفتگی مسیر انتقال شود.
مرحله هفتم: جداسازی، آبگیری و خشککردن
مخلوط خروجی وارد مجموعه جداسازی آب و گرانول میشود.
در یک آرایش متداول، سرند یا ویبراتور بخشی از آب آزاد را جدا میکند و امکان تفکیک کلوخهها و ذرات بزرگتر را فراهم میسازد.
پس از آن، گرانول مرطوب وارد سانتریفیوژ میشود تا بخش عمده رطوبت سطحی آن جدا شود.
در نهایت، در صورت استفاده از انتقال پنوماتیکی، گرانول از مسیر انتقال هوا و سیکلون عبور کرده و به مخزن ذخیره میرسد.
ترتیب دقیق سرند، سانتریفیوژ و تجهیزات انتقال ممکن است در طراحیهای مختلف متفاوت باشد.
مسیر کلی را میتوان بهصورت زیر خلاصه کرد:
اکسترودر ← فیلتراسیون مذاب ← هد و دای ← کاتر واتررینگ ← حلقه آب ← جداسازی و آبگیری ← انتقال گرانول ← مخزن محصول
اجزای اصلی سیستم واتررینگ و وظیفه هر قطعه
برای بررسی صحیح واتررینگ، باید آن را یک مجموعه یکپارچه در نظر گرفت، نه صرفاً یک کاتر نصبشده در خروجی اکسترودر.
یک خط کامل، متناسب با ظرفیت و طراحی، میتواند شامل اجزای زیر باشد.
۱. هد (Head)
هد محل دریافت مذاب از اکسترودر و هدایت آن به صفحه دای است.
در طراحی هد، مسیر جریان، افت فشار، یکنواختی دما و جلوگیری از ایجاد نقاط مرده اهمیت زیادی دارند.
وجود نقاط مرده میتواند باعث افزایش زمان ماند موضعی پلیمر شود. این موضوع برای مواد حساس به حرارت ممکن است مشکلات کیفی ایجاد کند.
۲. دای (Die Plate)
دای صفحهای است که مذاب از سوراخهای آن خارج میشود.
ویژگیهای مهم طراحی شامل تعداد سوراخها، قطر خروجی، طول سوراخها، فاصله بین آنها و نحوه توزیع مذاب است.
جنس و شرایط سطح دای نیز باید با دمای فرآیند، نوع پلیمر، فشار کاری و سایش احتمالی هماهنگ باشد.
۳. توزیعکننده مذاب پشت دای
توزیعکننده، جریان مذاب ورودی را میان مسیرهای خروجی تقسیم میکند.
هدف طراحی این بخش، رسیدن به توزیع مناسب ماده در سوراخهای فعال و جلوگیری از اختلاف شدید دبی است.
توزیع نامناسب میتواند باعث تولید گرانول غیریکنواخت و افزایش احتمال گرفتگی بعضی سوراخها شود.
۴. تیغههای کاتر
تیغهها عمل برش مذاب را روی سطح دای انجام میدهند.
جنس تیغه، هندسه لبه برش، زاویه قرارگیری، مقاومت به سایش و سازگاری آن با سطح دای باید متناسب با شرایط کاری انتخاب شوند.
در پلیمرهای حاوی فیلرهای معدنی یا تقویتکنندههای ساینده، کنترل سایش تیغه و دای اهمیت بیشتری دارد.
۵. شفت و مجموعه نگهدارنده تیغه
شفت وظیفه انتقال حرکت موتور به مجموعه تیغه را بر عهده دارد.
بالانس دینامیکی، هممحوری، استحکام و طراحی یاتاقانبندی در عملکرد پایدار کاتر مؤثرند.
لرزش نامطلوب میتواند کیفیت برش را کاهش دهد و باعث افزایش سایش یا آسیب به قطعات مکانیکی شود.
۶. موتور کاتر و سیستم کنترل دور
موتور، حرکت دورانی موردنیاز برای برش را ایجاد میکند.
استفاده از اینورتر یا سیستم کنترل دور، امکان هماهنگی بهتر سرعت تیغه با نرخ خروج مذاب را فراهم میکند.
دور مناسب باید براساس قطر و تعداد سوراخهای فعال دای، تعداد تیغهها، ظرفیت خروجی و ویژگیهای ماده انتخاب شود.
۷. محفظه واتررینگ
محفظه واتررینگ محدودهای است که برش و ورود گرانول به جریان آب در آن انجام میشود.
هندسه داخلی محفظه و مسیر حرکت آب باید بهگونهای طراحی شوند که انتقال گرانول پیوسته و بدون تجمع نامطلوب انجام شود.
همچنین ضروری است تماس آب با بخشهای حساس به سرمایش ناخواسته، بهویژه سطح خروج مذاب، مطابق طراحی کنترل شود.
۸. سینی و مسیر هدایت مخلوط
این بخش مخلوط آب و گرانول را از محفظه واتررینگ به مرحله بعد منتقل میکند.
شیب مناسب، سطح داخلی صاف، جلوگیری از ایجاد نقاط تجمع و دسترسی برای شستوشو و سرویس در عملکرد این قسمت اهمیت دارند.
۹. ویبراتور یا سرند آبگیری
ویبراتور در بسیاری از سیستمها وظیفه حرکتدادن گرانول، آبگیری اولیه و جداسازی ذرات خارج از اندازه مجاز را بر عهده دارد.
بسته به طراحی، ممکن است از سرند برای جداسازی کلوخهها، ذرات بزرگ و بخشهایی از ریزدانهها استفاده شود.
مواد خارج از مشخصات را میتوان پس از بررسی کیفیت و شرایط فرآیند، در صورت مجازبودن، دوباره بازیافت کرد.
۱۰. مخزن یا تشت آب
آب جداشده از گرانول در مخزن جمعآوری میشود.
حجم مخزن، آرایش ورود و خروج، جلوگیری از ورود هوا به مکش پمپ و امکان تخلیه و تمیزکاری باید در طراحی در نظر گرفته شوند.
۱۱. پمپ گردش آب
پمپ جریان موردنیاز برای تشکیل حلقه آب و انتقال گرانول را فراهم میکند.
دبی و هد پمپ باید با افت فشار مسیر، ابعاد محفظه، طول لولهها و ظرفیت تولید هماهنگ باشند.
افزایش بیحساب دبی آب لزوماً کیفیت گرانول را بهتر نمیکند؛ زیرا الگوی جریان و محل ورود آب نیز اهمیت دارند.
۱۲. سانتریفیوژ آبگیری
سانتریفیوژ یکی از اجزای مهم بخش پایانی واتررینگ است.
در بسیاری از مدلهای عمودی، گرانول مرطوب از قسمت پایین وارد شده و توسط مجموعه پرههای نصبشده روی روتور به حرکت درمیآید.
حرکت دورانی، برخورد کنترلشده ذرات و عبور آب از سطوح مشبک باعث جداسازی بخش عمده رطوبت سطحی میشود.
سرعت روتور بسته به طراحی، اندازه گرانول و نوع ماده متفاوت است. در بعضی دستگاهها سرعتهایی در حدود ۲۰۰۰ دور بر دقیقه یا بیشتر استفاده میشود؛ اما این عدد استاندارد عمومی همه سانتریفیوژها نیست.
کیفیت طراحی پرهها، بالانس روتور، جنس توری و جلوگیری از تجمع گرانول داخل محفظه بر عملکرد آبگیری و دوام دستگاه اثر میگذارند.
۱۳. سیکلون و سیستم انتقال هوایی
پس از آبگیری، در برخی خطوط گرانول توسط جریان هوا به سمت سیکلون منتقل میشود.
در سیکلون، بخش عمده ذرات جامد از جریان هوای حامل جدا شده و گرانول به سمت مخزن تخلیه میشود.
سیکلون در این کاربرد اساساً یک تجهیز جداسازی گرانول از هوا است؛ نباید آن را جایگزین اصلی سانتریفیوژ برای آبگیری مکانیکی در نظر گرفت.
۱۴. مخزن جمعآوری گرانول
مخزن نهایی برای دریافت و ذخیره موقت گرانول استفاده میشود.
در این قسمت، جلوگیری از ورود آلودگی، کنترل پرشدن مخزن و امکان نمونهبرداری از محصول اهمیت دارند.
۱۵. تابلو برق و سیستم کنترل
سیستم کنترل وظیفه مدیریت دور کاتر، پمپ آب، تجهیزات آبگیری، حفاظت موتورها و اجرای فرمانهای راهاندازی و توقف را بر عهده دارد.
در خطوط پیشرفتهتر، امکان ثبت و کنترل پارامترهایی مانند دمای آب، فشار مذاب، سرعت کاتر و وضعیت تجهیزات جانبی وجود دارد.
۱۶. شاسی و تجهیزات ایمنی
شاسی مناسب باید استحکام کافی برای نگهداری مجموعه کاتر و تجهیزات را داشته باشد.
همچنین طراحی حفاظها، دسترسی ایمن برای سرویس، توقف اضطراری و قفلهای ایمنی در بخشهای دوار و داغ اهمیت زیادی دارد.
نقش سیستم گردش آب در کیفیت گرانول واتررینگ
آب در سیستم واتررینگ فقط یک عامل خنککننده نیست؛ بلکه بخشی از مکانیزم انتقال گرانول نیز محسوب میشود.
پس از ورود گرانول داغ به حلقه آب، انتقال حرارت از پلیمر به آب آغاز میشود.
سرعت خنکشدن ذرات به دمای اولیه گرانول، اندازه آن، ویژگیهای حرارتی پلیمر، دمای آب، شدت جریان و مدت تماس بستگی دارد.
اگر خنککاری کافی نباشد، ممکن است سطح گرانول هنگام برخورد با ذرات دیگر همچنان چسبنده باشد.
از طرف دیگر، خنککاری نامناسب یا برخورد ناخواسته آب با بخشهای داغ دای میتواند پایداری خروج مذاب را مختل کند.
بنابراین طراحی سیستم آب باید دو هدف را همزمان دنبال کند:
- خنککردن و انتقال مناسب گرانول
- حفظ شرایط حرارتی لازم در دای و ناحیه خروج مذاب
آیا واتررینگ دارای مدار بسته آب است؟
در بسیاری از طراحیهای صنعتی، آب پس از جداسازی از گرانول به مخزن برگشته و به کمک پمپ مجدداً در سیستم گردش میکند.
این آرایش یک مدار بازگردش یا سیرکولاسیون آب است که میتواند مصرف آب تازه را کاهش دهد.
البته گردش مجدد به معنی بینیازی کامل از آب جبرانی، تخلیه دورهای، فیلتراسیون یا کنترل کیفیت آب نیست.
بسته به شرایط بهرهبرداری، باید میزان آلودگی، ذرات معلق، دمای آب و احتمال ایجاد رسوب نیز کنترل شود.
دمای مناسب آب واتررینگ چقدر است؟
برای همه پلیمرها نمیتوان یک دمای ثابت پیشنهاد کرد.
دمای مناسب آب به نوع پلیمر، میزان چسبندگی، ظرفیت خط، اندازه گرانول و سرعت خنککاری موردنیاز بستگی دارد.
آب بیش از حد گرم ممکن است باعث افزایش احتمال چسبیدن گرانولها شود.
در مقابل، پایینآوردن بیش از حد دمای آب نیز لزوماً بهترین انتخاب نیست؛ زیرا رفتار انجماد و شرایط حرارتی فرآیند باید بهصورت یکپارچه بررسی شوند.
در طراحی حرفهای، ظرفیت خنککننده، دمای ورودی و خروجی آب و پایداری آنها در طول تولید اهمیت دارند.
طراحی دای واتررینگ و تأثیر آن بر ظرفیت تولید
دای یکی از تعیینکنندهترین اجزای سیستم واتررینگ است.
حتی اگر موتور کاتر و پمپ آب ظرفیت بالایی داشته باشند، طراحی نامناسب دای میتواند ظرفیت قابل استفاده سیستم را محدود کند.
تعداد سوراخهای دای
تعداد سوراخها باید با نرخ خروج مذاب و اندازه گرانول هماهنگ باشد.
افزایش تعداد سوراخها میتواند جریان ماده را میان خروجیهای بیشتری تقسیم کند؛ اما تعداد بیشتر همیشه به معنی عملکرد بهتر نیست.
اگر خروجی هر سوراخ بیش از حد کاهش یابد، توزیع جریان و پایداری حرارتی ماده ممکن است تحت تأثیر قرار گیرد.
قطر سوراخهای خروجی
قطر خروجی بر هندسه اولیه مذاب و ابعاد محصول اثر دارد.
بااینحال، قطر نهایی گرانول الزاماً برابر قطر سوراخ نیست؛ زیرا تورم مذاب، شرایط برش، کشش موضعی و خنککاری میتوانند شکل آن را تغییر دهند.
فاصله بین سوراخها
فاصله خروجیها باید با طراحی تیغه، توزیع حرارت، استحکام دای و احتمال برخورد یا تجمع ماده سازگار باشد.
چیدمان سوراخها بر نحوه توزیع جریان و عملکرد مکانیکی برش نیز اثر میگذارد.
یکنواختی توزیع مذاب
هدف، دستیابی به جریان مناسب در تمام سوراخهای فعال است.
اگر بخشی از دای خروجی کمتری داشته باشد، ممکن است گرانولهای کوچکتر و غیریکنواخت تولید شود یا بعضی سوراخها در معرض گرفتگی قرار گیرند.
بنابراین طراحی کانالهای هد، تنظیم دما و کنترل فشار مذاب باید همراه با طراحی دای بررسی شوند.
محاسبه اولیه جرم گرانول براساس ظرفیت و دور کاتر
برای درک رابطه میان ظرفیت، تعداد سوراخها و سرعت کاتر میتوان از یک مدل ساده نظری استفاده کرد.
اگر فرض کنیم تمام سوراخها جریان یکسان دارند و هر تیغه هنگام عبور از هر سوراخ یک گرانول ایجاد میکند، جرم متوسط نظری هر گرانول تقریباً برابر است با:
جرم گرانول (گرم) = ظرفیت (kg/h) × ۱۰۰۰ ÷ [۶۰ × دور کاتر (rpm) × تعداد تیغهها × تعداد سوراخهای فعال]
برای مثال، فرض کنید:
- ظرفیت خروج مذاب: ۶۰۰ کیلوگرم بر ساعت
- تعداد سوراخهای فعال: ۵۰
- تعداد تیغهها: ۴
- سرعت کاتر: ۱۰۰۰ دور بر دقیقه
در این حالت جرم نظری هر گرانول برابر با حدود ۰٫۰۵ گرم خواهد بود.
این محاسبه صرفاً برای نشاندادن ارتباط پارامترها است و جایگزین طراحی واقعی دای یا آزمون فرآیند نمیشود.
در عمل، جریان سوراخها ممکن است کاملاً یکسان نباشد و عواملی مانند رفتار برش، دمای مذاب و شرایط خنککاری بر اندازه و شکل محصول اثر بگذارند.
تأثیر MFI و استحکام مذاب بر عملکرد واتررینگ
یکی از پرسشهای مهم در انتخاب واتررینگ این است که آیا سیستم برای پلیمرهایی با MFI بالا مناسب است یا خیر.
MFI یا Melt Flow Index که در بسیاری از استانداردها با عنوان MFR نیز شناخته میشود، شاخصی از مقدار جریان پلیمر در شرایط آزمون مشخص است.
این شاخص معمولاً برحسب گرم در ۱۰ دقیقه بیان میشود.
در مقایسه گریدهای مشابه یک خانواده پلیمر و تحت شرایط آزمون یکسان، افزایش MFI اغلب نشاندهنده مقاومت کمتر مذاب در برابر جریان است.
اما MFI بهتنهایی اطلاعات کاملی درباره استحکام کششی مذاب، چسبندگی، خاصیت ارتجاعی و رفتار برشی پلیمر ارائه نمیدهد.
چرا بعضی مواد با MFI بالا برای واتررینگ دشوارترند؟
در بعضی فرمولاسیونها، افزایش جریانپذیری میتواند همراه با کاهش استحکام مذاب باشد.
در چنین شرایطی، ممکن است ماده هنگام خروج از سوراخهای دای رفتار کمثباتتری نشان دهد.
اگر این وضعیت با چسبندگی زیاد یا دمای نامناسب همراه باشد، احتمال مشکلاتی مانند ایجاد دنباله، چسبیدن ذرات یا تغییر شکل گرانول بیشتر میشود.
بااینحال، این رفتار برای تمام پلیمرها و تمام گریدها یکسان نیست.
آیا واتررینگ برای MFI بالاتر از ۱۵ مناسب نیست؟
نمیتوان عدد ۱۵ را بهعنوان مرز قطعی مناسببودن یا نبودن واتررینگ معرفی کرد.
در بعضی طراحیها و شرایط تجربی، محدوده MFI حدود ۱۵ یا بالاتر ممکن است نیازمند بررسی دقیقتر باشد.
اما امکان فرآوری به نوع پلیمر، شرایط آزمون MFI، ظرفیت خروجی، طراحی دای، آرایش کاتر و ویژگیهای رئولوژیکی بستگی دارد.
برای مثال، دو ماده با MFI یکسان ممکن است توزیع وزن مولکولی یا رفتار ویسکوالاستیک متفاوتی داشته باشند و هنگام برش رفتار یکسانی نشان ندهند.
به همین دلیل، تعیین دامنه عملکرد واتررینگ باید براساس مشخصات دقیق مواد و در صورت لزوم آزمون عملی انجام شود.
واتررینگ برای چه پلیمرهایی مناسب است؟
دامنه مواد قابل فرآوری در واتررینگ وسیع است، اما همه مواد با یک طراحی ثابت قابل گرانول سازی نیستند.
پلیاتیلن (PE)
پلیاتیلن یکی از خانوادههای مهم کاربرد واتررینگ است.
بسیاری از گریدهای HDPE، LDPE و LLDPE، با درنظرگرفتن شرایط فرآیندی، میتوانند در سیستمهای واتررینگ گرانول سازی شوند.
استحکام مذاب، جریانپذیری، نوع گرید و دمای فرآوری بر انتخاب و تنظیم دستگاه اثر دارند.
این فناوری بهویژه در برخی خطوط بازیافت پلیاتیلن، به دلیل حذف مدیریت رشتههای بلند، گزینه مناسبی محسوب میشود.
پلیپروپیلن (PP)
برای PP نیز واتررینگ قابل استفاده است.
اما تفاوت میان گریدهای پلیپروپیلن اهمیت زیادی دارد.
برای بعضی گریدهای دارای جریانپذیری پایینتر، فرآیند برش سطح دای با تنظیمات معمولی قابل مدیریت است؛ درحالیکه برخی گریدهای دیگر ممکن است به طراحی دقیقتر نیاز داشته باشند.
بنابراین نباید فقط از روی نام PP یا مقدار MFI درباره قابلیت گرانول سازی نتیجهگیری کرد.
EVA
EVA بسته به درصد وینیلاستات، فرمولاسیون و شرایط فرآوری میتواند رفتارهای متفاوتی داشته باشد.
نرمی و چسبندگی بعضی گریدها باعث میشود کنترل خنککاری و جلوگیری از تجمع گرانول اهمیت بیشتری پیدا کند.
واتررینگ برای برخی گریدها قابل بررسی است، اما سازگاری آن باید متناسب با ماده تعیین شود.
PVC نرم
بعضی فرمولاسیونهای PVC نرم نیز با روشهای برش سطح دای قابل فرآوری هستند.
بااینحال، حساسیت حرارتی PVC و احتمال تخریب آن در شرایط نامناسب، کنترل دقیق دما و زمان ماند را ضروری میکند.
استفاده از واتررینگ برای PVC نباید بدون بررسی فرمولاسیون و شرایط فرآیند توصیه شود.
TPE و ترکیبات خاص
بعضی الاستومرهای ترموپلاستیک و ترکیبات پرشده نیز با طراحی مناسب قابلیت فرآوری در واتررینگ دارند.
در این مواد، چسبندگی، سختی گرانول پس از خنککاری، سایش و توان انتقال حرارت اهمیت زیادی دارند.
برای ترکیبات ساینده یا دارای درصد بالای فیلر، طراحی و انتخاب جنس قطعات در تماس با مذاب و گرانول باید با دقت بیشتری انجام شود.
ظرفیت تولید سیستم واتررینگ چقدر است؟
یکی از مزایای مهم سیستم واتررینگ، امکان گرانول سازی در ظرفیتهای بالاتر بدون نیاز به مدیریت تعداد زیادی رشته بلند است.
در برخی خطوط متداول، ظرفیتهای حدود ۳۰۰ تا ۶۰۰ کیلوگرم بر ساعت قابل بررسیاند.
در طراحیهای متناسب، دستیابی به حدود یک تا ۱٫۵ تن در ساعت نیز امکانپذیر است.
بااینحال، این محدوده سقف فناوری واتررینگ محسوب نمیشود. سیستمهای بزرگ صنعتی برای ظرفیتهای چند تن بر ساعت نیز طراحی شدهاند.
ظرفیت واقعی به مجموعهای از عوامل بستگی دارد:
- ظرفیت پایدار اکسترودر
- نوع و ویژگیهای پلیمر
- تعداد و ابعاد سوراخهای دای
- طراحی مسیر توزیع مذاب
- توان و سرعت مجموعه کاتر
- ظرفیت مدار خنککاری
- توان انتقال مخلوط آب و گرانول
- ظرفیت سرند و سانتریفیوژ
- مشخصات گرانول مورد انتظار
اگر یکی از اجزای پاییندست برای خروجی موردنظر مناسب نباشد، ظرفیت کل خط محدود میشود.
برای مثال، اگر سیستم برش برای ۱۰۰۰ کیلوگرم بر ساعت طراحی شده باشد، اما تجهیزات آبگیری ظرفیت کافی نداشته باشند، افزایش سرعت اکسترودر بهتنهایی موجب دستیابی به تولید پایدار با کیفیت مطلوب نخواهد شد.
بنابراین ظرفیت باید برای کل مجموعه جلوخطی تعریف شود، نه فقط موتور کاتر یا صفحه دای.
تفاوت واتررینگ افقی و عمودی چیست؟
سیستمهای واتررینگ با آرایشهای مکانیکی مختلفی ساخته میشوند. دو آرایش شناختهشده در بازار، واتررینگ افقی و عمودی هستند.
تفاوت این دو، به نحوه قرارگیری مجموعه کاتر و دای، مسیر جریان مذاب و هندسه انتقال گرانول مربوط میشود.
واتررینگ افقی (Horizontal Water Ring)
در بعضی طراحیهای افقی، ساختار مکانیکی برای فرآوری مواد با استحکام مذاب مناسب و شرایط خروج پایدار بهینه شده است.
در خطوط متداول، برخی مواد دارای ویسکوزیته بیشتر و MFI پایینتر میتوانند رفتار عملیاتی مناسبی در این آرایش داشته باشند.
اما این موضوع قانون عمومی نیست و نباید برای تمام طراحیهای افقی تعمیم داده شود.
واتررینگ عمودی (Vertical Water Ring)
در بعضی طراحیهای عمودی، آرایش محور و شرایط حرکت مواد میتواند برای فرآوری برخی مذابهای دشوارتر یا ظرفیتهای بالاتر مزیت ایجاد کند.
در تجربیات صنعتی، امکان بررسی گریدهایی با MFI بالاتر در بعضی سیستمهای عمودی وجود دارد.
بااینحال، عمودیبودن بهتنهایی تضمینکننده قابلیت فرآوری ماده با MFI بالاتر نیست.
عملکرد نهایی به هندسه هد و دای، ویژگیهای ماده، شرایط برش، محل حرکت آب و ظرفیت خط وابسته است.
| معیار | واتررینگ افقی | واتررینگ عمودی |
|---|---|---|
| آرایش مکانیکی | محور و کاتر با آرایش افقی | محور و کاتر با آرایش عمودی |
| رفتار مذاب | وابسته به طراحی و ویژگی ماده | وابسته به طراحی و ویژگی ماده |
| محدوده MFI | فاقد مرز عمومی ثابت | فاقد مرز عمومی ثابت |
| ظرفیت تولید | قابل توسعه براساس طراحی | قابل توسعه براساس طراحی |
| مهمترین معیار انتخاب | پایداری فرآیند و سازگاری با ماده | پایداری فرآیند و سازگاری با ماده |
برای مقایسه دقیقتر، باید مشخصات واقعی دو دستگاه همظرفیت و نتایج عملکرد آنها با پلیمر یکسان بررسی شود.
تفاوت واتررینگ با گرانول سازی رشتهای و آندرواتر
انتخاب سیستم واتررینگ معمولاً زمانی مطرح میشود که تولیدکننده قصد دارد یکی از روشهای متداول گرانول سازی را برای خط خود انتخاب کند.
تفاوت واتررینگ و Strand Cutting
در گرانول سازی رشتهای، مذاب از سوراخهای دای به شکل رشته خارج شده، در وان خنک میشود و سپس وارد کاتر میشود.
در واتررینگ، برش بلافاصله روی سطح دای صورت میگیرد و گرانول پس از تشکیل وارد حلقه آب میشود.
از مزایای واتررینگ، حذف فرآیند کشش و مدیریت رشتههای بلند است.
بااینحال، سیستم رشتهای از نظر تطبیقپذیری با بسیاری از پلیمرها، سادگی برخی تنظیمات و امکان مشاهده مستقیم رشتهها همچنان یک راهکار مهم صنعتی است.
تفاوت واتررینگ و Underwater Pelletizing
در واتررینگ، برش روی سطح دای انجام شده و آب خنککننده به شکل حلقه در اطراف منطقه برش جریان دارد، بدون آنکه سطح دای در طراحی متداول غوطهور شود.
در آندرواتر، سطح خروجی دای و تیغه در محفظه آب قرار میگیرند.
این تفاوت بر طراحی حرارتی دای، نحوه راهاندازی و تجهیزات فرآیند اثر میگذارد.
در آندرواتر، کنترل خطر انجماد زودهنگام پلیمر داخل سوراخهای دای یا Freeze-off اهمیت ویژهای دارد.
مشکلات رایج سیستم واتررینگ و روش عیبیابی
یکی از مهمترین بخشهای بهرهبرداری صنعتی از واتررینگ، تشخیص ارتباط میان علائم ظاهری گرانول و شرایط واقعی فرآیند است.
۱. چسبیدن گرانولها و تشکیل کلوخه
چسبندگی گرانول ممکن است ناشی از بالا بودن دمای محصول هنگام برخورد ذرات، ناکافیبودن خنککاری یا چسبندگی ذاتی پلیمر باشد.
در این وضعیت باید دمای مذاب، دمای آب، الگوی جریان، مدت تماس گرانول با آب و مسیر خروج از کاتر بررسی شوند.
افزایش جریان آب بدون بررسی هندسه محفظه، لزوماً مشکل را برطرف نمیکند.
۲. تولید گرانول دنبالهدار (Tailing)
گاهی گرانول بهجای شکل منظم، دارای زائده یا دنباله میشود.
این مشکل ممکن است با فاصله نامناسب تیغه و دای، شرایط برش، سایش لبه تیغه یا ویژگیهای رئولوژیکی مذاب ارتباط داشته باشد.
برای تشخیص علت باید وضعیت تیغه و دای، دمای فرآیند و خروجی هر سوراخ بررسی شود.
۳. تغییر اندازه گرانول
اگر طول یا جرم گرانول بهصورت غیرعادی تغییر کند، باید سرعت کاتر، نرخ خروج مذاب و تعداد سوراخهای فعال بررسی شوند.
نوسان فشار مذاب، تغییر دمای ماده یا گرفتگی بعضی سوراخها نیز میتوانند باعث تغییر اندازه محصول شوند.
۴. تولید ذرات ریز و گردوغبار
تولید بیش از حد ذرات ریز میتواند ناشی از شرایط نامناسب برش، سایش تجهیزات یا شکنندگی محصول در مراحل انتقال و آبگیری باشد.
بنابراین لازم است منشأ ایجاد ذرات ریز مشخص شود: در محل برش، داخل سانتریفیوژ یا هنگام انتقال گرانول.
۵. رطوبت بالای گرانول خروجی
اگر گرانول بعد از سانتریفیوژ بیش از مقدار قابل قبول آب سطحی داشته باشد، ممکن است ظرفیت آبگیری کافی نباشد یا عملکرد سرند و سانتریفیوژ مناسب نباشد.
در این شرایط وضعیت روتور، توری، مسیر خروج آب و دبی ورودی باید بررسی شود.
نکته مهم آن است که رطوبت سطحی با رطوبت جذبشده در ساختار پلیمر متفاوت است و ممکن است برای مواد رطوبتگیر، خشککردن جداگانه لازم باشد.
۶. گرفتگی سوراخهای دای
گرفتگی ممکن است بر اثر آلودگی مذاب، توزیع نامناسب جریان یا مشکلات حرارتی ایجاد شود.
در بعضی موارد، تغییرات دمایی یا ورود ناخواسته آب به بخش حساس دای نیز میتواند مؤثر باشد.
پیشگیری از این مشکل به طراحی صحیح هد، فیلتراسیون مناسب و کنترل شرایط راهاندازی وابسته است.
۷. سایش سریع تیغه و دای
سایش نامطلوب ممکن است در اثر تماس مکانیکی نامناسب، جنس نامتناسب قطعات، وجود مواد ساینده یا تنظیمات غیراصولی ایجاد شود.
در چنین شرایطی، تغییر تیغه بدون شناسایی علت اصلی سایش ممکن است فقط برای مدت کوتاهی مشکل را برطرف کند.
نکات مهم راهاندازی و نگهداری سیستم واتررینگ
راهاندازی صحیح واتررینگ باید مطابق دستورالعمل سازنده و شرایط فرآیندی ماده انجام شود.
قبل از شروع تولید، ضروری است وضعیت مکانیکی مجموعه تیغه، هممحوری، حفاظها، مسیر آب و عملکرد تجهیزات جانبی کنترل شوند.
دمای هد و دای نیز باید به محدوده مناسب فرآیند رسیده باشد.
در ادامه، هماهنگی جریان مذاب با حرکت کاتر و مدار آب اهمیت دارد.
توالی دقیق روشنشدن کاتر، پمپ و انتقال مذاب باید مطابق طراحی و منطق کنترلی همان دستگاه انجام شود؛ اجرای یک توالی ثابت برای تمام مدلها صحیح نیست.
برای نگهداری دورهای نیز موارد زیر اهمیت دارند:
- بررسی سایش و سلامت تیغهها
- کنترل سطح و وضعیت دای
- نظارت بر لرزش و صدای مجموعه دوار
- کنترل نشتی آب و سلامت آببندیها
- شستوشوی سرند و مسیرهای آب
- بررسی فیلترها و وضعیت پمپ سیرکولاسیون
- کنترل عملکرد سانتریفیوژ
- بررسی تجهیزات ایمنی و سنسورها
هنگام سرویس کاتر باید انرژی الکتریکی، حرکت مکانیکی و فشار یا دمای باقیمانده طبق روش ایمن دستگاه کنترل و ایزوله شوند.
برای نگهداری تجهیزات بالادست نیز مطالعه راهنمای دستگاه اکسترودر و شرایط سرویس آن مفید است.
مزایا و محدودیتهای سیستم گرانول سازی واتررینگ
مهمترین مزایا
حذف مدیریت رشتههای بلند: برخلاف روش Strand، نیازی به عبور تعداد زیادی رشته از وان و هدایت آنها به کاتر مستقل نیست.
امکان تولید پیوسته: در طراحی و تنظیم مناسب، برش، خنککاری، انتقال و آبگیری بهصورت یک فرآیند پیوسته انجام میشود.
قابلیت استفاده در ظرفیتهای مختلف: واتررینگ از ظرفیتهای پایین تا چند تن در ساعت در طراحیهای صنعتی قابل استفاده است.
تولید گرانول با شکل نسبتاً گرد: برش مذاب روی سطح دای میتواند گرانولهای گرد یا عدسیمانند ایجاد کند، هرچند شکل واقعی به شرایط ماده و دستگاه بستگی دارد.
امکان بازگردش آب: استفاده از مدار سیرکولاسیون، امکان مدیریت و استفاده مجدد از بخش عمده آب فرآیند را فراهم میکند.
مهمترین محدودیتها
حساسیت به رفتار مذاب: بعضی پلیمرهای بسیار چسبنده یا دارای رفتار دشوار، به طراحی و تنظیم ویژه نیاز دارند.
نیاز به هماهنگی تجهیزات: کیفیت محصول به هماهنگی دای، تیغه، جریان آب و سیستم آبگیری وابسته است.
سایش قطعات برش: تیغه و دای از قطعات حساس به شرایط مکانیکی و سایشی هستند.
نیاز به مدیریت آب: کیفیت، دما و گردش آب باید کنترل شوند.
عدم برتری مطلق برای همه مواد: در بعضی فرمولاسیونها، روش رشتهای یا آندرواتر میتواند مناسبتر باشد.
هنگام خرید واتررینگ به چه مشخصاتی توجه کنیم؟
پیش از سفارش واتررینگ، بهتر است مشخصات ماده و خط تولید بهصورت دقیق مشخص شوند.
صرف دانستن اینکه ماده موردنظر پلیاتیلن یا پلیپروپیلن است، برای انتخاب قطعی تجهیزات کافی نیست.
اطلاعات مهم شامل گرید پلیمر، MFI با ذکر شرایط آزمون، دمای فرآوری، ظرفیت واقعی، درصد افزودنیها، وجود فیلر یا ناخالصی و مشخصات گرانول نهایی است.
علاوه بر این، لازم است ظرفیت تجهیزات آبگیری و سیستم خنککاری با خروجی اکسترودر هماهنگ باشد.
در بررسی اقتصادی نیز باید هزینه خرید، مصرف انرژی، تجهیزات جانبی، قطعات مصرفی، توقف احتمالی خط و هزینه تعمیرات بررسی شود.
چکلیست مشخصات موردنیاز برای طراحی واتررینگ
| اطلاعات موردنیاز | دلیل اهمیت |
|---|---|
| نوع و گرید پلیمر | انتخاب هندسه و شرایط برش |
| MFI/MFR و شرایط آزمون | شناخت اولیه رفتار جریان مذاب |
| ظرفیت پایدار اکسترودر | تعیین ظرفیت طراحی سیستم |
| دمای مذاب | بررسی شرایط حرارتی |
| نوع و درصد افزودنی | بررسی سایش، چسبندگی و رفتار ماده |
| کیفیت گرانول مورد انتظار | انتخاب ابعاد و شرایط برش |
| شرایط آب و سرمایش کارخانه | طراحی مدار خنککاری |
| محدودیت فضای نصب | تعیین آرایش تجهیزات |
| الزامات بهرهبرداری | تعیین سطح اتوماسیون و تجهیزات ایمنی |
در پروژههایی که ماده دارای ویژگیهای خاص یا سابقه مشکلات گرانول سازی است، بررسی نمونه ماده و آزمون عملی میتواند نقش مهمی در کاهش ریسک انتخاب داشته باشد.
قیمت سیستم گرانول سازی واتررینگ به چه عواملی بستگی دارد؟
قیمت واتررینگ به ظرفیت تولید، ابعاد و جنس قطعات، طراحی دای، توان موتور کاتر و مشخصات تجهیزات جانبی وابسته است.
برای مثال، قیمت یک مجموعه شامل فقط کاتر و محفظه واتررینگ را نباید با قیمت یک جلوخطی کامل شامل پمپ، تشت، ویبراتور، سانتریفیوژ، سیکلون و تابلو کنترل مقایسه کرد.
همچنین طراحی سفارشی برای مواد ساینده یا فرمولاسیونهای دشوار میتواند هزینه تجهیزات را تغییر دهد.
ازاینرو، برای مقایسه اقتصادی بهتر است پیشنهادهای فنی بر پایه ظرفیت یکسان، نوع ماده یکسان و محدوده تأمین تجهیزات مشخص بررسی شوند.
برای آشنایی با تجهیزات مرتبط میتوانید از صفحات دستگاه تولید گرانول، دستگاه گرانول عدسی و سیستم قیمتدهی ماشینسازی متین استفاده کنید.
سوالات متداول درباره سیستم واتررینگ
واتررینگ چیست؟
واتررینگ یک سیستم گرانول سازی از خانواده Die-Face Cutting است که در آن مذاب روی سطح دای برش میخورد و گرانولهای تازه توسط حلقه آب خنک و منتقل میشوند.
آیا واتررینگ همان آندرواتر است؟
خیر. در واتررینگ متداول، برش روی سطح دای و خارج از محیط غوطهور آب انجام میشود؛ اما در آندرواتر، تیغه و سطح خروجی دای در محفظه آب قرار دارند.
سیستم واتررینگ برای چه موادی کاربرد دارد؟
این سیستم برای بسیاری از گریدهای PE و PP و بعضی ترکیبات دیگر قابل استفاده است. سازگاری نهایی با EVA، PVC نرم، TPE و سایر مواد به فرمولاسیون و طراحی دستگاه بستگی دارد.
آیا واتررینگ برای پلیپروپیلن با MFI بالا مناسب است؟
در بعضی گریدها ممکن است مناسب باشد، اما امکان فرآوری صرفاً براساس عدد MFI مشخص نمیشود. استحکام مذاب، چسبندگی، دما، ظرفیت و طراحی دای باید بررسی شوند.
ظرفیت واتررینگ چقدر است؟
واتررینگ میتواند در ظرفیتهای مختلف از چندصد کیلوگرم تا چند تن در ساعت طراحی شود. ظرفیت واقعی به نوع ماده و مشخصات کل سیستم بستگی دارد.
آیا واتررینگ به سانتریفیوژ نیاز دارد؟
در بسیاری از خطوط واتررینگ، پس از خنککاری آبی، از سانتریفیوژ برای جداسازی رطوبت سطحی گرانول استفاده میشود.
آیا گرانول خروجی واتررینگ کاملاً خشک است؟
پس از آبگیری، رطوبت سطحی تا حد قابل توجهی کاهش مییابد، اما مقدار نهایی به طراحی تجهیزات و ویژگی ماده بستگی دارد. صفر بودن رطوبت نباید بدون اندازهگیری فرض شود.
علت کلوخهشدن گرانول در واتررینگ چیست؟
کلوخهشدن میتواند به دمای بالای گرانول، ناکافیبودن خنککاری، چسبندگی ماده، شرایط نامناسب جریان آب یا مشکلات انتقال مربوط باشد.
چرا گرانول واتررینگ دنبالهدار میشود؟
ایجاد دنباله ممکن است ناشی از شرایط نامناسب برش، فاصله یا وضعیت تیغه، دمای فرآیند و رفتار رئولوژیکی مذاب باشد.
آیا واتررینگ عمودی همیشه بهتر از افقی است؟
خیر. هر دو آرایش میتوانند در شرایط مناسب عملکرد مطلوب داشته باشند. انتخاب نهایی به نوع پلیمر، ظرفیت و طراحی واقعی تجهیزات وابسته است.
جمعبندی؛ آیا واتررینگ برای خط تولید شما مناسب است؟
سیستم گرانول سازی واتررینگ یکی از فناوریهای مهم در خطوط تولید گرانول و فرآوری ترموپلاستیکها است که با استفاده از برش مستقیم روی سطح دای و خنککاری در حلقه آب، امکان تبدیل پیوسته مذاب به گرانول را فراهم میکند.
از مهمترین مزایای آن میتوان به حذف مدیریت رشتههای بلند، امکان دستیابی به ظرفیتهای صنعتی و یکپارچگی فرآیند برش و انتقال گرانول اشاره کرد.
بااینحال، عملکرد مناسب واتررینگ به طراحی دقیق اجزای آن وابسته است.
هد و دای باید جریان مذاب را بهدرستی توزیع کنند. تیغهها باید متناسب با ماده و ظرفیت انتخاب شوند. مدار آب باید ضمن خنککاری مؤثر، انتقال پایدار گرانول را فراهم کند و تجهیزات آبگیری نیز باید توان پاسخگویی به خروجی واقعی خط را داشته باشند.
همچنین نباید صرفاً براساس MFI یا ظرفیت اسمی، درباره مناسببودن واتررینگ نتیجهگیری کرد.
انتخاب صحیح واتررینگ حاصل هماهنگی خواص پلیمر، طراحی دای، عملکرد کاتر، خنککاری و تجهیزات پاییندست است.
ماشینسازی متین در زمینه طراحی و ساخت تجهیزات اکستروژن، تولید گرانول و تجهیزات جانبی خطوط پلیمری فعالیت دارد.
برای بررسی مشخصات محصول و انتخاب تجهیزات متناسب با نیاز تولید میتوانید از صفحه دستگاه کاتر واتر رینگ ماشینسازی متین بازدید کنید یا از طریق صفحه تماس با ماشینسازی متین درخواست بررسی فنی خود را ارسال کنید.
ماشینسازی متین | طراحی و ساخت تجهیزات اکستروژن و گرانول سازی پلیمر