
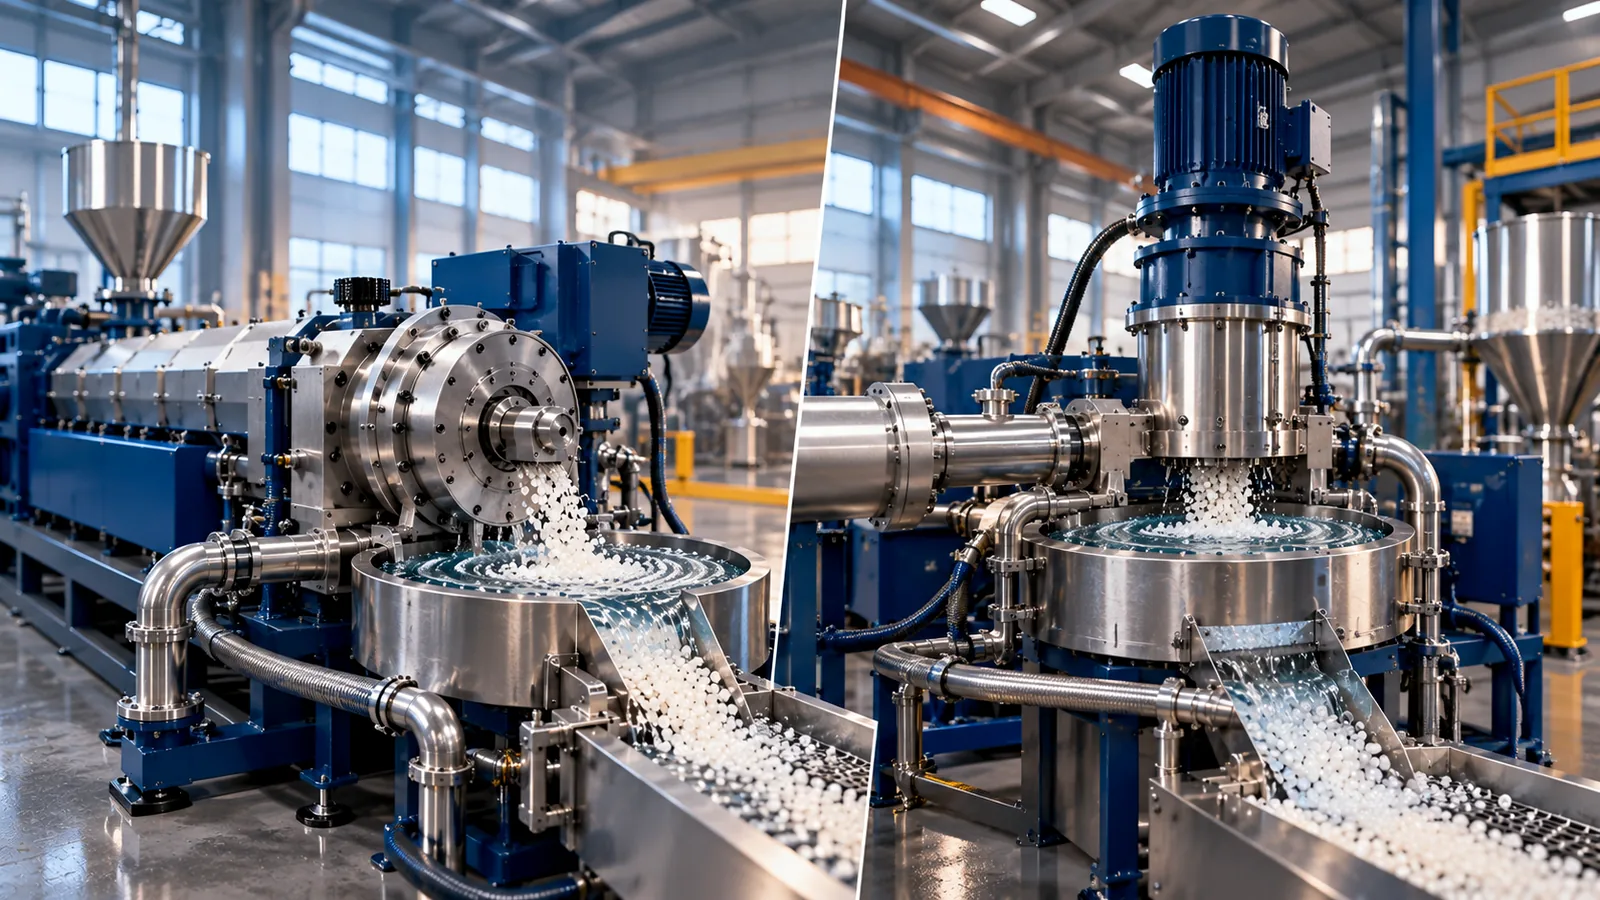
در خطوط تولید گرانول پلیمر، انتخاب سیستم برش مناسب تاثیر مستقیمی بر کیفیت محصول، پایداری تولید و هزینه های بهره برداری دارد. یکی از انتخاب های مهم در این بخش، استفاده از واتررینگ افقی (Horizontal Water Ring) یا واتررینگ عمودی (Vertical Water Ring) است.
هر دو سیستم براساس اصل برش مذاب روی سطح دای یا Die-Face Cutting کار می کنند. مذاب پلیمر از سوراخ های دای خارج می شود، تیغه های دوار آن را به گرانول تبدیل می کنند و ذرات تولید شده با ورود به جریان آب خنک و به تجهیزات آبگیری منتقل می شوند.
با این حال، یکسان بودن اصل برش به معنی یکسان بودن عملکرد دو دستگاه نیست. آرایش محور کاتر، مسیر حرکت مذاب، نحوه توزیع مواد در پشت دای، محل قرارگیری موتور، طراحی محفظه آب و چگونگی خروج گرانول می توانند در دو سیستم متفاوت باشند.
این تفاوت ها زمانی اهمیت بیشتری پیدا می کنند که قرار باشد مواد با جریان پذیری بالا، مذاب چسبنده یا ظرفیت تولید زیاد فرآوری شوند.
در بازار ایران گاهی واتررینگ افقی را برای مواد دارای MFI پایین تر و واتررینگ عمودی را برای مواد دارای MFI بالاتر پیشنهاد می کنند. این تقسیم بندی در بعضی طراحی ها و برای برخی مواد می تواند مبنای تجربی داشته باشد، اما نمی توان آن را به همه دستگاه ها تعمیم داد.
در این مقاله از ماشین سازی متین، تفاوت واتررینگ افقی و عمودی را از نگاه طراحی و عملکرد تجهیزات بررسی می کنیم. هدف این است که مشخص شود هر آرایش در چه شرایطی می تواند مزیت داشته باشد، چه محدودیت هایی باید بررسی شوند و هنگام انتخاب سیستم برای پلیمرهایی مانند PE، PP و EVA چه اطلاعاتی لازم است.
واتررینگ افقی و عمودی چه تفاوتی با یکدیگر دارند؟
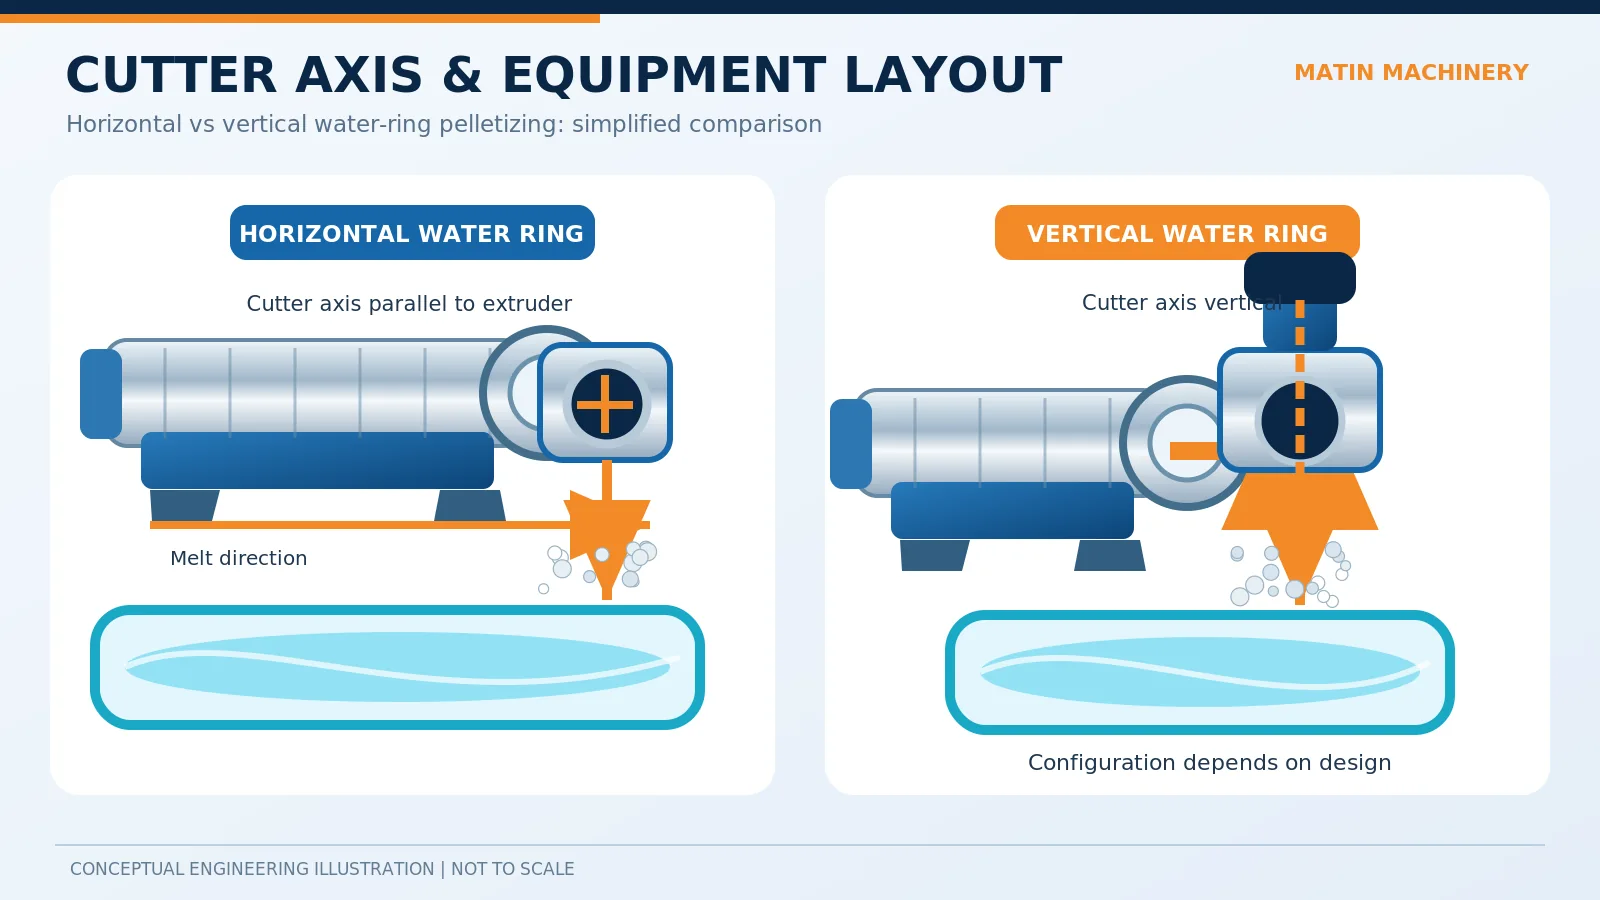
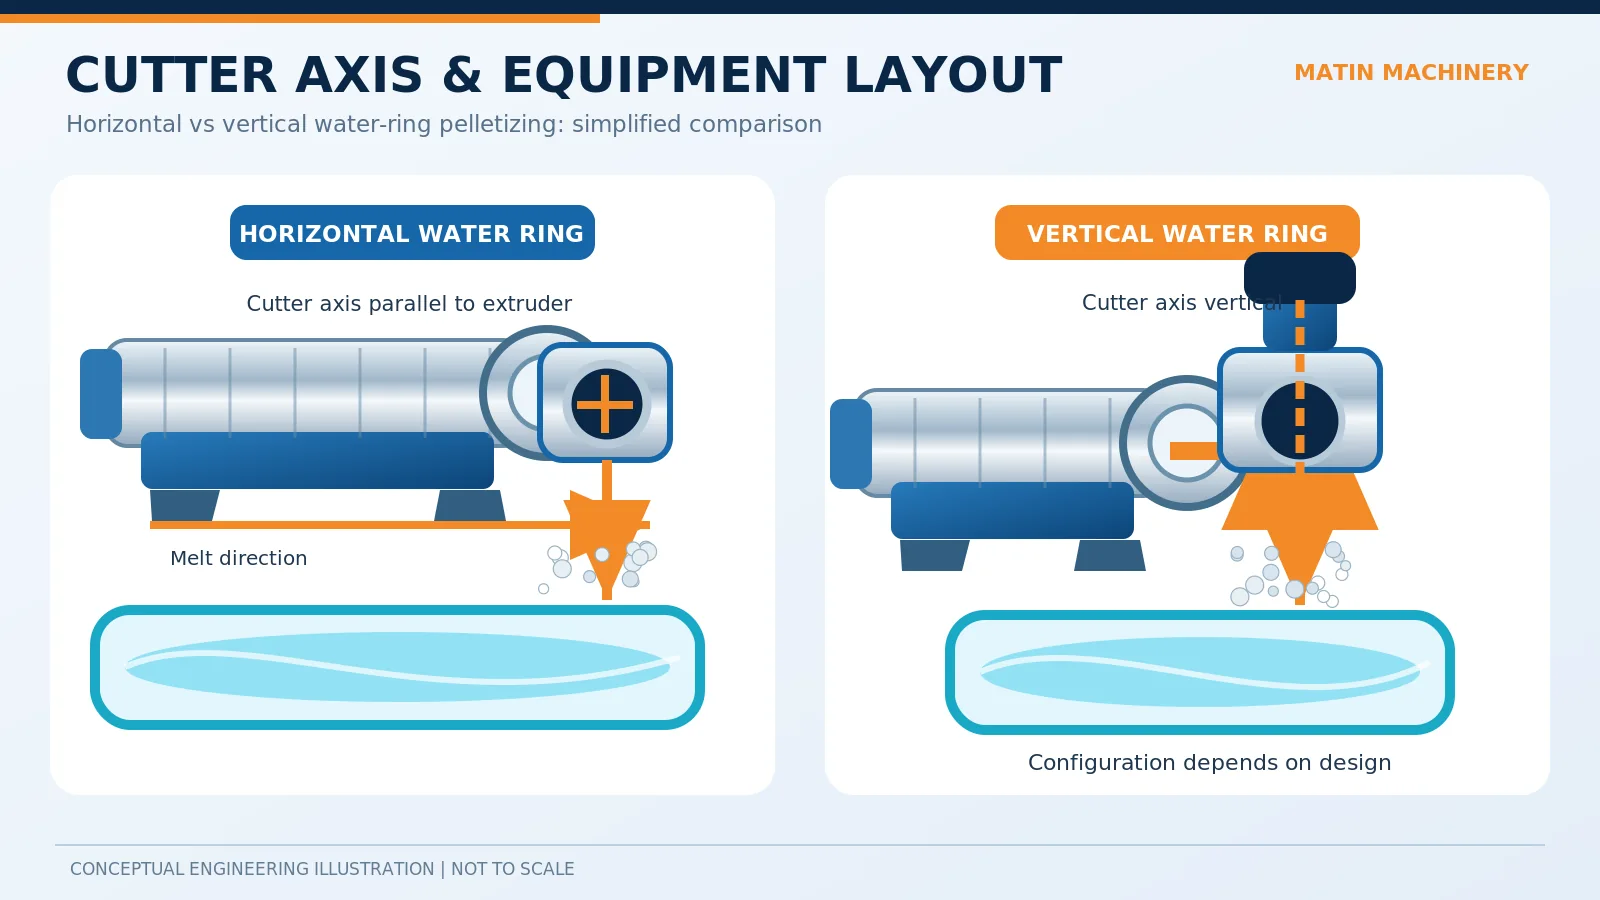
اصلی ترین تفاوت این دو آرایش، نحوه قرارگیری مجموعه کاتر نسبت به اکسترودر و مسیر حرکت مذاب است.
در یک طراحی رایج واتررینگ افقی، محور شفت کاتر در راستای افقی قرار دارد و معمولا با محور خروجی اکسترودر هم راستا است. مذاب از هد عبور می کند و پس از خروج از صفحه دای توسط تیغه هایی که روی محور افقی می چرخند، برش می خورد.
در یکی از آرایش های متداول واتررینگ عمودی، محور شفت کاتر عمودی است و مسیر مذاب پس از خروج از اکسترودر از طریق یک مجموعه هد یا توزیع کننده به سمت دای تغییر جهت می دهد. تیغه ها روی صفحه ای با آرایش متناسب با محور عمودی حرکت می کنند و گرانول های تازه تشکیل شده به جریان آب هدایت می شوند.
البته باید به یک نکته مهم توجه کرد.
اصطلاحات افقی و عمودی در تمام کاتالوگ های صنعتی تعریف یکسانی ندارند. بعضی سازندگان این نام گذاری را براساس محور شفت کاتر انجام می دهند و برخی دیگر به موقعیت موتور، جهت صفحه دای یا آرایش کلی محفظه اشاره می کنند.
بنابراین پیش از مقایسه دو دستگاه، باید مشخص شود منظور سازنده از Horizontal و Vertical دقیقا چیست.
در این مقاله، منظور از افقی و عمودی، جهت محور اصلی کاتر در دو آرایش رایج است.
واتررینگ افقی (Horizontal Water Ring) چگونه کار می کند؟
واتررینگ افقی از طراحی های شناخته شده در سیستم های گرانول سازی با برش روی سطح دای است.
در این آرایش، مذاب پس از خروج از اکسترودر به سمت هد و صفحه دای هدایت می شود. تیغه هایی که روی یک شفت افقی قرار گرفته اند، مذاب خروجی از سوراخ های دای را برش می دهند.
در بسیاری از طراحی ها، گرانول های تازه تشکیل شده تحت تاثیر حرکت دورانی مجموعه کاتر به سمت بخش پیرامونی محفظه پرتاب می شوند و وارد حلقه آب می گردند.
آب، گرانول ها را خنک کرده و از محفظه برش خارج می کند. سپس مخلوط آب و گرانول به تجهیزات جداسازی، آبگیری و خشک کردن منتقل می شود.
ساختار مکانیکی واتررینگ افقی
در یک طراحی متداول، قسمت های اصلی شامل هد، دای، مجموعه نگهدارنده تیغه، شفت افقی، موتور، محفظه برش و سیستم توزیع آب هستند.
موتور کاتر می تواند از طریق کوپلینگ، گیربکس یا مجموعه انتقال قدرت مناسب به شفت متصل شود.
یکی از نکات مهم در طراحی این سیستم، حفظ هم محوری مجموعه کاتر و دای است. اگر محور دوران کاتر به درستی تنظیم نشده باشد، فاصله یا تماس تیغه با سطح دای در نقاط مختلف می تواند متفاوت شود.
این مشکل ممکن است باعث سایش غیر یکنواخت تیغه، تغییر کیفیت برش یا افزایش لرزش مجموعه شود.
همچنین طراحی محفظه باید به گونه ای باشد که گرانول های تولید شده بدون تجمع نامطلوب، وارد جریان آب شوند.
مزایای احتمالی واتررینگ افقی
یکی از مزایای بعضی طراحی های افقی، امکان ایجاد مسیر نسبتا مستقیم و کوتاه برای انتقال مذاب از اکسترودر به دای است.
کوتاه بودن مسیر می تواند به کاهش حجم مذاب موجود در هد، کنترل زمان ماند و محدود کردن بعضی افت های فشار کمک کند. البته این مزیت به هندسه واقعی دستگاه بستگی دارد و برای تمام مدل های افقی یکسان نیست.
از طرف دیگر، در بعضی دستگاه ها امکان عقب کشیدن مجموعه کاتر و دسترسی مستقیم به سطح دای وجود دارد. این موضوع می تواند تنظیم یا تعویض تیغه و سرویس تجهیزات را ساده تر کند.
آرایش افقی همچنین ممکن است برای سالن هایی که محدودیت ارتفاع دارند مناسب باشد، مشروط بر اینکه فضای کافی برای باز شدن محفظه و عقب رفتن مجموعه کاتر وجود داشته باشد.
محدودیت های واتررینگ افقی
در بعضی طراحی ها، کنترل مسیر حرکت گرانول و نحوه تشکیل جریان آب نیازمند تنظیم دقیق تری است.
اگر دبی آب یا هندسه محفظه مناسب نباشد، ممکن است گرانول ها در بعضی نقاط تجمع پیدا کنند یا خنک کاری به صورت یکنواخت انجام نشود.
همچنین نزدیک شدن بیش از حد آب به سطح دای می تواند باعث افت دمای موضعی و اختلال در خروج مذاب شود.
در موادی که مذاب چسبنده یا کم استحکام دارند، طراحی تیغه، موقعیت برش و شرایط انتقال گرانول اهمیت بیشتری پیدا می کند.
با این حال، هیچ یک از این محدودیت ها به معنی نامناسب بودن تمام واتررینگ های افقی برای مواد دشوار نیست.
واتررینگ عمودی (Vertical Water Ring) چگونه کار می کند؟
در آرایش متداول واتررینگ عمودی، محور اصلی کاتر در جهت عمودی قرار می گیرد.
مذاب خروجی اکسترودر از طریق هد وارد مجموعه توزیع کننده می شود و پس از رسیدن به صفحه دای، از سوراخ های خروجی عبور می کند.
تیغه های متصل به شفت عمودی مذاب را روی سطح دای برش می دهند.
در بعضی طراحی ها، گرانول های برش خورده به سمت محیط اطراف دای پرتاب می شوند و با یک جریان یا پرده حلقوی آب تماس پیدا می کنند.
پس از خنک کاری اولیه، گرانول ها به کمک آب و مسیر تخلیه به تجهیزات پایین دست منتقل می شوند.
ساختار مکانیکی واتررینگ عمودی
در یک نمونه رایج، موتور و مجموعه انتقال قدرت در قسمت بالایی محفظه نصب می شوند و شفت کاتر به صورت عمودی امتداد پیدا می کند.
البته موقعیت دقیق موتور، یاتاقان ها و مجموعه انتقال قدرت به طراحی سازنده بستگی دارد.
از نظر مهندسی، در چنین آرایشی باید چند موضوع به دقت بررسی شود:
- نحوه تغییر جهت جریان مذاب
- طول و هندسه کانال های هد
- یکنواختی فشار و دمای مذاب در پشت دای
- طراحی آب بندی اطراف شفت
- تحمل بارهای مکانیکی توسط یاتاقان ها
- امکان دسترسی به تیغه و سطح دای
- مسیر خروج آب و گرانول
به عنوان مثال، اگر مذاب برای رسیدن به دای مجبور باشد از یک مسیر با تغییر جهت شدید عبور کند، طراحی کانال باید به گونه ای انجام شود که از ایجاد نقاط مرده و افت فشار نامطلوب جلوگیری شود.
مزایای احتمالی واتررینگ عمودی
در بعضی آرایش های عمودی، ترکیب نیروی گریز از مرکز حاصل از حرکت کاتر و نیروی گرانش می تواند به هدایت گرانول به سمت مسیر خروج کمک کند.
همچنین امکان طراحی محفظه و حلقه آب به شکلی وجود دارد که انتقال ذرات پس از برش با شرایط ماده هماهنگ شود.
در برخی کاربردها، این طراحی می تواند برای موادی که خروج مذاب یا تشکیل گرانول آن ها دشوارتر است، مناسب باشد.
اما نکته مهم این است که این مزایا حاصل طراحی کل مجموعه هستند، نه صرفا عمودی بودن محور.
واتررینگ عمودی همچنین در بعضی چیدمان ها فضای کمتری در راستای طولی خط اشغال می کند؛ هرچند ارتفاع نصب و فضای موردنیاز برای سرویس آن ممکن است بیشتر باشد.
محدودیت های واتررینگ عمودی
تغییر جهت جریان مذاب در بعضی مدل ها می تواند باعث افزایش پیچیدگی هد شود.
اگر توزیع کننده به درستی طراحی نشده باشد، امکان افزایش زمان ماند موضعی، افت فشار یا توزیع نامناسب مذاب وجود دارد.
علاوه بر این، موقعیت موتور و مجموعه کاتر باید به گونه ای باشد که اپراتور بتواند با ایمنی و دسترسی مناسب سرویس های دوره ای را انجام دهد.
ارتفاع مجموعه، فضای بالای موتور و امکان باز کردن محفظه، نکاتی هستند که باید پیش از نصب بررسی شوند.
جدول مقایسه واتررینگ افقی و عمودی
| معیار | واتررینگ افقی | واتررینگ عمودی |
|---|---|---|
| محور کاتر | افقی در آرایش رایج | عمودی در آرایش رایج |
| ارتباط محور کاتر با اکسترودر | معمولا هم راستا | معمولا دارای زاویه نسبت به محور اکسترودر |
| مسیر مذاب | ممکن است مستقیم تر باشد | ممکن است به تغییر جهت نیاز داشته باشد |
| توزیع مذاب | وابسته به طراحی هد و دای | وابسته به طراحی هد و دای |
| حرکت گرانول پس از برش | تابع حرکت تیغه و جریان آب | تابع حرکت تیغه، هندسه محفظه و گرانش |
| محدوده MFI | فاقد محدودیت عددی عمومی | فاقد محدودیت عددی عمومی |
| ظرفیت تولید | وابسته به مدل و طراحی | وابسته به مدل و طراحی |
| فضای نصب | ممکن است به طول بیشتری نیاز داشته باشد | ممکن است به ارتفاع بیشتری نیاز داشته باشد |
| دسترسی تعمیراتی | وابسته به مکانیزم باز شدن کاتر | وابسته به ارتفاع و مکانیزم باز شدن محفظه |
| کیفیت گرانول | تابع فرآیند و تنظیمات | تابع فرآیند و تنظیمات |
| هزینه ساخت | وابسته به مشخصات فنی | وابسته به مشخصات فنی |
این جدول برای مقایسه اولیه مناسب است، اما نمی توان تنها براساس آن یک دستگاه را برتر دانست. برای تصمیم نهایی باید دو طراحی با شرایط ماده و ظرفیت یکسان مقایسه شوند.
تفاوت مسیر مذاب در واتررینگ افقی و عمودی
یکی از مهم ترین تفاوت های مهندسی که هنگام مقایسه دو آرایش باید بررسی شود، مسیر حرکت مذاب از اکسترودر تا سوراخ های دای است.
در یک واتررینگ افقی هم محور با اکسترودر، ممکن است مذاب با تغییر جهت کمتری به دای برسد.
در مقابل، در بعضی آرایش های عمودی، مذاب از خروجی افقی اکسترودر وارد یک هد انتقالی شده و سپس به سمت صفحه دای هدایت می شود.
این تغییر مسیر به خودی خود مشکل فنی محسوب نمی شود؛ مسئله اصلی نحوه طراحی آن است.
تاثیر طول مسیر بر افت فشار
مذاب پلیمر یک سیال با رفتار رئولوژیکی پیچیده است و مقاومت آن در برابر جریان به دما، نرخ برش، ساختار مولکولی و هندسه مسیر بستگی دارد.
با افزایش طول مسیر و تغییرات نامناسب سطح مقطع، افت فشار می تواند بیشتر شود.
اگر هد به درستی طراحی نشده باشد، ممکن است اکسترودر برای عبور دادن همان مقدار مذاب به فشار بیشتری نیاز داشته باشد.
از طرف دیگر، در یک طراحی مناسب می توان با اصلاح هندسه کانال، توزیع جریان را بهبود داد و افت فشار را کنترل کرد.
بنابراین مقایسه واقعی باید براساس منحنی افت فشار هد در دبی و دمای مشخص انجام شود.
تاثیر مسیر مذاب بر زمان ماند
زمان ماند ماده داخل هد به حجم داخلی مسیر و دبی جریان وابسته است.
به صورت تقریبی می توان نوشت:
زمان ماند متوسط = حجم مذاب موجود در هد ÷ دبی حجمی مذاب
این رابطه برای برآورد اولیه مفید است، اما زمان ماند واقعی تمام ذرات ماده یکسان نیست.
در بخش هایی که جریان کندتر است یا نقاط مرده وجود دارد، پلیمر می تواند مدت بیشتری در معرض دمای بالا باقی بماند.
این موضوع برای پلیمرهای حساس به حرارت و برخی ترکیبات دارای افزودنی اهمیت ویژه ای دارد.
در نتیجه، هنگام مقایسه افقی و عمودی باید حجم داخلی و توزیع جریان هد بررسی شود، نه فقط طول ظاهری مجموعه.
تاثیر نیروی گرانش بر گرانول سازی افقی و عمودی
در هر دو سیستم، تیغه با حرکت دورانی خود مذاب خروجی را برش می دهد.
پس از برش، گرانول تازه تشکیل شده تحت تاثیر عوامل مختلفی قرار می گیرد؛ از جمله سرعت محیطی تیغه، هندسه محفظه، نیروی گرانش، مقاومت هوا و جریان آب.
در بعضی آرایش های عمودی، جهت حرکت اولیه گرانول و مسیر خروج آب می توانند به گونه ای طراحی شوند که نیروی گرانش به انتقال محصول کمک کند.
اما گرانش تنها عامل تعیین کننده نیست.
برای درک این موضوع، سرعت محیطی نوک تیغه را در نظر بگیرید.
سرعت محیطی تیغه = π × قطر مسیر دوران تیغه × دور کاتر ÷ ۶۰
اگر قطر مسیر دوران ۲۰۰ میلی متر و سرعت کاتر ۱۵۰۰ دور بر دقیقه باشد، سرعت محیطی نظری تیغه حدود ۱۵٫۷ متر بر ثانیه خواهد بود.
این مثال صرفا برای نشان دادن مرتبه سرعت است و به معنی توصیه یک دور کاری مشخص نیست.
در چنین فرآیندی، حرکت اولیه گرانول تحت تاثیر مکانیزم برش و حرکت تیغه قرار می گیرد. بنابراین نباید تصور کرد که در واتررینگ عمودی، گرانول فقط به کمک وزن خود از منطقه برش خارج می شود.
طراحی مناسب باید تمام این نیروها و مسیر خنک کاری را در نظر بگیرد.
تاثیر MFI بر انتخاب واتررینگ افقی و عمودی
شاخص جریان مذاب یا MFI از پارامترهای مهم در انتخاب سیستم گرانول سازی است.
این شاخص که در استانداردهای آزمون معمولا با عنوان MFR شناخته می شود، مقدار جرمی از پلیمر را نشان می دهد که تحت دما و بار مشخص در مدت ده دقیقه از دای استاندارد دستگاه آزمون عبور می کند.
واحد متداول آن g/۱۰ min است.
در مقایسه گریدهای مشابه و تحت شرایط آزمون یکسان، MFI بالاتر معمولا نشان دهنده جریان پذیری بیشتر مذاب در آن شرایط است.
اما این عدد به تنهایی رفتار ماده را هنگام خروج از دای واتررینگ مشخص نمی کند.
چرا MFI بالا می تواند فرآیند برش را دشوار کند؟
در بعضی پلیمرها، افزایش MFI با کاهش وزن مولکولی متوسط و کاهش مقاومت مذاب در برابر تغییر شکل همراه است.
چنین ماده ای ممکن است هنگام خروج از دای، پایداری کمتری داشته باشد.
اگر این وضعیت با چسبندگی زیاد، دمای بالا یا خنک کاری نامناسب ترکیب شود، مشکلات زیر ممکن است ایجاد شوند:
- تغییر شکل گرانول در لحظه برش
- ایجاد دنباله یا زائده روی گرانول
- چسبیدن ذرات داغ به یکدیگر
- تجمع ماده در اطراف کاتر
- نوسان شکل و اندازه محصول
البته این رفتار در تمام پلیمرها یکسان نیست.
برای مثال، نمی توان MFI دو گرید از دو خانواده پلیمری متفاوت را بدون در نظر گرفتن شرایط آزمون و ساختار ماده، مبنای مقایسه مستقیم قرار داد.
آیا واتررینگ عمودی برای MFI بالاتر بهتر است؟
در بعضی طراحی ها و کاربردهای صنعتی، استفاده از آرایش عمودی می تواند برای فرآوری مواد با جریان پذیری بالاتر یا رفتار دشوارتر مورد بررسی قرار گیرد.
علت این موضوع ممکن است به نحوه حرکت گرانول پس از برش، آرایش تیغه، طراحی دای و مسیر ورود به آب مربوط باشد.
با این حال، نمی توان نتیجه گرفت که هر واتررینگ عمودی از هر واتررینگ افقی برای MFI بالا مناسب تر است.
برای مثال، ممکن است یک واتررینگ افقی با طراحی مناسب دای، تیغه و مدار آب بتواند ماده ای را با کیفیت مطلوب فرآوری کند که یک سیستم عمودی با طراحی نامناسب در تولید همان ماده دچار مشکل می شود.
به همین دلیل، نوع آرایش نباید جایگزین بررسی واقعی رفتار مذاب شود.
محدوده MFI ۶ تا ۱۵ در واتررینگ
در بعضی تجربیات و طراحی های متداول، محدوده MFI حدود ۶ تا ۱۵ به عنوان یک بازه قابل بررسی برای برخی گریدهای پلیمری مطرح می شود.
در برخی شرایط، طراحی های ویژه می توانند خارج از این محدوده نیز کار کنند.
اما این اعداد فقط زمانی کاربرد فنی دارند که نوع پلیمر، دما و بار آزمون MFI، ظرفیت و مشخصات دستگاه معلوم باشند.
MFI برابر با ۱۵ نه سقف قطعی واتررینگ افقی است و نه مرز شروع استفاده از واتررینگ عمودی.
برای انتخاب دقیق تر، بهتر است علاوه بر MFI، اطلاعات مربوط به استحکام مذاب، چسبندگی، دمای فرآوری و رفتار ماده در نرخ های برشی مرتبط با فرآیند نیز بررسی شوند.
تفاوت طراحی دای در واتررینگ افقی و عمودی
دای یکی از حساس ترین بخش های هر دو سیستم است.
نقش دای فقط ایجاد سوراخ برای خروج مذاب نیست. این قطعه باید جریان ماده را به صورت مناسب دریافت کرده و میان خروجی های مختلف توزیع کند.
در طراحی دای چند پارامتر اهمیت زیادی دارند.
تعداد و قطر سوراخ های خروجی
تعداد سوراخ ها باید متناسب با ظرفیت و مقدار ماده عبوری از هر سوراخ تعیین شود.
در صورتی که تعداد سوراخ ها بیش از حد کم باشد، ممکن است خروجی هر سوراخ افزایش پیدا کند و شرایط تشکیل گرانول تغییر کند.
در مقابل، افزایش بیش از حد تعداد سوراخ ها نیز می تواند باعث کاهش دبی هر سوراخ و ایجاد مشکلات جریان یا پایداری حرارتی شود.
قطر سوراخ ها نیز با دبی، رفتار مذاب و ابعاد مورد انتظار گرانول ارتباط دارد.
نحوه توزیع مذاب
در یک طراحی مناسب، هدف این است که سوراخ های فعال دای جریان نسبتا یکنواختی داشته باشند.
اگر توزیع مذاب مناسب نباشد، بعضی سوراخ ها خروجی بیشتری خواهند داشت و بعضی دیگر کمتر ماده عبور می دهند.
نتیجه می تواند تولید گرانول با اندازه نامنظم، گرفتگی موضعی یا نوسان عملکرد کاتر باشد.
در واتررینگ عمودی، در صورت وجود مسیر تغییر جهت جریان، طراحی توزیع کننده اهمیت بیشتری پیدا می کند؛ هرچند همین حساسیت در هدهای افقی پیچیده نیز وجود دارد.
کنترل دمای صفحه دای
در هر دو سیستم، دمای دای باید به اندازه ای باشد که مذاب تا محل خروج، شرایط فرآوری مناسب خود را حفظ کند.
از طرف دیگر، آب خنک کننده نباید باعث افت دمای کنترل نشده در سوراخ های خروجی شود.
در طراحی معمول واتررینگ، آب به صورت مستقیم سطح دای را در بر نمی گیرد.
با این حال، پاشش نامناسب آب، انتقال حرارت از بخش های مجاور و خطا در تنظیم گرمایش می توانند بر شرایط حرارتی تاثیر بگذارند.
مقایسه سیستم خنک کاری در واتررینگ افقی و عمودی
آب در سیستم واتررینگ دو وظیفه اصلی دارد: خنک کردن گرانول و انتقال آن از محفظه برش به تجهیزات پایین دست.
در بعضی مدل های افقی، جریان آب توسط هندسه محفظه و مسیرهای هدایت به شکل حلقوی یا مارپیچی در اطراف منطقه برش حرکت می کند.
در بعضی مدل های عمودی نیز آب می تواند به صورت حلقوی یا پرده ای در پیرامون دای جریان داشته باشد و گرانول را به مسیر تخلیه منتقل کند.
نحوه اجرای این روش ها به طراحی دستگاه بستگی دارد و نمی توان یک الگوی ثابت را به تمام مدل های افقی یا عمودی نسبت داد.
دبی آب چه تاثیری بر عملکرد دارد؟
اگر دبی آب کمتر از مقدار موردنیاز باشد، ممکن است انتقال گرانول به خوبی انجام نشود یا خنک کاری ناکافی باشد.
در مقابل، دبی بیش از حد نیز لزوما مفید نیست.
اگر افزایش جریان آب باعث پاشش به سمت سطح دای یا ایجاد آشفتگی نامطلوب در محفظه شود، امکان بروز مشکلات عملیاتی وجود دارد.
بنابراین دبی و فشار آب باید متناسب با هندسه محفظه و نرخ تولید تنظیم شوند.
دمای آب چگونه انتخاب می شود؟
دمای مناسب آب به نوع ماده، اندازه گرانول، ظرفیت خروجی و میزان چسبندگی بستگی دارد.
در برخی مواد، آب با دمای پایین تر می تواند به تثبیت سریع تر گرانول کمک کند.
اما استفاده از آب بسیار سرد بدون بررسی شرایط حرارتی دای، همیشه بهترین راهکار نیست.
در عمل، دمای آب باید در محدوده ای کنترل شود که هم خنک کاری کافی انجام شود و هم فرآیند برش و خروج مذاب پایدار باقی بماند.
آیا واتررینگ عمودی ظرفیت تولید بیشتری دارد؟
یکی از ادعاهای متداول هنگام مقایسه واتررینگ افقی و عمودی، بالاتر بودن ظرفیت سیستم عمودی است.
این ادعا را نمی توان به صورت عمومی تایید کرد.
ظرفیت تولید هر واتررینگ به عوامل متعددی بستگی دارد که مهم ترین آن ها عبارت اند از:
۱. ظرفیت پایدار اکسترودر
۲. نوع پلیمر و رفتار مذاب
۳. تعداد و ابعاد سوراخ های دای
۴. طراحی مسیر توزیع مذاب
۵. توان و سرعت کاتر
۶. ظرفیت سیستم گردش و خنک کاری آب
۷. ظرفیت انتقال گرانول و سانتریفیوژ
۸. کیفیت مورد انتظار از محصول نهایی
برای مثال، در یک خط با خروجی ۸۰۰ کیلوگرم بر ساعت، اگر کاتر توان برش کافی داشته باشد اما سانتریفیوژ برای خروجی کمتری طراحی شده باشد، ظرفیت واقعی خط توسط تجهیزات آبگیری محدود می شود.
در این شرایط، عمودی یا افقی بودن کاتر نمی تواند محدودیت بخش پایین دست را برطرف کند.
ظرفیت واتررینگ در خطوط متداول
در بسیاری از خطوط تولید گرانول، ظرفیت های چندصد کیلوگرم بر ساعت تا حدود یک یا ۱٫۵ تن بر ساعت برای طراحی واتررینگ قابل بررسی هستند.
همچنین سیستم های بزرگ صنعتی واتررینگ می توانند ظرفیت چند تن بر ساعت داشته باشند.
بنابراین نمی توان ظرفیت ۶۰۰ کیلوگرم یا یک تن در ساعت را مرز قطعی انتخاب افقی یا عمودی دانست.
در خطوط با ظرفیت بالا، اهمیت طراحی دای، پایداری فشار مذاب، توان خنک کاری و سیستم آبگیری افزایش پیدا می کند.
تاثیر طراحی واتررینگ بر کیفیت گرانول
گرانول خروجی واتررینگ معمولا شکل گرد یا عدسی مانند دارد، اما این شکل به تنهایی نشان دهنده کیفیت بهتر محصول نیست.
یک گرانول مناسب باید از نظر اندازه، یکنواختی، میزان ذرات ریز، چسبندگی، رطوبت سطحی و تناسب با کاربرد نهایی در محدوده قابل قبول قرار داشته باشد.
در مقایسه افقی و عمودی، چند شاخص اهمیت بیشتری دارند.
یکنواختی اندازه گرانول
اگر خروجی سوراخ های دای پایدار و سرعت کاتر متناسب باشد، امکان تولید گرانول با اندازه یکنواخت فراهم می شود.
در صورت نوسان فشار مذاب یا توزیع نامناسب جریان، تغییر اندازه گرانول ممکن است در هر دو آرایش دیده شود.
دنباله دار شدن گرانول
ایجاد دنباله یا Tailing یکی از عیوبی است که می تواند با رفتار مذاب، وضعیت تیغه و شرایط برش ارتباط داشته باشد.
اگر لبه تیغه فرسوده باشد یا تنظیم فاصله و تماس آن با دای مناسب نباشد، احتمال برش نامطلوب افزایش پیدا می کند.
در چنین شرایطی، تعویض آرایش افقی با عمودی لزوما مشکل را حل نمی کند.
تشکیل کلوخه
کلوخه شدن معمولا زمانی رخ می دهد که ذرات تازه برش خورده قبل از خنک شدن کافی به یکدیگر بچسبند.
برای بررسی این مشکل باید دمای مذاب، دمای آب، الگوی حرکت گرانول، زمان تماس با آب و ویژگی های ماده کنترل شوند.
رطوبت گرانول
رطوبت سطحی محصول بعد از واتررینگ بیشتر به طراحی تجهیزات آبگیری و خشک کردن ارتباط دارد.
در بسیاری از خطوط، مخلوط آب و گرانول پس از خروج از محفظه وارد سرند و سپس سانتریفیوژ می شود.
کیفیت عملکرد این تجهیزات بر رطوبت نهایی تاثیر دارد.
بنابراین نباید خشک تر بودن گرانول را بدون بررسی تجهیزات جانبی، به افقی یا عمودی بودن کاتر نسبت داد.
کدام سیستم برای پلی اتیلن (PE) مناسب تر است؟
پلی اتیلن یکی از مهم ترین خانواده های پلیمری مورد استفاده در سیستم های واتررینگ است.
گریدهای مختلف HDPE، LDPE و LLDPE می توانند رفتار متفاوتی در هنگام خروج از دای و برش داشته باشند.
واتررینگ برای HDPE
بعضی گریدهای HDPE، به خصوص گریدهایی که مذاب نسبتا پایدار و استحکام مناسب دارند، می توانند در واتررینگ افقی با طراحی مناسب به خوبی گرانول شوند.
اما این موضوع به معنی نامناسب بودن واتررینگ عمودی برای HDPE نیست.
نوع گرید، MFI، ظرفیت و دمای فرآیند در انتخاب نهایی موثرند.
واتررینگ برای LDPE و LLDPE
در بعضی گریدهای LDPE و LLDPE، رفتار ویسکوالاستیک و چسبندگی مذاب اهمیت بیشتری پیدا می کند.
اگر خروجی مذاب از دای پایدار نباشد یا گرانول به سرعت خنک نشود، ممکن است کیفیت برش کاهش پیدا کند.
در چنین شرایطی، مقایسه آرایش افقی و عمودی باید همراه با بررسی طراحی تیغه، موقعیت خروج گرانول و شرایط آب انجام شود.
نتیجه نهایی ممکن است برای دو گرید مختلف پلی اتیلن متفاوت باشد.
واتررینگ افقی یا عمودی برای پلی پروپیلن (PP)؟
پلی پروپیلن از خانواده هایی است که تنوع گرید و شاخص جریان مذاب در آن اهمیت زیادی دارد.
بعضی گریدهای PP جریان پذیری پایین تری دارند و بعضی دیگر برای کاربردهایی مانند تزریق یا تولید الیاف با جریان پذیری بالاتر طراحی شده اند.
در گریدهایی که استحکام مذاب مناسب است، سیستم واتررینگ با طراحی متناسب می تواند عملکرد خوبی داشته باشد.
اما برای برخی PPهای دارای MFI بالا، موضوع فقط خروج مذاب از دای نیست.
باید بررسی شود که گرانول پس از برش چگونه شکل می گیرد، چه زمانی به آب می رسد و آیا قبل از تثبیت شکل خود به سطوح یا ذرات دیگر می چسبد یا خیر.
آیا واتررینگ عمودی برای PP با MFI بالا مناسب تر است؟
در بعضی طراحی ها، آرایش عمودی می تواند یکی از گزینه های قابل بررسی برای این شرایط باشد.
اما تصمیم نهایی نیازمند شناخت گرید و ارزیابی رفتار واقعی مذاب است.
برای مثال، اگر مشکل اصلی دستگاه، توزیع نامناسب دما یا نوسان فشار مذاب باشد، تغییر جهت محور کاتر به تنهایی پاسخ مناسبی نخواهد بود.
در چنین پروژه هایی بهتر است طراحی دای، مسیر انتقال و شرایط خنک کاری پیش از انتخاب دستگاه بررسی شوند.
نقش طراحی کاتر و تیغه در عملکرد دو سیستم
در هر دو آرایش، کیفیت برش به طراحی و وضعیت مجموعه تیغه وابسته است.
یکی از پارامترهای مهم، تعداد تیغه های نصب شده روی روتور است.
با افزایش تعداد تیغه ها و ثابت ماندن سرعت دوران، تعداد عبور تیغه از مقابل هر سوراخ در واحد زمان افزایش پیدا می کند.
اگر خروجی هر سوراخ ثابت بماند، این تغییر می تواند جرم متوسط گرانول را کاهش دهد.
اما انتخاب تعداد تیغه فقط براساس اندازه موردنظر انجام نمی شود.
جنس ماده، سایش، نحوه تماس تیغه با دای، بالانس روتور و توان موتور نیز باید بررسی شوند.
در پلیمرهای حاوی فیلرهای معدنی، وضعیت سایش می تواند اهمیت بیشتری داشته باشد.
همچنین در زمان سرویس، رعایت روش صحیح تنظیم تیغه ضروری است.
فشار تماس بیش از حد می تواند موجب سایش شدید سطح دای و تیغه شود و تماس ناکافی نیز ممکن است باعث برش نامطلوب گردد.
مقدار تنظیم باید مطابق طراحی مکانیکی و دستورالعمل سازنده تعیین شود.
تفاوت تعمیرات و نگهداری واتررینگ افقی و عمودی
در انتخاب تجهیزات صنعتی، دسترسی به قطعات برای سرویس به اندازه مشخصات ظرفیت اهمیت دارد.
در واتررینگ افقی، اگر مجموعه کاتر قابلیت عقب رفتن از دای را داشته باشد، ممکن است دسترسی به سطح برش ساده تر شود.
اما برای این کار باید فضای آزاد کافی در امتداد محور دستگاه وجود داشته باشد.
در واتررینگ عمودی نیز نحوه باز شدن محفظه و موقعیت موتور اهمیت زیادی دارد.
اگر مجموعه تیغه در ارتفاع قرار داشته باشد، ممکن است برای تعمیرات به سکوی دسترسی یا تجهیزات جابه جایی نیاز باشد.
نکات مشترک نگهداری
در هر دو سیستم لازم است موارد زیر به صورت دوره ای بررسی شوند:
- سلامت تیغه و سطح دای
- هم محوری و بالانس مجموعه دوار
- وضعیت یاتاقان ها و آب بندی ها
- لرزش و صدای غیرعادی موتور
- عملکرد پمپ و مدار گردش آب
- دمای آب و شرایط خنک کاری
- وضعیت مسیر تخلیه گرانول
- سلامت تجهیزات ایمنی و حفاظ ها
در زمان تعمیرات، مجموعه باید مطابق دستورالعمل ایمنی از منابع انرژی جدا شده و وضعیت دما، فشار و حرکت قطعات کنترل شود.
عیب یابی واتررینگ افقی و عمودی
در عمل، بسیاری از مشکلاتی که به نوع آرایش دستگاه نسبت داده می شوند، ناشی از تنظیمات فرآیند یا طراحی نامناسب تجهیزات هستند.
| مشکل مشاهده شده | علت های قابل بررسی | اقدام فنی پیشنهادی |
|---|---|---|
| گرانول دنباله دار | وضعیت تیغه، دمای مذاب، رفتار برش | بررسی تیغه، دای و تنظیمات فرآیند |
| کلوخه شدن | خنک کاری ناکافی، چسبندگی ماده | بررسی دمای آب و مسیر انتقال |
| اختلاف اندازه گرانول | نوسان فشار، خروجی نامساوی سوراخ ها | کنترل دای، فشار مذاب و سرعت کاتر |
| تجمع ماده روی دای | شرایط حرارتی یا برش نامناسب | بررسی توزیع دما و وضعیت تیغه |
| گرفتگی بعضی سوراخ ها | آلودگی، افت دما یا توزیع نامناسب | بررسی فیلتراسیون و گرمایش |
| رطوبت بالای محصول | آبگیری ناکافی | بررسی سرند و سانتریفیوژ |
| لرزش مجموعه کاتر | بالانس، یاتاقان یا هم محوری | توقف ایمن و بررسی مکانیکی |
| توقف انتقال گرانول | مشکل جریان آب یا گرفتگی مسیر | بررسی پمپ و مسیر خروج |
در خطوط بازیافت، کیفیت فیلتراسیون مذاب نیز نباید نادیده گرفته شود.
ورود ناخالصی های جامد به دای ممکن است بعضی سوراخ ها را مسدود کند و توزیع ماده را تغییر دهد.
برای آشنایی با تجهیزات فیلتراسیون می توانید صفحه اسکرین چنجر ماشین سازی متین را بررسی کنید.
راهنمای انتخاب واتررینگ افقی و عمودی براساس شرایط تولید
برای انتخاب صحیح، بهتر است ابتدا شرایط واقعی پروژه مشخص شود و سپس مناسب ترین آرایش دستگاه بررسی گردد.
شرایط اول: پلی اتیلن با استحکام مذاب مناسب
اگر ماده موردنظر از گریدهای پلی اتیلن با رفتار مذاب پایدار باشد، هر دو آرایش می توانند قابل بررسی باشند.
در این حالت، طراحی دای، ظرفیت، دسترسی تعمیراتی و هزینه کل سیستم می توانند معیارهای اصلی مقایسه باشند.
اگر دستگاه افقی با مسیر کوتاه مذاب و تجهیزات مناسب تمام الزامات تولید را تامین کند، لزومی ندارد صرفا به دلیل جدیدتر بودن یک آرایش خاص، گزینه دیگر انتخاب شود.
شرایط دوم: پلی پروپیلن با جریان پذیری بالاتر
اگر قرار باشد PP با MFI نسبتا بالا فرآوری شود، لازم است رفتار مذاب هنگام خروج از دای بررسی شود.
در این شرایط، یک طراحی عمودی مناسب ممکن است مزیت داشته باشد، اما باید عملکرد واقعی آن با مشخصات گرید و ظرفیت هدف ارزیابی شود.
بهتر است در صورت امکان، آزمون تولید با ماده واقعی انجام شود و فقط به ظرفیت اعلام شده در کاتالوگ اکتفا نشود.
شرایط سوم: خط با ظرفیت نزدیک یک تن بر ساعت
در این محدوده، هر دو آرایش می توانند از نظر فنی مطرح باشند.
اما باید ظرفیت کل تجهیزات جلوخطی بررسی شود.
اگر طراحی کاتر توانایی تولید یک تن گرانول در ساعت را داشته باشد، ولی سیستم خنک کاری و آبگیری ظرفیت کافی نداشته باشد، خروجی پایدار کل خط محدود خواهد شد.
بنابراین ارزیابی ظرفیت باید شامل دای، کاتر، پمپ، سرند، سانتریفیوژ و تجهیزات انتقال باشد.
شرایط چهارم: ماده حساس به دما
اگر پلیمر نسبت به افزایش زمان ماند یا دمای فرآیند حساس باشد، طراحی مسیر مذاب اهمیت بیشتری پیدا می کند.
در چنین شرایطی، کوتاه بودن مسیر و نبود نقاط مرده می تواند مزیت محسوب شود.
اما انتخاب افقی یا عمودی باید براساس نقشه واقعی هد و نتایج بررسی افت فشار و توزیع حرارت انجام شود.
شرایط پنجم: محدودیت فضای کارخانه
اگر در امتداد خط اکسترودر فضای کافی وجود نداشته باشد، یک طراحی عمودی فشرده ممکن است مناسب تر باشد.
در مقابل، اگر ارتفاع سالن محدود باشد ولی فضای افقی مناسبی وجود داشته باشد، یک طراحی افقی می تواند گزینه قابل بررسی باشد.
در هر دو حالت باید فضای لازم برای باز شدن محفظه، سرویس کاتر و جابه جایی قطعات نیز در نظر گرفته شود.
هنگام سفارش واتررینگ چه اطلاعاتی باید در اختیار سازنده قرار گیرد؟
برای انتخاب مناسب، اطلاعات زیر باید پیش از طراحی یا سفارش دستگاه مشخص باشند:
| اطلاعات | کاربرد در طراحی |
|---|---|
| نوع دقیق پلیمر | تعیین سازگاری فرآیند |
| گرید و MFI با شرایط آزمون | ارزیابی اولیه رفتار مذاب |
| ظرفیت تولید مورد انتظار | تعیین ابعاد دای و کاتر |
| دمای فرآوری | بررسی طراحی حرارتی |
| درصد فیلر و افزودنی | بررسی سایش و رفتار ماده |
| اندازه گرانول مطلوب | تعیین مشخصات برش |
| کیفیت آب و ظرفیت سرمایش | طراحی مدار خنک کاری |
| شرایط فضای نصب | انتخاب آرایش تجهیزات |
| ساعات کارکرد خط | بررسی دوام و نگهداری |
| الزامات کیفیت محصول | تعیین آزمون های پذیرش |
در پروژه های دارای ماده خاص، آزمون عملی با نمونه واقعی می تواند اطلاعات ارزشمندی درباره کیفیت برش و پایداری تولید فراهم کند.
قیمت واتررینگ افقی و عمودی چه تفاوتی دارد؟
نمی توان بدون مشخص بودن ظرفیت و تجهیزات، یکی از دو سیستم را ارزان تر معرفی کرد.
قیمت نهایی به طراحی هد، ابعاد دای، موتور کاتر، جنس قطعات، مدار آب، تجهیزات آبگیری، تابلو کنترل و امکانات سرویس بستگی دارد.
برای مثال، ممکن است یک واتررینگ افقی دارای سیستم عقب کشنده اتوماتیک، کنترل دقیق تیغه و تجهیزات جانبی کامل، هزینه بیشتری نسبت به یک مدل عمودی ساده داشته باشد.
از طرف دیگر، یک واتررینگ عمودی با هد پیچیده تر و تجهیزات کنترل حرارتی پیشرفته نیز می تواند هزینه ساخت بیشتری داشته باشد.
در مقایسه اقتصادی بهتر است مشخصات دو پیشنهاد کاملا یکسان باشند.
ظرفیت، نوع ماده، تجهیزات پایین دست، لوازم جانبی، قطعات یدکی و خدمات راه اندازی باید به صورت شفاف در پیشنهاد فنی مشخص شوند.
برای آشنایی با تجهیزات تولید گرانول می توانید صفحه دستگاه تولید گرانول و برای بررسی ساختار پیشنهادهای فروش، صفحه سیستم قیمت دهی ماشین سازی متین را مشاهده کنید.
سوالات متداول درباره واتررینگ افقی و عمودی
تفاوت اصلی واتررینگ افقی و عمودی چیست؟
در آرایش های رایج، تفاوت اصلی به جهت محور کاتر، مسیر انتقال مذاب و چیدمان مکانیکی دستگاه مربوط است. با این حال، نحوه نام گذاری ممکن است میان سازندگان متفاوت باشد و باید نقشه واقعی تجهیزات بررسی شود.
آیا واتررینگ عمودی برای MFI بالا مناسب تر است؟
در بعضی طراحی ها ممکن است مناسب تر باشد، اما این موضوع قانون عمومی نیست. نوع پلیمر، استحکام مذاب، چسبندگی، طراحی دای و شرایط خنک کاری نقش تعیین کننده دارند.
آیا واتررینگ افقی فقط برای PE مناسب است؟
خیر. واتررینگ افقی می تواند برای طیف مختلفی از ترموپلاستیک ها طراحی شود. سازگاری واقعی با هر ماده به مشخصات گرید و طراحی دستگاه بستگی دارد.
آیا واتررینگ عمودی ظرفیت بیشتری دارد؟
لزوما خیر. ظرفیت به طراحی کل مجموعه شامل دای، کاتر، سیستم آب و تجهیزات آبگیری وابسته است و با جهت محور کاتر به تنهایی مشخص نمی شود.
واتررینگ افقی نگهداری ساده تری دارد یا عمودی؟
این موضوع به مکانیزم دسترسی، محل نصب موتور، باز شدن محفظه و امکان سرویس قطعات بستگی دارد. هیچ کدام به صورت عمومی ساده تر نیستند.
آیا می توان واتررینگ افقی را به عمودی تبدیل کرد؟
چنین تغییری معمولا فقط با جابه جایی موتور یا تغییر موقعیت کاتر انجام نمی شود. هد، مسیر مذاب، دای، شفت، یاتاقان بندی، مدار آب و شاسی ممکن است به طراحی مجدد نیاز داشته باشند. امکان تبدیل باید برای همان دستگاه به صورت مهندسی بررسی شود.
آیا واتررینگ عمودی گرانول گردتری تولید می کند؟
نه لزوما. شکل گرانول به طراحی دای، سرعت و کیفیت برش، رفتار مذاب و سرعت خنک کاری بستگی دارد. عمودی بودن محور به تنهایی تضمین کننده شکل بهتر نیست.
آیا واتررینگ با MFI بالاتر از ۱۵ کار می کند؟
در بعضی گریدها و طراحی های مناسب امکان پذیر است. عدد ۱۵ مرز قطعی فناوری نیست و باید ماده و شرایط فرآیند بررسی شوند.
جمع بندی: واتررینگ افقی بهتر است یا عمودی؟
انتخاب بین واتررینگ افقی و عمودی نباید فقط براساس شکل ظاهری دستگاه یا یک عدد MFI انجام شود.
در یک آرایش افقی، امکان داشتن مسیر مستقیم تر مذاب و دسترسی مناسب به مجموعه کاتر می تواند مزیت باشد. در مقابل، بعضی طراحی های عمودی با آرایش متفاوت شفت و جریان آب می توانند برای شرایط خاص ماده یا محدودیت های نصب مناسب باشند.
اما در هیچ کدام از این دو سیستم، جهت محور کاتر به تنهایی کیفیت گرانول، ظرفیت تولید یا دامنه مواد قابل فرآوری را تعیین نمی کند.
آنچه اهمیت دارد، هماهنگی میان نوع پلیمر، رفتار مذاب، طراحی هد و دای، مکانیزم برش، خنک کاری و تجهیزات پایین دست است.
برای یک خط پلی اتیلن با مذاب پایدار، ممکن است واتررینگ افقی انتخاب مناسبی باشد. برای ماده ای با رفتار دشوارتر، ممکن است یک طراحی عمودی بهینه عملکرد بهتری داشته باشد. اما نتیجه نهایی فقط زمانی قابل اعتماد است که مشخصات واقعی دستگاه و شرایط ماده بررسی شوند.
بهترین واتررینگ دستگاهی نیست که صرفا افقی یا عمودی باشد؛ بهترین انتخاب سیستمی است که با ماده و ظرفیت واقعی خط هماهنگ طراحی شده باشد.
ماشین سازی متین در زمینه طراحی و ساخت دستگاه های اکسترودر و تجهیزات خطوط تولید گرانول فعالیت دارد. برای آشنایی با تجهیزات برش می توانید صفحه دستگاه کاتر واتر رینگ را مشاهده کنید.
برای بررسی فنی خط، انتخاب تجهیزات یا دریافت اطلاعات بیشتر نیز از طریق صفحه تماس با ماشین سازی متین اقدام کنید.
ماشین سازی متین | طراحی و ساخت تجهیزات اکستروژن و گرانول سازی پلیمر