
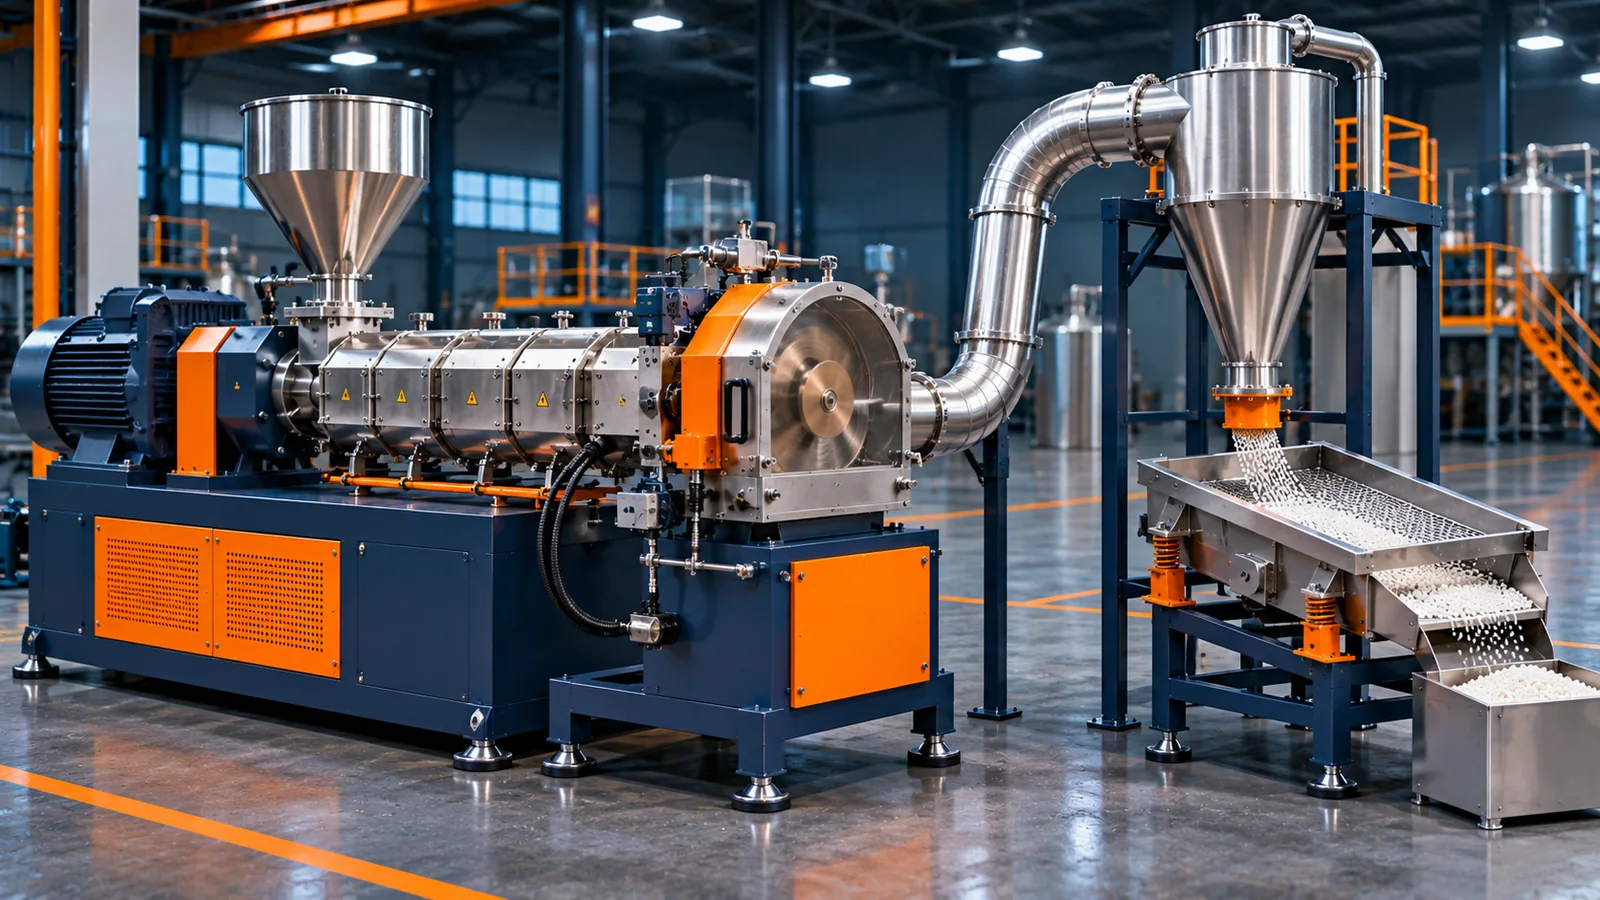
وقتی برای تولید گرانول، تماس ماده با آب دردسرساز باشد، یکی از گزینه هایی که باید بررسی شود سیستم گرانول سازی هوا خنک است. در شکل رایج دای فیس، مذاب پلیمر درست در دهانه خروجی برش می خورد و دانه های داغ با جریان هوا جابه جا و خنک می شوند. اما آیا حذف وان آب یعنی فرآیند ساده تر و کم دردسرتر خواهد بود؟ نه لزوما؛ کیفیت برش، توان خنک کاری، چسبندگی گرانول و شرایط انتقال همچنان تعیین کننده اند.
این راهنما برای مدیر تولید، خریدار خط اکستروژن و اپراتور فنی نوشته شده است؛ نه برای ارائه یک عدد ظرفیت یا ادعای سازگاری عمومی. در ادامه مشخص می کنیم کاتر هواخنک چطور کار می کند، چه اجزایی دارد، با روش رشته ای هواخنک چه تفاوتی دارد، کجا مفید است و در چه وضعیتی باید سراغ راه حل دیگری رفت.
در این مقاله می خوانید:
سیستم گرانول سازی هوا خنک چیست؟
اصطلاح Air-Cooled Die-Face Pelletizing به یک روش برش داغ در سطح دای اشاره دارد. ماده ابتدا در اکسترودر ذوب و همگن می شود؛ سپس از سوراخ های دای خارج می شود و تیغه یا مجموعه تیغه های دوار، مذاب را در همان ناحیه به قطعات کوچک تقسیم می کنند. گرانول تازه برش خورده هنوز گرم است. بنابراین باید پیش از رسیدن به بخش انباشت، به اندازه کافی گرما از دست بدهد تا دانه ها به یکدیگر نچسبند یا تغییر شکل ندهند.
در این آرایش، هوا دو نقش مرتبط اما متفاوت دارد: کمک به انتقال حرارت از گرانول و حمل دانه ها در مسیر خروج. بسته به نوع طرح، مسیر انتقال ممکن است از کانال هوایی، سیکلون، خنک کننده تکمیلی و سرند عبور کند. داشتن بلوئر به تنهایی ثابت نمی کند که خنک کاری برای یک ظرفیت مشخص کافی است؛ دمای خروجی، شکل دانه و وضعیت چسبندگی باید در شرایط واقعی سنجیده شوند.
برای آشنایی با جایگاه این فناوری در کنار دیگر جلوخطی ها، مقاله مادر انواع سیستم های گرانول سازی پلیمر را بخوانید. در این صفحه، بحث ما به جای تکرار تعریف همه روش ها، روی جزئیات و مسائل عملی هوا خنک متمرکز است.
فرآیند گرانول سازی هوا خنک چگونه انجام می شود؟
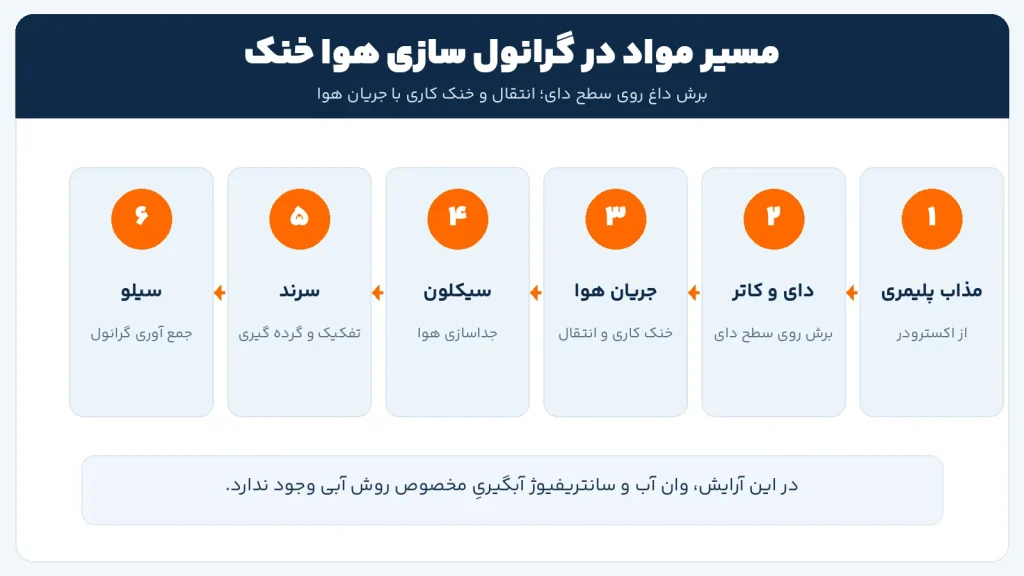
۱. تشکیل جریان یکنواخت مذاب
پیش از آنکه کاتر وارد کار شود، باید اکسترودر خروجی قابل قبولی داشته باشد. نوسان خوراک، تغییر فشار پشت دای یا تغییرات نامتناسب دما می تواند اندازه و شکل قطعات برش خورده را ناپایدار کند. در چنین وضعیتی تعویض کاتر به تنهایی مشکل اصلی را برطرف نمی کند؛ ابتدا باید شرایط بالادست بررسی شود.
۲. عبور از دای و برش در حالت داغ
مذاب از سوراخ های دای می گذرد و در تماس با مسیر حرکت تیغه ها بریده می شود. شکل و تعداد سوراخ ها، دمای دای، تنظیم تیغه، سرعت چرخش و ویژگی های رئولوژیکی ماده بر نتیجه اثر دارند. هدف، جدا شدن دانه بدون کشیده شدن بیش از حد مذاب و بدون ایجاد براده نامطلوب است.
۳. خنک کاری و انتقال پنوماتیکی
دانه ها وارد جریان هوایی می شوند که از ناحیه برش تا بخش جداسازی ادامه دارد. این مسیر باید هم انتقال پایدار ایجاد کند و هم فرصت کافی برای خروج گرما بدهد. سرعت هوای خیلی کم می تواند انتقال را مختل کند؛ در مقابل، زیاد کردن صرف دبی هوا نیز همیشه راه حل چسبندگی یا گرم ماندن گرانول نیست و ممکن است شرایط برخورد، گرده و مصرف انرژی را تغییر دهد.
۴. جداسازی هوا، تفکیک دانه و ذخیره سازی
در بسیاری از پیکربندی ها، سیکلون گرانول را از جریان هوا جدا می کند و سرند یا تجهیز طبقه بندی، بخشی از دانه های نامناسب و گرده را از محصول اصلی تفکیک می کند. خروجی نهایی پس از تایید کیفیت به مخزن یا سیلو می رود. مسیر واقعی این مراحل متناسب با فرمولاسیون و ظرفیت سفارش تعیین می شود.
اجزای مهم خط گرانول سازی هوا خنک
در زمان استعلام قیمت، بهتر است خط را به «اکسترودر و یک کاتر» خلاصه نکنیم. در بسیاری از پروژه ها، عملکرد تجهیزات بعد از برش به اندازه خود دای اهمیت دارد.
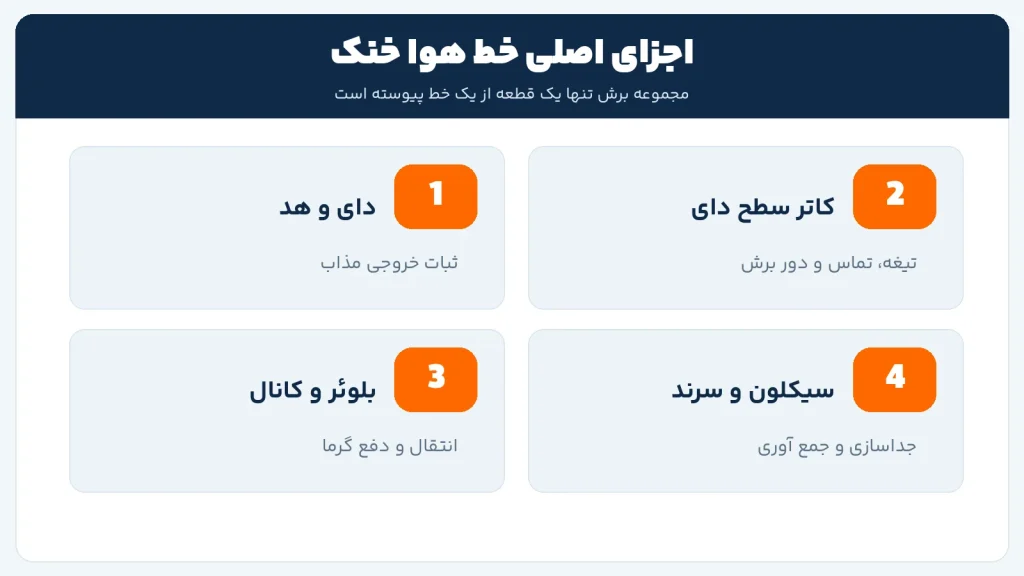
| بخش | وظیفه | موضوع مهم هنگام انتخاب |
|---|---|---|
| هد و دای خروجی | هدایت جریان مذاب و تشکیل خروجی های قابل برش | تناسب هندسه و دمای دای با ماده و نرخ تولید |
| کاتر دای فیس | برش مذاب در دهانه دای | تنظیم موقعیت تیغه، امکان تعمیر و تعویض |
| بلوئر و کانال انتقال | حمل گرانول و کمک به دفع حرارت | افت فشار، دمای هوا، مسیر و ظرفیت واقعی انتقال |
| سیکلون و سرند | جداسازی هوا و تفکیک دانه های نامطلوب | افت محصول، گرده و پایداری خروجی |
| سیلو و ابزار کنترل | دریافت محصول و پایش وضعیت خط | شرایط انباشت، دسترسی و ایمنی اپراتور |
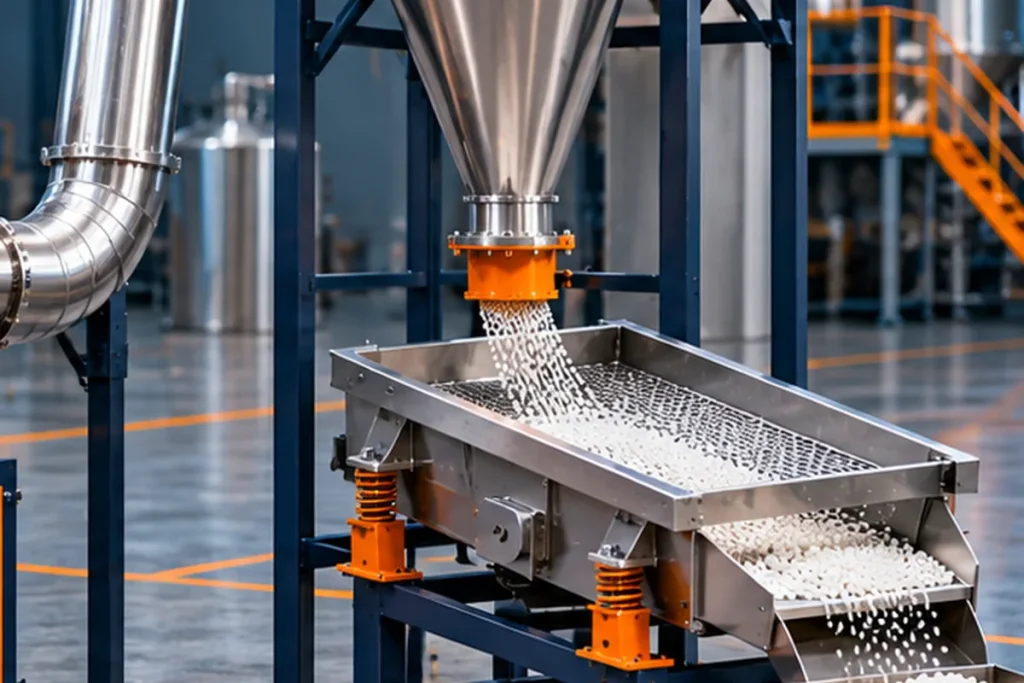
نکته اجرایی: ممکن است در یک طرح، خنک کننده تکمیلی یا سرند متفاوتی به کار رود. بنابراین فهرست بالا یک نقشه عملکردی است، نه الزام نصب همه قطعات با ابعاد یکسان در تمام پروژه ها.
تفاوت هوا خنک دای فیس با سیستم رشته ای هوا خنک
یک اشتباه رایج در مکاتبات فنی این است که همه سیستم هایی که از آب استفاده نمی کنند، «کاتر هوایی» نامیده شوند. در عمل، دست کم دو خانواده متفاوت وجود دارد.
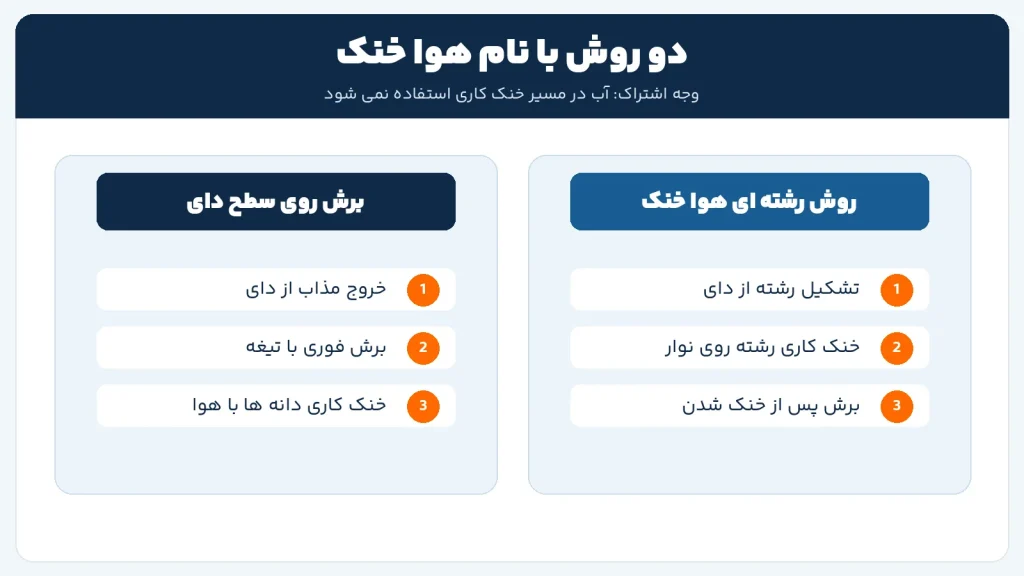
روش اول: Air-Cooled Die-Face
برش بلافاصله کنار دای انجام می شود؛ سپس دانه های گرم با هوا سرد و منتقل می شوند. شکل دانه، کیفیت تیغه و رفتار چسبندگی بعد از برش در انتخاب این روش بسیار مهم است. موضوع اصلی این مقاله همین فناوری است.
روش دوم: Air-Cooled Strand
ابتدا مذاب به شکل رشته خارج می شود؛ رشته ها روی مسیر نقاله با هوا خنک می شوند و سپس وارد دستگاه برش رشته ای می شوند. این روش با سیستم رشته ای وان آب متفاوت است و برای بعضی مواد حساس به تماس با آب قابل بررسی خواهد بود. جزئیات اجزای دستگاه برش رشته ای قبلا در مقاله آسیاب گرانول رشته ای منتشر شده و اینجا تکرار نمی شود.
پس صرف دیدن «خنک کاری با هوا» در کاتالوگ، محل برش و مسیر حرکت محصول را مشخص نمی کند. هنگام استعلام باید دقیقا بپرسیم ماده در چه مرحله ای و با چه دستگاهی بریده می شود.
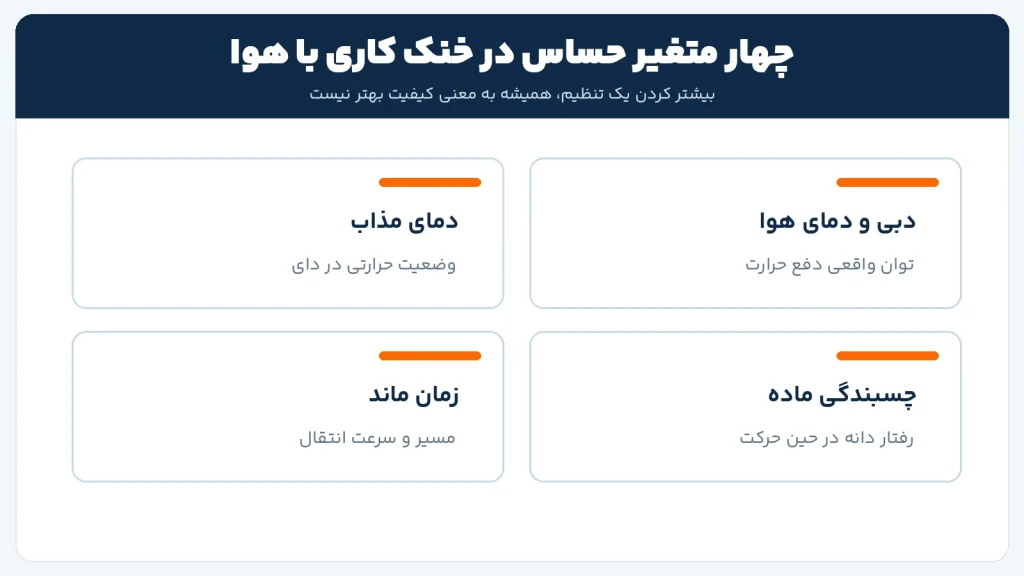
چه پارامترهایی کیفیت گرانول هوا خنک را تعیین می کنند؟
دمای مذاب و دای
اگر ماده بیش از حد گرم یا برای برش داغ نامناسب باشد، احتمال کش آمدن خروجی، ایجاد دم گرانول یا چسبندگی بعد از برش بیشتر می شود. اما کم کردن بی حساب دمای دای هم ممکن است جریان را ناپایدار کند. محدوده تنظیم باید برای گرید، افزودنی ها و وضعیت واقعی خوراک تعیین شود.
دور و وضعیت تیغه
در کیفیت برش، تعداد و شرایط تیغه ها، یکنواختی تماس با سطح دای و دور کاتر اهمیت دارد. تیغه فرسوده یا تنظیم نامناسب می تواند گرده و قطعات نامنظم تولید کند. برای تغییر دور باید نرخ خروجی مذاب نیز در نظر گرفته شود؛ تکیه به یک عدد ثابت برای همه مواد منطقی نیست.
دبی هوا و مسیر انتقال
هوا باید گرانول را بدون توقف و تجمع ناخواسته انتقال دهد. در انتخاب بلوئر، فقط قدرت نامی موتور ملاک نیست؛ افت فشار کانال، طول مسیر، جداکننده، نوع گرانول و نیاز واقعی دفع حرارت هم مهم هستند. مسیر طولانی تر همیشه بهتر نیست، چون می تواند برخورد و افت فشار را افزایش دهد.
دمای دانه هنگام خروج و انباشت
مهم این است که گرانول هنگام رسیدن به سیلو هنوز به اندازه ای گرم و چسبنده نباشد که به هم جوش بخورد. آزمایش کیفیت تنها در خروجی کاتر کافی نیست؛ گاهی مشکل چند دقیقه بعد، هنگام انبارش یا جابه جایی خودش را نشان می دهد.
هوا خنک برای چه مواد پلیمری قابل بررسی است؟
در کاربردهای صنعتی، این فناوری برای برخی فرمولاسیون های PVC، ترکیبات کابل کم دود و بدون هالوژن (HFFR)، کامپاندهای پرشده، WPC و بعضی مستربچ ها مطرح است. اینها نمونه های کاربرد هستند، نه فهرست تضمینی؛ دو گرید از یک خانواده پلیمر هم ممکن است رفتار متفاوتی در دای و در مسیر خنک کاری نشان دهند.
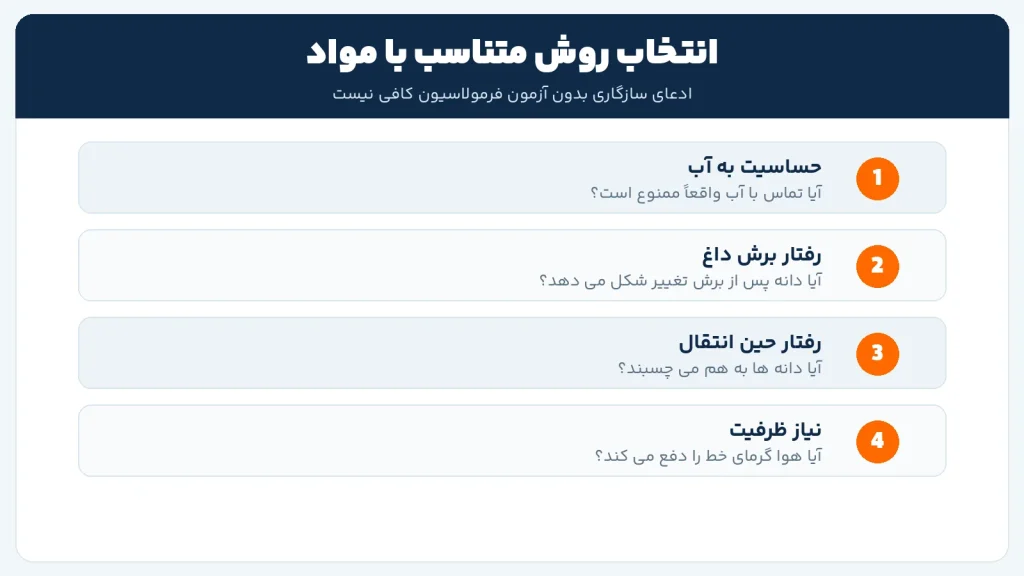
برای انتخاب، چهار سوال از نام ماده مهم تر است: آیا تماس با آب ممنوع است یا فقط رطوبت نهایی باید کم باشد؟ ماده در حالت داغ تمیز بریده می شود؟ دانه ها در مسیر هوا به هم می چسبند؟ و آیا خط در ظرفیت مورد انتظار می تواند گرمای کافی را دفع کند؟
حساسیت به آب را با «میزان رطوبت قابل قبول در گرانول نهایی» یکی ندانیم. حذف تماس با آب خنک کاری، رطوبت اولیه مواد، جذب رطوبت محیط یا نیاز به کنترل رطوبت در بسته بندی را حذف نمی کند. برای بررسی رفتار مذاب، مقاله تاثیر MFI بر انتخاب سیستم گرانول سازی هم مفید است؛ با این توضیح که MFI به تنهایی تصمیم نهایی را تعیین نمی کند.
مزایا و محدودیت های سیستم گرانول سازی هوا خنک
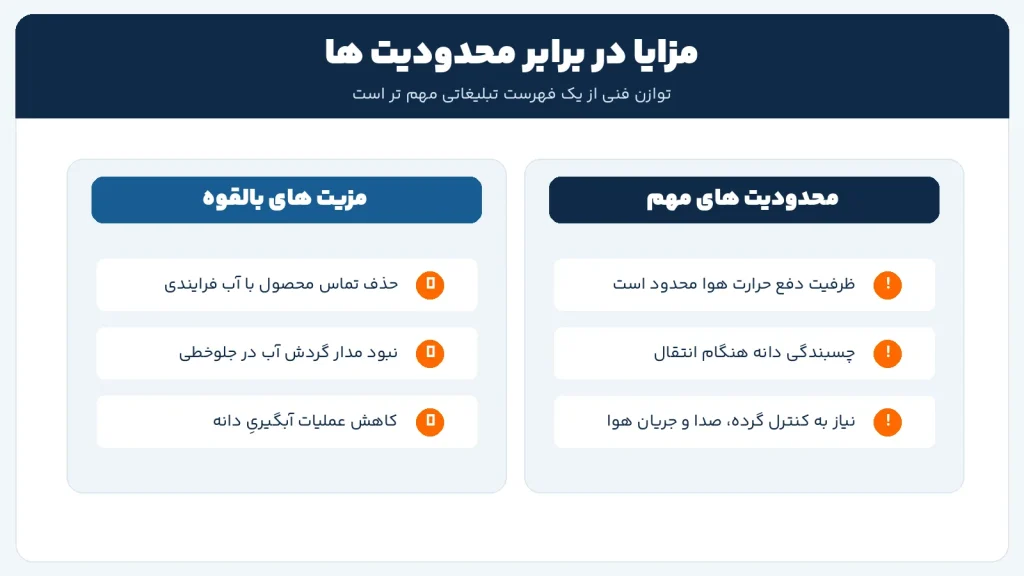
مزیت روشن این آرایش، حذف تماس دانه با آب فرایندی در بخش جلوخطی است. با این تغییر، در مقایسه با طرح های مبتنی بر گردش آب، بعضی تجهیزات مرتبط با انتقال و آبگیری حذف یا متفاوت می شوند. این موضوع برای مواد نامناسب جهت تماس با آب اهمیت دارد.
در مقابل، هوا از نظر انتقال حرارت رفتاری متفاوت از آب دارد. اگر ماده در دمای بالا چسبنده بماند یا نرخ تولید با ظرفیت خنک کاری هماهنگ نباشد، ممکن است در کانال، سیکلون یا سیلو دانه های به هم چسبیده تشکیل شوند. از سوی دیگر، مسیر پنوماتیکی نیازمند بررسی گرده، صدا، مصرف انرژی و تمیزکاری است.
پس نمی توان گفت هوا خنک همیشه ارزان تر، کم مصرف تر یا پرظرفیت تر از واتررینگ است. ارزیابی هزینه باید تجهیز واقعی، کیفیت گرانول، ضایعات راه اندازی، نگهداری و نیازهای جانبی هر پروژه را در نظر بگیرد. جزئیات تصمیم ظرفیت را در مقاله انتخاب سیستم گرانول سازی براساس ظرفیت تولید توضیح داده ایم.
تفاوت هوا خنک، واتررینگ و آندرواتر در یک نگاه
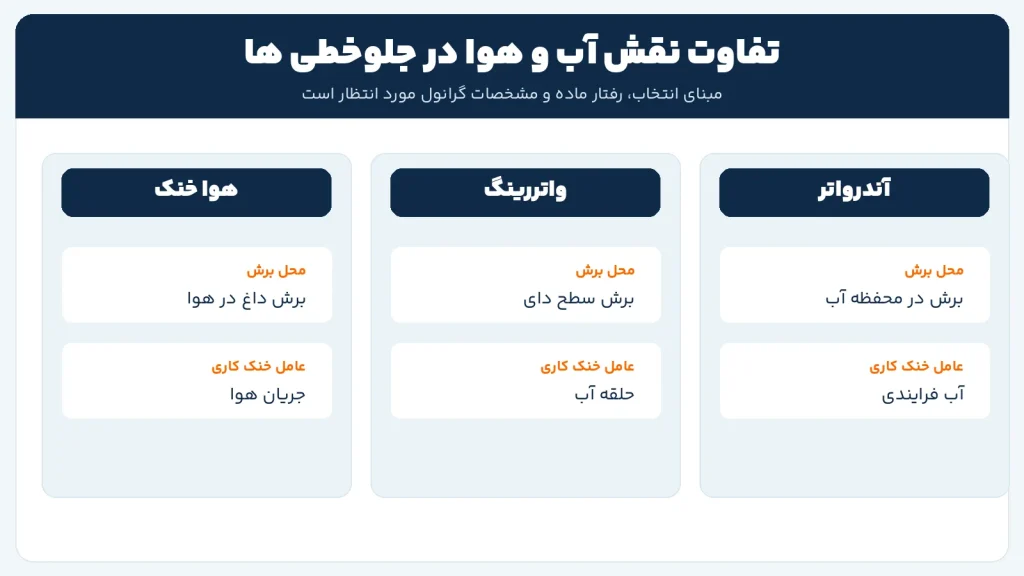
| معیار | هوا خنک دای فیس | واتررینگ | آندرواتر |
|---|---|---|---|
| محیط برش | در کنار دای و در هوا | برش نزدیک دای؛ انتقال به حلقه آب | در محفظه پر از آب |
| عامل غالب خنک کاری | جریان هوا | آب رینگ | آب فرایندی |
| تماس گرانول با آب | در این آرایش وجود ندارد | بله | بله |
| موضوع حساس | چسبندگی و توان خنک کاری هوا | انتقال از دای به آب و کیفیت برش | تعادل حرارتی دای و انجماد در سوراخ ها |
شرح مفصل واتررینگ در صفحه سیستم گرانول سازی واتررینگ چیست؟ وجود دارد. این جدول فقط برای روشن شدن تفاوت بنیادی روش هاست، نه صدور نسخه برای انتخاب دستگاه بر اساس یک معیار.
عیب یابی خط گرانول سازی هوا خنک
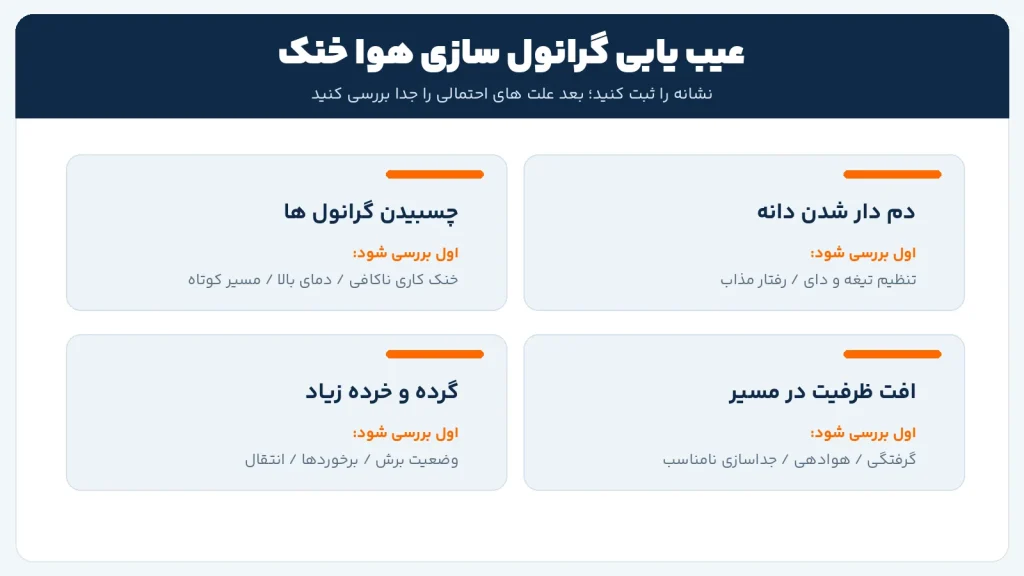
در عیب یابی صنعتی بهتر است اول نشانه قابل مشاهده ثبت شود. مثلا «چسبیدن دانه ها در سیکلون» دقیق تر از این جمله است که «بلوئر ضعیف است». چون علت می تواند از دمای مذاب، تنظیم کاتر، طراحی مسیر یا ظرفیت واقعی انتقال باشد.
| نشانه | علت های احتمالی | کنترل پیشنهادی |
|---|---|---|
| چسبیدن یا کلوخه شدن دانه | دمای زیاد محصول، خنک کاری ناکافی یا تجمع در مسیر | نمونه گیری در چند نقطه و بررسی دمای خروجی و زمان انتقال |
| گرانول دم دار یا نامنظم | رفتار مذاب، شرایط دای، وضعیت یا دور تیغه | کنترل کیفیت برش در خروجی دای و تطبیق با نرخ تولید |
| گرده و ذرات ریز بیش از حد | کیفیت برش، برخوردهای مسیر یا تنظیم سرند | مقایسه نمونه قبل و بعد از انتقال و بازدید تیغه |
| گرفتگی مسیر انتقال | جریان هوای ناکافی، چسبندگی یا طراحی نامناسب کانال | بازرسی مسیر، افت فشار و نقاط تجمع |
| نوسان اندازه دانه | بی ثباتی مذاب یا هماهنگ نبودن نرخ خروجی و کاتر | ثبت فشار و نرخ خروجی و تغییرات دور کاتر |
تغییر تنظیمات باید با رعایت دستورالعمل سازنده و اصول ایمنی انجام شود. دستکاری محافظ کاتر، بلوئر یا مسیر داغ در حال کار، راهکار عیب یابی نیست.
پیش از استعلام خط گرانول سازی هوا خنک چه اطلاعاتی آماده کنیم؟
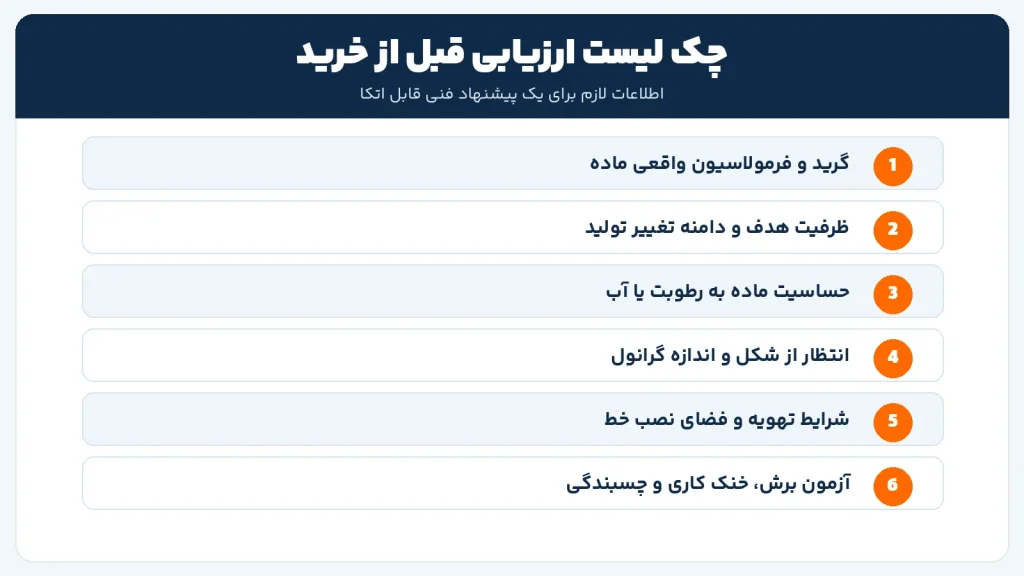
با بیان عبارتی مثل «برای PVC دستگاه هوا خنک می خواهم» هنوز اطلاعات کافی برای انتخاب نداریم. لازم است نوع خوراک (پودر، پرک، گرانول یا کامپاند)، گرید و افزودنی ها، مقدار تولید هدف، مشخصات ظاهری و ابعادی گرانول و محدودیت تماس با آب روشن شود.
در کنار اینها، دمای محیط کارخانه، محدودیت فضا، الزامات جمع آوری گرده، امکان اتصال به اکسترودر موجود و نیازهای شستشو و تعویض فرمولاسیون هم روی انتخاب اثر دارند. در پروژه های حساس، نمونه گیری و آزمون عملی با ماده واقعی از هر ادعای کلی درباره ظرفیت مفیدتر است.
برای بررسی مسیر مناسب تولید گرانول در کارخانه خودتان
نوع پلیمر، فرمولاسیون تقریبی، ظرفیت مورد نیاز و مشکل فعلی خط را برای تیم فنی مشخص کنید. می توانید از صفحه دستگاه اکسترودر و صفحه دستگاه تولید گرانول مسیرهای مرتبط را ببینید و درباره امکان اجرای آرایش مناسب استعلام بگیرید؛ این مقاله به معنای تایید ساخت یا موجودی یک مدل مشخص هوا خنک توسط شرکت نیست.
سوالات متداول درباره سیستم هوا خنک
آیا هوا خنک یعنی گرانول خروجی به خشک کن نیاز ندارد؟
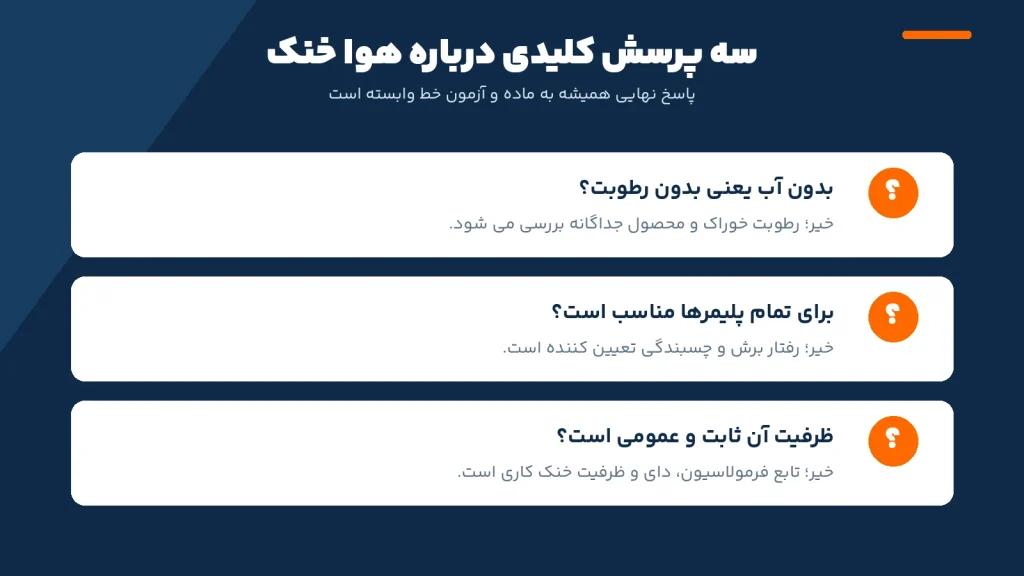
در این روش آب خنک کاری وارد مسیر گرانول نمی شود و معمولا بخش آبگیری مرتبط با سیستم آبی مطرح نیست؛ اما رطوبت خود ماده اولیه یا نیاز محصول به خشک کردن پیش از فرآوری و بسته بندی مسئله جداگانه ای است.
آیا کاتر هواخنک برای همه گریدهای PVC و مستربچ مناسب است؟
خیر. نمونه هایی از کاربرد این فناوری برای برخی ترکیبات PVC، مستربچ و مواد پرشده وجود دارد، ولی تایید باید بر اساس فرمولاسیون واقعی، دمای فرآیند، رفتار برش و آزمون چسبندگی انجام شود.
آیا می توان با زیاد کردن سرعت بلوئر ظرفیت خط را بالا برد؟
نه به صورت نامحدود. سرعت هوا فقط یکی از متغیرهاست. در کنار آن باید توان خنک کاری، افت فشار، پایداری دای، محدودیت کاتر و کیفیت محصول بررسی شود.
تفاوت اصلی هوا خنک با واتررینگ چیست؟
هر دو می توانند برش را نزدیک سطح دای انجام دهند، اما در هوا خنک، دانه با جریان هوا خنک و منتقل می شود؛ در واتررینگ، آب در خنک کاری و انتقال نقش اصلی دارد.
جمع بندی: چه زمانی هوا خنک انتخاب قابل دفاعی است؟
گرانول سازی هوا خنک زمانی ارزش بررسی جدی دارد که فرمولاسیون با تماس با آب سازگار نباشد یا آرایش بدون آب مزیت فرآیندی مشخصی ایجاد کند، و در عین حال بتوان دانه را در حالت داغ به خوبی برش داد و در مسیر هوا بدون چسبندگی و افت کیفیت خنک کرد. اگر هر یک از این شرط ها برقرار نباشد، فقط عوض کردن نوع کاتر مشکل را حل نمی کند.
برای تصمیم نهایی، مشخصات واقعی ماده و آزمایش خط را در کنار قیمت و ظرفیت ببینید. راه درست این نیست که از ابتدا یک فناوری را بهترین بدانیم؛ راه درست این است که محدودیت های ماده، کیفیت مورد انتظار و شرایط کارخانه را به زبان قابل اندازه گیری تعریف کنیم.
مبنای فنی و مطالعه تکمیلی:
- SIKOPLAST — Dry-Cut Pelletizing (جریان برش، انتقال هوایی و جداسازی)
- USEON — Air Cooling Die Face Pelletizing (کاربردها و آرایش تجهیزات)
- Coperion — Eccentric Pelletizer EGR (برش و انتقال مواد حساس)
- MAAG — EBG 200 (نمونه فناوری رشته ای با خنک کاری هوا)
این منابع برای توضیح اصول فناوری استفاده شده اند. هیچ یک به عنوان مشخصات فنی، ظرفیت تضمینی یا تایید تولید مدل مشخصی در متین ماشینری نقل نشده است.