
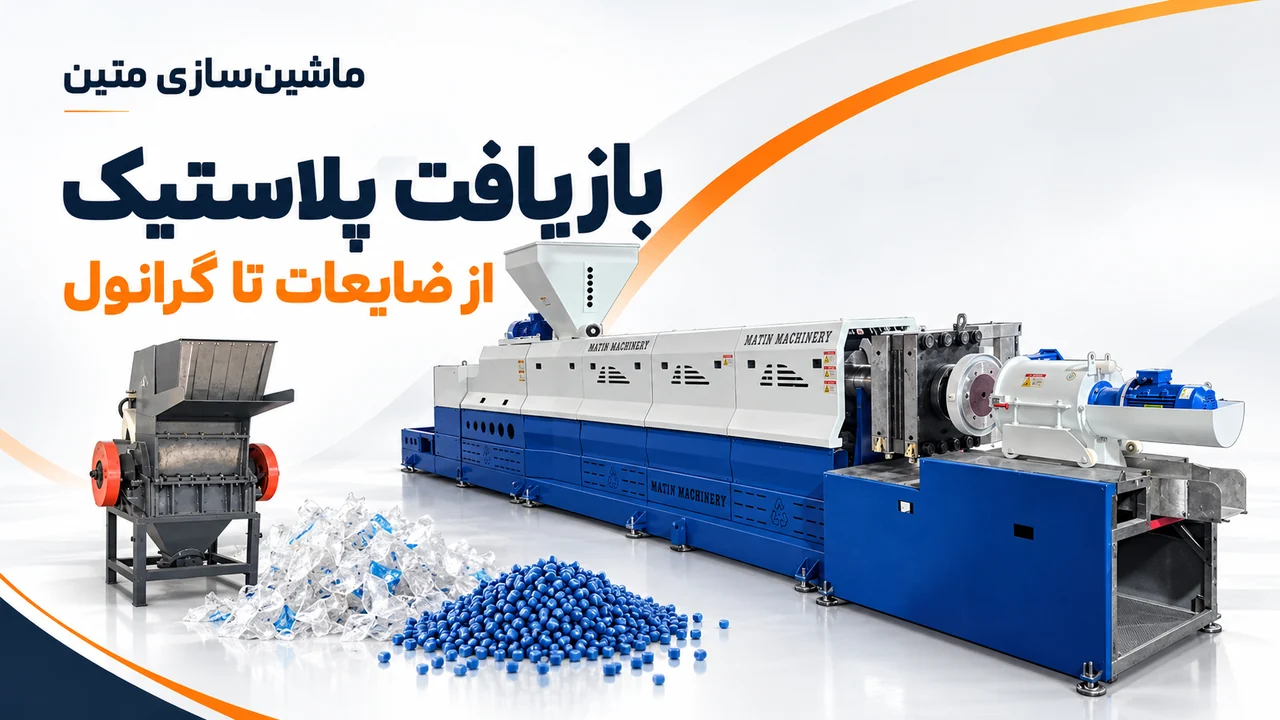
مراحل بازیافت ضایعات پلاستیک چیست و چه خروجیهایی دارد؟
در بازیافت مکانیکی، پلاستیک با عملیات فیزیکی مانند تفکیک، خردایش، شستشو و در صورت نیاز ذوب مجدد آماده مصرف میشود. تمرکز این مقاله بر همین مسیر صنعتی است. بازیافت شیمیایی و فرآوری لاستیکها یا مواد شبکهایشده، فناوری و الزامات متفاوتی دارند و نباید با خط متداول بازیافت ترموپلاستیکها یکسان در نظر گرفته شوند.
خروجی خط لزوماً گرانول نیست. یک واحد ممکن است پرک PET شستهشده بفروشد، واحد دیگر ضایعات تمیز تزریق را آسیاب کند و مجموعهای دیگر فیلمهای سبک را پس از شستشو و متراکمسازی به گرانول تبدیل کند. تعیین محصول نهایی پیش از خرید دستگاه، از اضافهشدن مراحل غیرضروری جلوگیری میکند.
- پرک یا مواد آسیابی: قطعات خردشدهای که کیفیت آنها به جنس، اندازه، خلوص و تمیزی وابسته است.
- پوشال: اصطلاح رایج برای خروجی خردایش فیلمها و بعضی مواد رشتهای و بافتهشده.
- آگلومره یا مواد کندرشده: مواد سبک که برای حمل، انبارش یا خوراکدهی بهتر متراکم شدهاند.
- گرانول بازیافتی: دانههای پلیمری حاصل از فرآوری مذاب و برش که برای کاربرد مشخص کنترل کیفیت میشوند.
شناخت مواد ورودی؛ اولین تصمیم در طراحی خط بازیافت
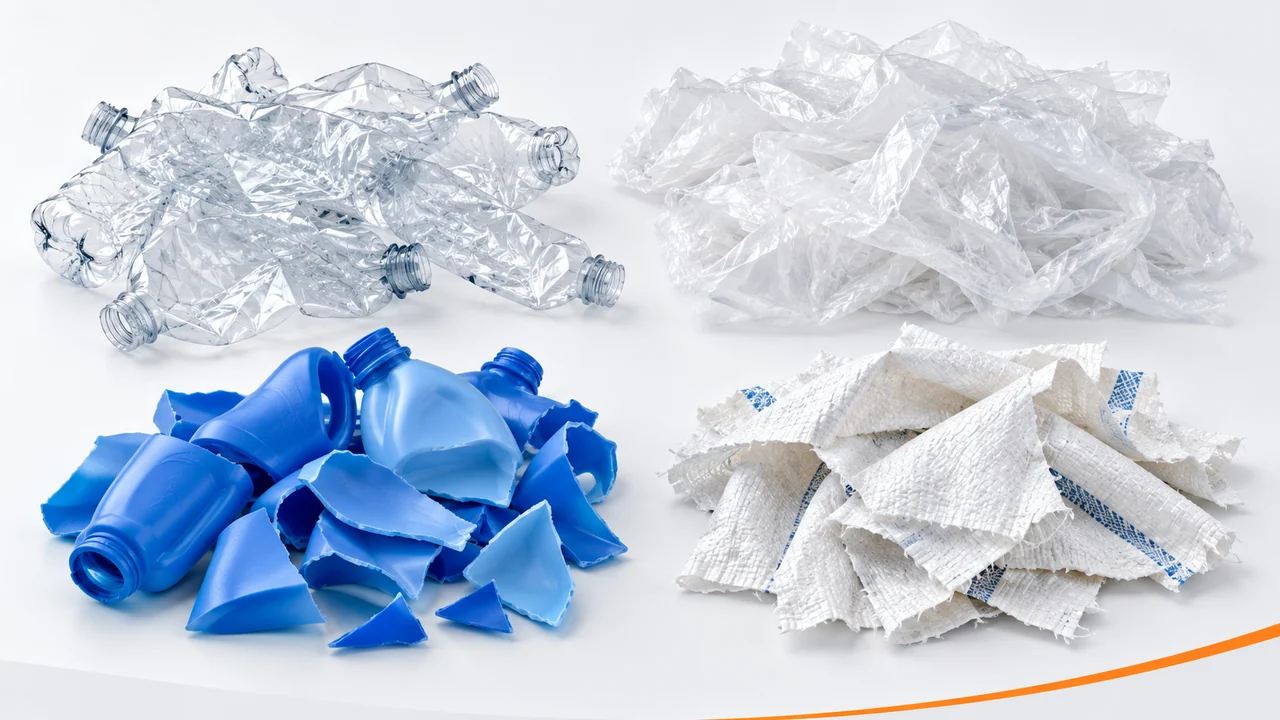
پسماند پس از مصرف با ضایعات کارخانهای چه تفاوتی دارد؟
پسماند پس از مصرف از محصولاتی تشکیل میشود که دوره استفاده آنها پایان یافته است؛ مانند بطری نوشیدنی، کیسه خرید و ظرف شوینده. این مواد ممکن است همراه با غذا، خاک، چربی، چسب و پلیمرهای دیگر جمعآوری شوند. در مقابل، ضایعات پیش از مصرف یا کارخانهای شامل راهگاه تزریق، لبهبری فیلم، قطعه معیوب و پرت تولید است و در صورت جمعآوری صحیح، خوراک یکنواختتری فراهم میکند.
در زبان بازار، «ضایعات» برای هر دو گروه استفاده میشود؛ بنابراین این دو واژه مرز فنی یا تجاری کاملاً ثابتی ندارند. برای طراحی خط باید منبع، ترکیب و وضعیت واقعی بار ثبت شود. ارزش اقتصادی یک قطعه نیز بهتنهایی مشخص نمیکند که تمیز است یا به شستشو نیاز دارد.
تفکیک بر اساس جنس، رنگ و سابقه مصرف
تفکیک مناسب، کیفیت محصول را پیش از ورود به دستگاه شکل میدهد. مخلوطکردن پلیمرهای ناسازگار میتواند فرآوری را ناپایدار کند و خواص محصول را تغییر دهد. بهتر است بار بر اساس نوع پلیمر، گرید در صورت شناسایی، رنگ، میزان آلودگی و کاربرد قبلی دستهبندی شود. برای مثال، گونی PP حامل پودر معدنی با راهگاه تمیز تزریق PP به تجهیزات آمادهسازی یکسانی نیاز ندارد.
علائم شناسایی روی قطعات، اطلاعات تأمینکننده و آزمون نمونه به تصمیمگیری کمک میکنند، اما ظاهر قطعه همیشه برای تشخیص جنس کافی نیست. در بارهای مشکوک یا باارزش، آزمونهایی مانند FTIR یا DSC میتوانند شناسایی پلیمر را دقیقتر کنند. سوابق تأمینکننده و نتایج کنترل هر محموله نیز باید نگهداری شود.
نکته اصطلاحی: در بازار ایران «نایلون» غالباً به فیلم پلیاتیلنی گفته میشود؛ در نامگذاری فنی، Nylon نام خانواده پلیآمیدها است. هنگام سفارش دستگاه، نام دقیق پلیمر را مشخص کنید تا فیلم PE با الیاف یا قطعات PA اشتباه نشود.
مراحل بازیافت پلاستیک؛ از ضایعات تا محصول قابل فروش
مسیر زیر یک الگوی عمومی است. وجود هر مرحله باید با شرایط خوراک و مشخصات محصول نهایی توجیه شود:
- دریافت و بازرسی: بررسی جنس، آلودگی، رطوبت، اجسام خارجی و یکنواختی محموله.
- تفکیک و پیشپاکسازی: جداسازی پلیمرها، رنگها، فلزات و آلودگیهای درشت.
- خردایش: کاهش ابعاد با آسیاب، شریدر یا ترکیب آنها.
- شستشو و جداسازی: حذف آلودگی و جداسازی بخشی از مواد بر اساس ویژگیهایی مانند چگالی.
- آبگیری و خشککردن: کاهش آب آزاد و رساندن رطوبت به مقدار مناسب فرآیند بعدی.
- آمادهسازی خوراک: متراکمسازی یا تغذیه اجباری برای موادی که سبک و حجیماند.
- اکستروژن و گرانولسازی: ذوب کنترلشده، گازگیری و فیلتراسیون متناسب با ماده، سپس برش و خنککاری.
- کنترل کیفیت و بستهبندی: نمونهبرداری از محصول، ثبت مشخصات و آمادهسازی برای فروش یا مصرف.
برای ضایعات کاملاً تمیز، حذف شستشو میتواند منطقی باشد. همچنین اگر محصول هدف پرک خشک باشد، اکسترودر الزاماً بخشی از خط نیست. در بعضی فرآیندهای تولید نیز مواد آسیابیِ واجد شرایط مستقیماً مصرف میشوند و گرانولسازی مجدد ضرورت ندارد.
آسیاب یا شریدر؛ کدام دستگاه برای خردایش مناسب است؟
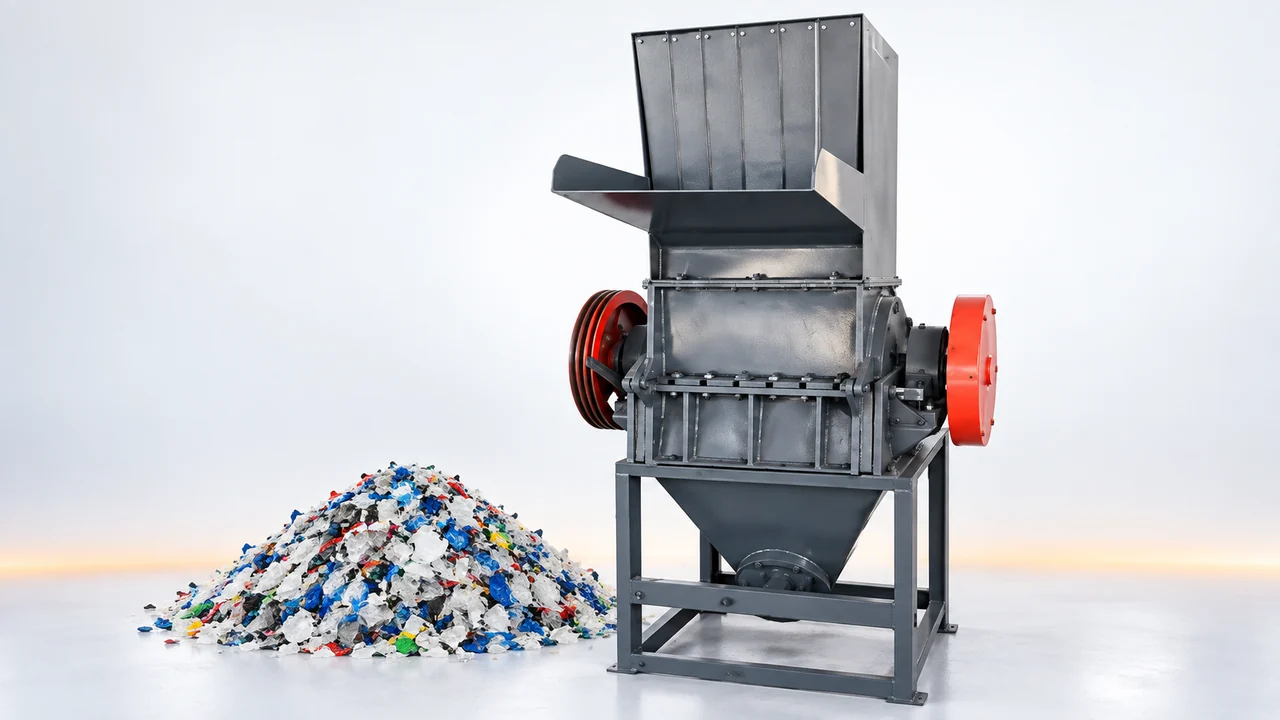
آسیاب و شریدر هر دو ابعاد ضایعات را کاهش میدهند، اما رفتار مکانیکی متفاوتی دارند. آسیابهای متداول بازیافت با تیغههای ثابت و متحرک کار میکنند و برای تولید ذرات کنترلشده به کار میروند. شریدرهای متداول کمدور از گشتاور بالا برای پارهکردن و خردکردن اولیه مواد حجیم یا مقاوم استفاده میکنند؛ البته طراحیهای خاص این تجهیزات نیز وجود دارد.
| معیار | آسیاب | شریدر |
|---|---|---|
| مکانیزم رایج | برش و در برخی طراحیها ضربه، با سرعت دورانی بالاتر | برش و پارگی با گشتاور بالا در مدلهای کمدور |
| کاربرد معمول | تولید پرک و خردایش قطعات یا فیلم متناسب با طراحی | پیشخردایش قطعات بزرگ، کلوخه، مواد حجیم یا مقاوم |
| کنترل اندازه خروجی | وابسته به توری، تیغه و شرایط خوراک | وابسته به نوع شریدر، تیغه و وجود توری در مدل مربوط |
| آرایش خط | مستقل یا پس از شریدر | مستقل یا پیش از آسیاب برای کاهش بار خردایش |
| عامل تعیینکننده انتخاب | کیفیت خروجی و ظرفیت روی خوراک واقعی | توان گرفتن و خردکردن خوراک واقعی و هماهنگی با مرحله بعد |
تفاوت آسیاب چکشی و شمشیری
در بازار، نامهایی مانند آسیاب چکشی، شمشیری و دندانموشی برای آرایشهای مختلف روتور و تیغه استفاده میشود. طراحیهای دارای برش مؤثر برای فیلمها و طراحیهای متناسب با بارهای مقاوم برای قطعات ضخیم اهمیت دارند. بااینحال، نام تجاری دستگاه بهتنهایی تضمین نمیکند که یک نوع پلاستیک را با ظرفیت و کیفیت موردنیاز خرد کند.
برای بطری PET، قطعات تزریقی، لوله ضخیم و فیلم سبک، باید هندسه روتور، زاویه تیغه، فاصله تیغهها، اندازه توری و روش خروج مواد بررسی شود. نمونهگیری از خروجی و تست بار از انتخاب صرفاً بر اساس عنوان «چکشی» یا «شمشیری» قابل اتکاتر است. در صفحه دستگاه آسیاب پلاستیک میتوانید با این گروه از تجهیزات بیشتر آشنا شوید.
چرا دهانه بزرگتر همیشه به معنی ظرفیت بیشتر نیست؟
عرض دهانه تنها یکی از مشخصات آسیاب است. ظرفیت واقعی به توان موتور، طراحی روتور، تیزی تیغه، سطح باز توری، شکل خوراک و نحوه تخلیه وابسته است. یک دستگاه ممکن است روی قطعات سخت و فیلم کمچگالی، خروجیهای کاملاً متفاوتی داشته باشد. ظرفیت باید همراه با نوع ماده، اندازه ذرات خروجی و شرایط آزمون اعلام شود.
آسیاب تر یا خشک؟
در خردایش تر، آب میتواند به شستشوی اولیه، کاهش گرمای موضعی و انتقال مواد کمک کند. در این حالت طراحی آببندی و دوربودن یاتاقانها از مسیر آب اهمیت دارد. برای ضایعات تمیز کارخانهای، خردایش خشک معمولاً گزینه قابل بررسی است و مواد سبک میتوانند با مکنده به مخزن بعدی منتقل شوند. افزودن آب بدون نیاز واقعی، هزینه آبگیری و خشککردن را افزایش میدهد.
شستشوی ضایعات پلاستیک و جداسازی ناخالصیها
هدف شستشو صرفاً تمیزشدن ظاهر مواد نیست. خاک، چربی، چسب و باقیمانده محتویات بستهبندی میتوانند بر بو، رنگ، فشار فیلتر و کاربرد نهایی اثر بگذارند. طراحی شستشو باید مشخص کند چه آلودگیای، با چه روشی و تا چه حدی حذف میشود.
شستشوی سرد و گرم چه تفاوتی دارند؟
شستشوی سرد همراه با همزدن و اصطکاک برای بسیاری از آلودگیهای سطحی و خاک قابل بررسی است. هاتواش یا شستشوی گرم در حذف برخی چربیها، چسبها و باقیماندههای غذایی مؤثرتر است. دما، زمان ماند، نوع شوینده و شدت اختلاط باید با پلیمر و آلودگی سازگار باشند؛ یک نسخه ثابت برای همه بارها وجود ندارد.
شستشو میتواند بچی یا پیوسته باشد. در روش بچی، مقدار مشخصی ماده وارد مخزن و پس از دوره شستشو تخلیه میشود. در روش پیوسته، ورود و خروج مواد جریان دارد. استفاده از هاتواش الزاماً به معنای بچیبودن نیست؛ انتخاب آرایش با ظرفیت، مصرف انرژی و کنترل فرآیند ارتباط دارد. آبکشی نهایی نیز برای کاهش باقیمانده شوینده ضروری است.
جداسازی روآبی و زیرآبی چه محدودیتهایی دارد؟
وان شناورسازی یا Float–Sink از اختلاف چگالی استفاده میکند. بسیاری از گریدهای بدون پرکننده PE و PP روی آب میمانند، درحالیکه PET و PVC معمولاً تهنشین میشوند. به همین دلیل، در خط بطری PET میتوان بخش زیادی از درپوشهای پلیاولفینی را از پرک بطری جدا کرد.
این روش جداسازی کامل همه پلیمرها نیست. PE و PP هر دو میتوانند شناور باشند و PVC نیز ممکن است همراه PET تهنشین شود. پرکننده معدنی، ساختار فومی، هوای محبوس و اجزای چسبیده به قطعه رفتار شناوری را تغییر میدهند. بنابراین جداسازی چگالی باید با تفکیک اولیه، کنترل نمونه و در صورت نیاز سورت نوری تکمیل شود.
شستشوی اصطکاکی و انتقال بین دستگاهها
فریکشنواشر با حرکت مکانیکی و اصطکاک به جداکردن آلودگیهای سطحی کمک میکند و بسته به طراحی میتواند بخشی از آب و ذرات ریز را نیز خارج کند. تفاوت آن با آبگیر سانتریفیوژی فقط سرعت چرخش نیست؛ وظیفه اصلی، هندسه داخلی و نحوه ورود آب و مواد نیز اهمیت دارد.
مارپیچها و بالابرها باید متناسب با خوراک انتخاب شوند. انتقال پرک سخت با پوشال فیلم یا رشتههای جامبوبگ یکسان نیست. گیرکردن مواد یا تخلیه نامنظم در همین تجهیزات جانبی میتواند ظرفیت کل خط را محدود کند.
مدیریت آب و پساب
آب آلودهای که بدون کنترل به خط برمیگردد میتواند مواد را دوباره آلوده کند. در بارهای خاکی، جداسازی ذرات، تهنشینی و مدیریت لجن اهمیت دارد؛ برای آلودگیهای دیگر ممکن است مراحل تکمیلی تصفیه لازم باشد. حوضچه تهنشینی بهتنهایی همه آلایندههای محلول یا شیمیایی را حذف نمیکند. طراحی مدار آب باید بر پایه کیفیت آب ورودی، آزمایش پساب و نیاز واقعی خط انجام شود.
آبگیری و خشککردن؛ دو مرحله با وظایف متفاوت
آبگیری مکانیکی، آب آزاد همراه مواد را کاهش میدهد. خشککردن، رطوبت باقیمانده را با روش مناسب به محدوده موردنیاز فرآوری میرساند. خشک بهنظررسیدن پرک یا پوشال، برای تأیید آمادگی ورود به اکسترودر کافی نیست.
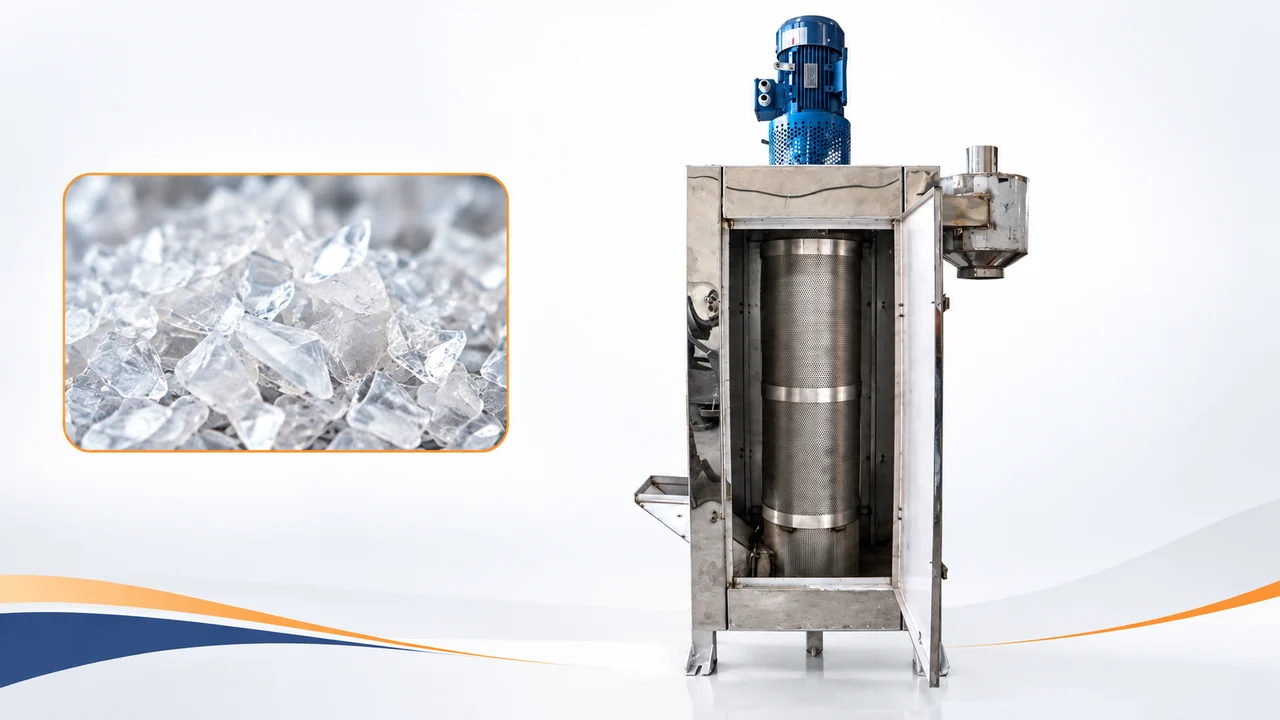
نقش سانتریفیوژ در آبگیری
در آبگیر سانتریفیوژی، حرکت دورانی باعث جداشدن آب از مواد و خروج آن از منافذ توری میشود. کیفیت آبگیری به شکل مواد، اندازه ذرات، زمان ماند، طراحی پره و وضعیت توری وابسته است. دستگاه مناسب گرانول یا پرک سخت الزاماً برای پوشال نایلون مناسب نیست. هنگام بررسی سانتریفیوژ خشککن مواد باید تناسب مدل با خوراک واقعی تأیید شود.
خشککن لولهای، هوای گرم و خشککردن تخصصی
در خشککن لولهای، مواد همراه جریان هوا در مسیر انتقال حرکت میکنند. دمای هوا، دبی، زمان تماس و رطوبت اولیه بر نتیجه اثر میگذارند. روشهای دیگری مانند عبور هوای گرم از بستر مواد نیز وجود دارد. انتخاب روش باید با حساسیت حرارتی و رفتار ماده هماهنگ باشد.
برای پلیمرهای حساس به رطوبت مانند PET، PA و PC، آمادهسازی پیش از ذوب اهمیت ویژهای دارد. بسته به فناوری، ممکن است خشککن رطوبتگیر، سامانه خلأ یا پیشتیمار تخصصی لازم باشد. عددی مانند «رطوبت کمتر از یک درصد» را نمیتوان معیار عمومی همه پلیمرها دانست. حد پذیرش باید از مشخصات ماده، الزامات محصول و طراحی فرآیند استخراج و با اندازهگیری کنترل شود.
کندور، اسکویزر و اکسترودر کامپکتوردار چه کاربردی دارند؟
فیلم و پوشال سبک، با وجود حجم زیاد، جرم کمی در واحد حجم اشغال میکنند. این ویژگی که با دانسیته بالک توصیف میشود، میتواند خوراکدهی اکسترودر را ناپایدار کند. متراکمسازی یا تغذیه اجباری برای مدیریت همین مسئله به کار میرود.
کندور یا سنگینکن
کندور که در بازار «کندر» نیز گفته میشود، با برش و اصطکاک، مواد سبک را به شکل متراکمتری درمیآورد. در بعضی طراحیهای بچی، افزودن کنترلشده آب جزئی از چرخه تشکیل آگلومره است؛ این روش را نباید به همه کامپکتورها تعمیم داد. نوع تیغه، توان و کنترل دما باید با فیلم PE، گونی PP یا الیاف موردنظر سازگار باشد.
اسکویزر یا آبگیر فشاری
اسکویزر با فشردن مواد، بخشی از آب را خارج و خوراک را متراکم میکند. برای برخی فیلمهای شستهشده میتواند بخشی از وظیفه آبگیری و آمادهسازی خوراک را همزمان انجام دهد. حذف خشککن یا کندور مستقل تنها زمانی منطقی است که رطوبت و شکل خروجی دستگاه، نیاز مرحله بعد را برآورده کند.
کامپکتور متصل به اکسترودر
در خطوط کامپکتوردار، آمادهسازی فیلم و انتقال آن به اکسترودر بهصورت یکپارچه انجام میشود. این آرایش میتواند نیاز به جابهجایی بین کندور مستقل و اکسترودر را کاهش دهد. برای بررسی گزینههای تغذیه مواد سبک، صفحه دستگاه گرانول زندهخور نقطه شروع مناسبی است؛ سازگاری دستگاه با جنس، چاپ و رطوبت خوراک باید در مشخصات فنی روشن شود.
انتخاب خط بازیافت بر اساس نوع پلاستیک
جدول زیر مسیرهای متداول را برای مقایسه اولیه نشان میدهد. این مسیرها جایگزین طراحی بر اساس نمونه واقعی نیستند و تعداد تجهیزات با شدت آلودگی و ظرفیت تغییر میکند.
| خوراک | مسیر آمادهسازی قابل بررسی | نکته تعیینکننده |
|---|---|---|
| بطری PET مصرفشده | تفکیک، خردایش، شستشو و جداسازی، آبگیری، خشککردن و سورت تکمیلی | حذف PVC، چسب و رنگهای ناخواسته |
| ضایعات تمیز PET | خردایش و آمادهسازی رطوبتی متناسب با فرآیند بعدی | تمیزی به معنی بینیازی از کنترل رطوبت نیست |
| فیلم PE پس از مصرف | خردایش، شستشو، آبگیری، خشککردن، آمادهسازی خوراک و اکستروژن | خاک، بو، افت جرمی و دانسیته بالک پایین |
| فیلم تمیز کارخانهای | برش یا متراکمسازی و خوراکدهی به اکسترودر مناسب | تفکیک جنس و کنترل چاپ و رنگ |
| گونی و جامبوبگ PP | خردایش متناسب، شستشو در صورت آلودگی، آبگیری، خشککردن و تغذیه مناسب | دستههای ضخیم، الیاف و محتویات قبلی کیسه |
| ظروف و قطعات سخت HDPE و PP | آسیاب، شستشوی موردنیاز، آبگیری و خشککردن | تفکیک PE از PP؛ معمولاً بدون نیاز به کندور |
| لوله و پروفیل uPVC | جداسازی اجزای غیرپلاستیکی، خردایش، شستشو در صورت نیاز و آمادهسازی | کنترل فرمولاسیون و فرآوری حرارتی اختصاصی PVC |
| EPS یا یونولیت | تفکیک، کاهش حجم با روش مناسب و آمادهسازی برای فرآوری | حجم زیاد، آلودگی و روش متراکمسازی |
| پلیمرهای مهندسی | شناسایی گرید، خردایش و آمادهسازی اختصاصی | رطوبت، افزودنیها، الیاف تقویتکننده و حساسیت حرارتی |
۱. بازیافت بطری PET، ظروف ترموفرم و پریفورم
بطری PET معمولاً همراه با درپوش، حلقه، لیبل و باقیمانده نوشیدنی وارد خط میشود. تفکیک اولیه، خردایش کنترلشده، شستشو، جداسازی چگالی و حذف ناخالصیهای باقیمانده، خلوص پرک را تعیین میکنند. برای بارهای چسبدار یا غذایی، هاتواش میتواند بخشی از فرآیند باشد.
آلودگی PVC یکی از موارد مهم کنترل PET است، زیرا جداسازی ساده در آب لزوماً آن را حذف نمیکند. در ظروف ترموفرم نیز چسب، لیبل، ساختار چندلایه و ترکیب واقعی بستهبندی باید بررسی شود؛ نمیتوان همه ظروف PET مصرفشده را تمیزتر از بطری فرض کرد. پریفورم و پرت تمیز کارخانهای ممکن است شستشو نخواهند، اما برای فرآوری مذاب همچنان به کنترل رطوبت نیاز دارند.
۲. بازیافت نایلون و نایلکس شهری
فیلمهای جمعآوریشده از پسماند شهری معمولاً آلودگی متنوع و خوراک نایکنواخت دارند. پیشتفکیک، شستشوی مناسب و خروج مؤثر خاک از چینوچروک فیلم، فشار روی مراحل بعدی را کاهش میدهد. تعداد وانها یا آبگیرها باید با آزمون بار مشخص شود؛ دو یا چند مرحله شستشو برای همه محمولهها یک الزام ثابت نیست.
در این جریان، همزمان باید افت جرمی، رطوبت خروجی، بو و ظرفیت تصفیه آب بررسی شود. تیرهبودن گرانول میتواند برخی محدودیتهای رنگی را پوشش دهد، اما آلودگی یا افت خواص را برطرف نمیکند.
۳. ضایعات تمیز فیلم، استرچ و شیرینک
لبهبری و ضایعات تمیز تولید فیلم، در صورت تفکیک و نگهداری مناسب، ممکن است مستقیم وارد سیستم آمادهسازی خوراک و گرانولسازی شوند. HDPE، LDPE و LLDPE را باید با توجه به مشخصات محصول هدف مدیریت کرد. مخلوطکردن آنها بدون شناخت ترکیب، یکنواختی محصول را کاهش میدهد.
«استرچ»، «شیرینک» و «فیلم پالتی» نام کاربرد یا رفتار محصولاند و بهتنهایی فرمولاسیون را مشخص نمیکنند؛ فیلم پالتی میتواند خود از نوع استرچ باشد. ضخامت، لایهها، مواد چسباننده، افزودنیها و میزان چاپ باید جداگانه بررسی شوند. تغییر رنگ نیز فقط به نازکبودن فیلم وابسته نیست و از تاریخچه حرارتی و آلودگی تأثیر میگیرد.
۴. فیلم گلخانهای و مالچ کشاورزی
فیلم گلخانه و مالچ هر دو میتوانند خاک، رطوبت و آثار فرسودگی داشته باشند، اما شدت آلودگی و افت خواص یکسان نیست. در مالچ، حذف خاک پیش از ورود به مراحل حساس اهمیت ویژهای دارد. خاک باقیمانده میتواند تعویض فیلتر را بیشتر کند و مقدار خاکستر محصول را افزایش دهد. بررسی آثار مصرف قبلی و کیفیت نمونه بازیافتی، پیش از پذیرش بار ضروری است.
۵. فیلمهای چاپی و بستهبندی چندلایه
فیلم تکجنس چاپدار با لمینیت چندلایه یک مسئله واحد نیست. در ساختار چندلایه، ترکیب PE، PP، PET، PA، چسب یا لایه فلزی میتواند فرآوری و خواص محصول را محدود کند. شستشو این لایهها را الزاماً از هم جدا نمیکند. انتخاب خوراک، آزمون فرآوری و در صورت نیاز بررسی سازگارکنندهها باید پیش از طراحی خط انجام شود. افزودنی اصلاح رنگ نیز جایگزین پاکسازی یا بازیابی خواص ازدسترفته نیست.
۶. گونی، جامبوبگ، رافیا و اسپانباند PP
در گونی و جامبوبگ، محتویات قبلی کیسه بر دشواری شستشو اثر دارد. ذرات ریز ممکن است میان تار و پود باقی بمانند؛ دستههای ضخیم، نخ دوخت و لایه داخلی نیز باید در انتخاب خردکن و مسیر تفکیک لحاظ شوند. اختلاط بار آلوده با بار تمیز، بهخودیخود آلودگی را حذف نمیکند و ممکن است کیفیت کل محموله را پایین بیاورد.
رافیا و اسپانباند تمیز کارخانهای میتوانند مسیر سادهتری داشته باشند، اما طراحی خوراکدهی برای مواد رشتهای ضروری است. فیلتر مصرفشده، منسوج پزشکی یا کیسه دارای سابقه تماس با مواد خطرناک باید بر اساس نوع آلودگی در مسیر تخصصی ارزیابی شود. تسمه PP نیز باید از تسمه PET جدا شود؛ نام «تسمه پلاستیکی» برای انتخاب خط کافی نیست.
۷. بطری، گالن، سبد و لوله HDPE
قطعات سخت HDPE پس از خردایش و آمادهسازی معمولاً به کندور نیاز ندارند، به شرط آنکه شکل پرک برای تغذیه مناسب باشد. ظرف روغنی به شستشوی متفاوتی از سبد خاکی نیاز دارد. در لولههای بزرگ و ضخیم، پیشبرش یا پیشخردایش میتواند پیش از آسیاب مطرح باشد.
جنس یک بشکه را نباید فقط از محتویات قبلی یا نام بازاری آن نتیجه گرفت. برچسب ماده، سوابق تولید و آزمون نمونه اهمیت دارند. مواد شبکهایشده یا گریدهای با رفتار جریان متفاوت میتوانند فرآوری متداول را مختل کنند؛ شناسایی باید پیش از اختلاط انجام شود.
۸. ظروف تزریقی و قطعات خودرویی PP
راهگاه و قطعات معیوب تمیز PP ممکن است تنها به خردایش و کنترل کیفیت نیاز داشته باشند. ظروف غذایی مصرفشده، سبدها و قطعات خودرو بهتناسب آلودگی و اجزای همراه آمادهسازی میشوند. سپر و قطعات تزئینی ممکن است پوشش، پرکننده یا ساختار چندمادهای داشته باشند؛ صرفاً PP بودن، کاربرد مجدد را تضمین نمیکند.
بدنه باتری سربیاسیدی، به دلیل احتمال آلودگی اسیدی و سربی، باید از مسیر تخصصی بازیافت باتری و پاکسازی تأییدشده تأمین شود. افزودن چند وان به خط عمومی پلاستیک، بهتنهایی مبنای پذیرش این خوراک نیست.
۹. PVC سخت و نرم
لوله و پروفیل uPVC باید از PVC نرم و مواد دیگر تفکیک شوند. در پروفیلهای مصرفشده، حذف فلزات، لاستیک آببندی و اجزای غیرمرتبط اهمیت دارد. PVC نرم نیز بر اساس کاربرد، نوع و مقدار نرمکننده و افزودنیها رفتار متفاوتی دارد.
تجهیزات و شرایط فرآوری PVC باید با حساسیت حرارتی و فرمولاسیون آن سازگار باشد. برای بررسی گزینههای این گروه میتوانید صفحه دستگاه گرانول پیویسی را ببینید. این جریان را نباید بدون بررسی با خط عمومی PE یا PP یکی دانست.
۱۰. یونولیت و پلیاستایرن
در EPS یا یونولیت، حجم زیاد نسبت به وزن، جمعآوری و حمل را دشوار میکند. متراکمسازی میتواند با روش مکانیکی یا حرارتی متناسب انجام شود و ترتیب خردایش و فرآوری به فناوری انتخابشده وابسته است. GPPS و HIPS نیز باید بر اساس جنس، رنگ و آلودگی تفکیک شوند. ضایعات تمیز تولید با ظروف غذایی پس از مصرف، نیاز شستشوی یکسانی ندارند.
۱۱. ABS، PC، PA، POM و دیگر پلیمرهای مهندسی
در این خانوادهها، شناسایی گرید، وجود الیاف شیشه یا افزودنی، حساسیت به رطوبت و شرایط حرارتی اهمیت زیادی دارد. برای مثال، قطعه تقویتشده PA با الیاف یا تور از جنس نامشخص به یک مسیر ثابت نیاز ندارد. ضایعات لوازم برقی نیز باید از نظر مواد همراه و افزودنیهای خاص بررسی شوند.
تمیزبودن خوراک میتواند شستشو را حذف کند، ولی الزامات خشککردن و فرآوری تخصصی را حذف نمیکند. ظرفیت خط این مواد بهتر است بر اساس تأمین مستند و کیفیت قابل فروش طراحی شود، نه بر مبنای مقایسه با تناژ PE و PP.
تبدیل ضایعات پلاستیک به گرانول؛ نقش اکسترودر و فیلتر
در مرحله اکستروژن، ماده آمادهشده وارد سیلندر و ماردون میشود و تحت شرایط کنترلشده ذوب و منتقل میشود. پایداری خوراک، دمای فرآیند و زمان ماند بر کیفیت مذاب اثر دارند. انتخاب دستگاه اکسترودر باید با نوع پلیمر، شکل خوراک و خروجی هدف هماهنگ باشد.
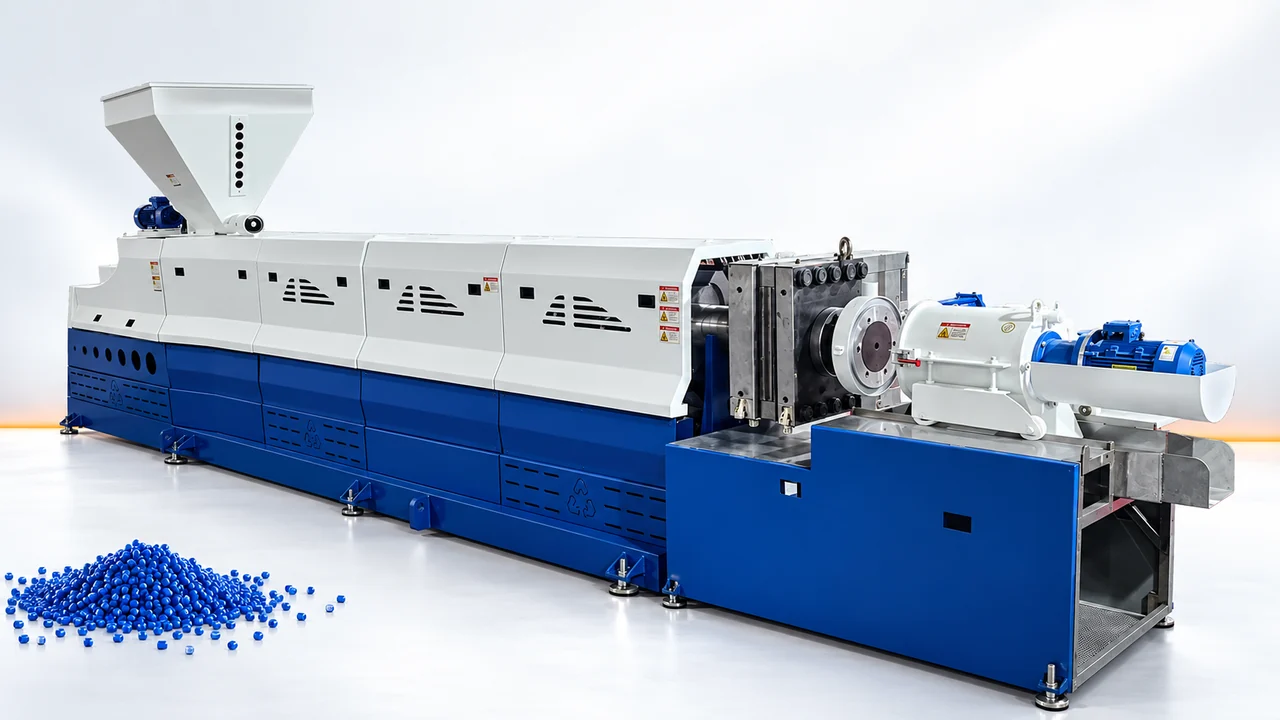
فیلتر مذاب بخشی از ذرات جامد نامطلوب را جدا میکند، اما تمام آلودگیها را حذف نمیکند و پلیمرهای ناسازگارِ ذوبشده را لزوماً از هم جدا نمیسازد. گازگیری نیز برای کاهش رطوبت و مواد فرار متناسب با طراحی استفاده میشود؛ جایگزین تفکیک و شستشوی صحیح نیست.
اکسترودر دو ماردون با خط دو مرحلهای یکسان نیست
دو ماردون به تعداد مارپیچهای یک اکسترودر اشاره دارد. دو مرحلهای معمولاً آرایشی از دو واحد فرآوری متوالی است. این دو اصطلاح مترادف نیستند. استفاده از دستگاه گرانول دو مرحلهای باید برای نیاز مشخصی مانند آرایش فرآوری و گازگیری بررسی شود؛ افزودن مرحله دوم بهتنهایی تضمینکننده کیفیت بالاتر نیست.
برش و خنککاری گرانول
پس از آمادهسازی مذاب، روشهایی مانند برش رشتهای، واتررینگ یا برش زیر آب مطرح میشوند. انتخاب به رفتار پلیمر، ظرفیت و مشخصات دانه نهایی وابسته است. در روش رشتهای، رشتههای شکلگرفته پس از خنکشدن با کاتر گرانول برش میخورند. برای آشنایی با گزینههای این مرحله، صفحه دستگاه تولید گرانول را مطالعه کنید.
کیفیت پلاستیک بازیافتی را چگونه ارزیابی کنیم؟
ظاهر مناسب فقط یکی از معیارهای کیفیت است. محصول باید با مشخصات موردتوافق خریدار سنجیده شود. برای برخی کاربردها، شاخص جریان مذاب و خواص مکانیکی مهماند؛ برای PET، ویژگیهایی مانند ویسکوزیته ذاتی نیز اهمیت پیدا میکند. نوع آزمون باید با ماده و محصول مقصد تناسب داشته باشد.
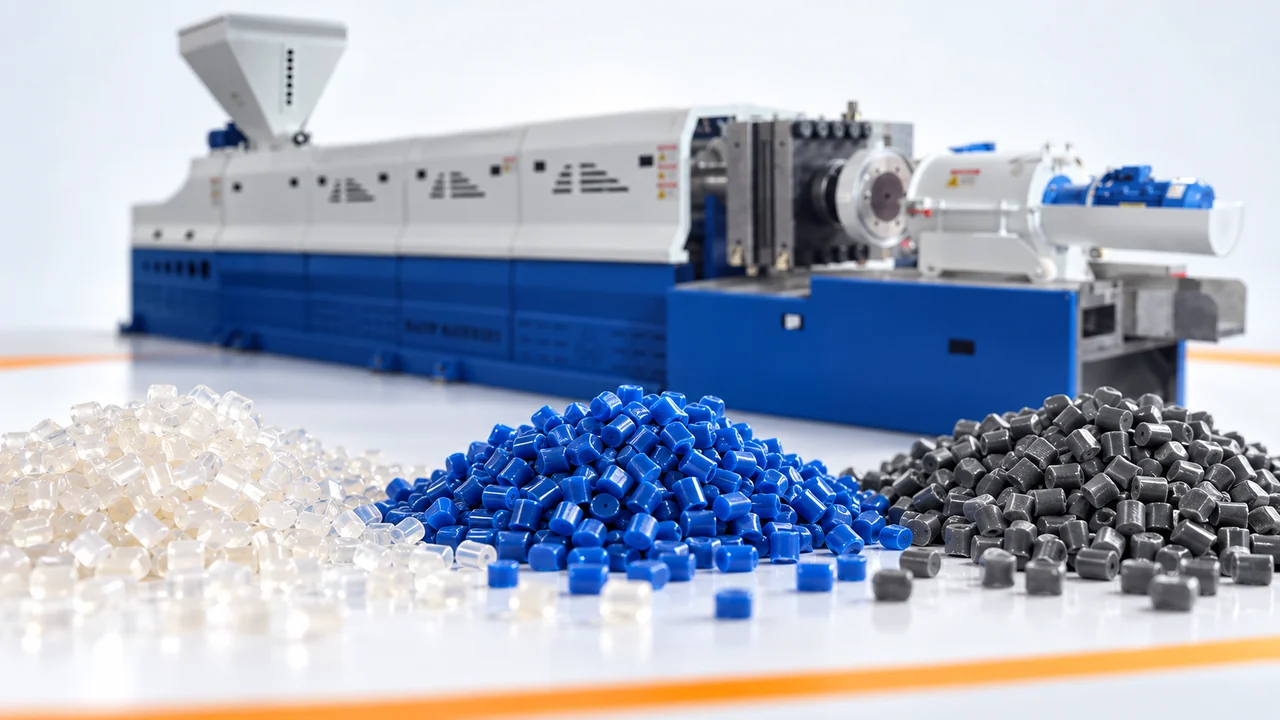
- خلوص و یکنواختی: کنترل پلیمرهای ناخواسته، رنگهای مخلوط و تفاوت بین محمولهها.
- رطوبت: اندازهگیری در نقطهای که برای فرآیند بعدی تعیینکننده است.
- خاکستر: ارزیابی مواد معدنی باقیمانده؛ خاکستر میتواند هم از آلودگی و هم از پرکننده اولیه ناشی شود.
- رفتار مذاب: اندازهگیری شاخص جریان در شرایط آزمون مشخص و قابل مقایسه.
- ظاهر و بو: بررسی نقاط سیاه، تغییر رنگ، حباب و بوی نامطلوب.
- خواص کاربردی: آزمون کشش، ضربه یا سایر ویژگیهای موردنیاز محصول نهایی.
| نشانه | علتهای قابل بررسی | اولین اقدام |
|---|---|---|
| گرفتگی مکرر توری | خاک، کاغذ، ذرات جامد یا مواد فرآورینشده | نمونهبرداری از خوراک و بررسی تفکیک و شستشو |
| حباب یا تخلخل | رطوبت، مواد فرار یا عملکرد نامناسب گازگیری | اندازهگیری رطوبت و کنترل سامانه گازگیری |
| تغییر رنگ و نقاط سیاه | آلودگی، ماندگاری مواد یا تخریب حرارتی | بررسی دما، زمان ماند و پاکیزگی مسیر مذاب |
| نوسان خروجی | تغذیه ناپایدار، تغییر دانسیته بالک یا فشار فیلتر | پایش پیوسته خوراک و فشار فرآیند |
| افت خواص | اختلاط پلیمرها، تخریب یا تغییر ترکیب خوراک | مقایسه آزمونهای محصول با نمونه مرجع |
انتخاب بازار فروش باید بر پایه همین نتایج باشد. برای شناخت مصارف مختلف، مقاله کاربرد گرانول بازیافتی را ببینید. استفاده در تماس مستقیم با غذا به ارزیابی و فرآیند اختصاصی نیاز دارد و از تمیزی ظاهری یا گرانولشدن ماده نمیتوان آن را نتیجه گرفت.
ظرفیت و هزینه خط بازیافت پلاستیک چگونه تعیین میشود؟
ظرفیت اسمی یک دستگاه، ظرفیت نهایی کل خط نیست. اگر آسیاب خوراک بیشتری تولید کند اما آبگیر، خشککن یا اکسترودر نتواند آن را دریافت کند، انباشت مواد و توقف ایجاد میشود. ظرفیت باید در همه مراحل و بر مبنای ماده واقعی متعادل شود.
تفاوت ظرفیت خوراک با خروجی قابل فروش
بخشی از وزن بار ورودی ممکن است آب، خاک و ناخالصی باشد. برای مقایسه صحیح، مبنای توزین خوراک و محصول را روشن کنید. بازده جرمی برابر است با نسبت جرم محصول پذیرفتهشده به جرم خوراک، بر مبنای تعریفشده و یکسان در دوره آزمون.
برای مثال آموزشی، اگر از ۱۰۰۰ کیلوگرم بار ورودی، ۸۰۰ کیلوگرم محصول پذیرفتهشده به دست آید، بازده جرمی نسبت به همان خوراک ۸۰ درصد است. این مثال پیشبینی بازده یک خط نیست؛ اختلاف وزن میتواند شامل آب، آلودگی حذفشده، مواد جداشده و پرت فرآیند باشد. نمونهبرداری از چند محموله، برآورد قابل اتکاتری میدهد.
چه هزینههایی باید در مقایسه خطوط دیده شوند؟
علاوه بر قیمت دستگاه، مصرف آب و انرژی، نیروی انسانی، تصفیه پساب، تیغه و توری، قطعات مصرفی، توقف، آزمایش محصول و حمل مواد را در نظر بگیرید. هزینه فرآوری به ازای هر کیلوگرم محصول قابل فروش، معیار مفیدتری از مقایسه صرف توان موتور یا قیمت اولیه است. مصرف برق نیز بهتر است با انرژی اندازهگیریشده در دوره تولید ارزیابی شود، نه با فرض کارکرد دائمی همه موتورها در توان نامی.
چکلیست اطلاعات موردنیاز برای طراحی و استعلام
- نام دقیق پلیمر و شکل خوراک: بطری، فیلم، گونی، پرک، لوله یا قطعه.
- منبع تأمین و مقدار قابل تأمین در ماه.
- تصاویر و نمونه نماینده از چند محموله واقعی.
- نوع آلودگی، رطوبت و وجود چاپ یا لایههای مختلف.
- ظرفیت موردنیاز با تفکیک ورودی و محصول نهایی.
- مشخصات محصول هدف و معیار پذیرش خریدار.
- فضای نصب، ارتفاع، دسترسی تعمیراتی و ظرفیت انبار.
- برق، آب، گرمایش، تهویه و امکانات مدیریت پساب.
- نیاز به توسعه آینده و سطح اتوماسیون.
- شرایط آزمون تحویل، آموزش، قطعات یدکی و خدمات.
برای شروع بررسی، میتوانید از سیستم قیمتدهی ماشینسازی متین استفاده کنید. پیشنهاد فنی زمانی قابل مقایسه است که نوع بار، تجهیزات همراه و شرایط ظرفیت اعلامشده در آن مشخص باشند.
ایمنی و نگهداری؛ شرط پایداری خط بازیافت
ورود فلز و سنگ میتواند به تیغه، روتور، یاتاقان و انتقال نیرو آسیب بزند. پیشتفکیک، تجهیزات جداسازی فلز و کنترل مسیر خوراک به کاهش این خطر کمک میکنند. مگنت همه فلزات را جدا نمیکند؛ نوع سامانه تشخیص و جداسازی باید با آلودگی احتمالی هماهنگ شود.
خوراکدهی باید با تجهیزات و حفاظ مناسب انجام شود. برای رفع گیرکردگی یا سرویس، دستگاه باید مطابق دستورالعمل سازنده متوقف، منابع انرژی ایزوله و توقف کامل اجزای متحرک تأیید شود. کمدوربودن شریدر خطر گیرکردن و کشیدهشدن را حذف نمیکند و اینورتر نیز جایگزین حفاظ و سامانه ایمنی نیست.
برنامه نگهداری باید بازرسی تیغهها، فاصله برش، لرزش، دمای یاتاقان، تسمه، آببندی و پاکیزگی توریها را پوشش دهد. توزیع نامتقارن خوراک و تیغه کند میتواند مصرف انرژی و استهلاک را بالا ببرد. برای هماهنگی سرویس تجهیزات، از صفحه تعمیرات و خدمات ماشینسازی متین اقدام کنید.
پرسشهای متداول درباره بازیافت پلاستیک
آیا یک خط برای بازیافت همه پلاستیکها مناسب است؟
خیر. شکل خوراک، پلیمر، آلودگی و محصول هدف بر انتخاب دستگاهها اثر میگذارند. بعضی تجهیزات میتوانند مشترک باشند، اما تنظیمات و مراحل آمادهسازی باید برای هر جریان بررسی شود.
آیا همه ضایعات پلاستیک باید شسته شوند؟
خیر. ضایعات کارخانهایِ تکجنس و واقعاً تمیز ممکن است شستشو نیاز نداشته باشند. حذف این مرحله باید پس از کنترل آلودگی تأیید شود؛ تمیزبودن نیز الزام خشککردن بعضی پلیمرها را از بین نمیبرد.
آیا وان آب میتواند PP و PE را از هم جدا کند؟
وان ساده آب معمولاً برای جداسازی کامل این دو کافی نیست، زیرا بسیاری از گریدهای هر دو روی آب میمانند. برای خلوص بالاتر، تفکیک از مبدأ یا روش تکمیلی متناسب لازم است.
تفاوت کندور با گرانولساز چیست؟
کندور عمدتاً مواد سبک را متراکم و برای خوراکدهی آماده میکند. گرانولساز با فرآوری مذاب و برش، دانههای پلیمری تولید میکند. آگلومره خروجی کندور را نباید معادل گرانول نهایی فرض کرد.
آیا همه خطوط به شریدر نیاز دارند؟
خیر. برای بعضی خوراکها آسیاب مناسب کافی است. در قطعات بزرگ، کلوخهها یا مواد مقاوم، شریدر میتواند مرحله مستقل یا پیشخردایش پیش از آسیاب باشد.
آیا سانتریفیوژ رطوبت مواد را کاملاً حذف میکند؟
خیر. سانتریفیوژ عمدتاً آب آزاد را کاهش میدهد. رسیدن به رطوبت مناسب اکستروژن ممکن است به خشککن یا آمادهسازی تخصصی نیاز داشته باشد و باید با اندازهگیری تأیید شود.
قیمت خط بازیافت پلاستیک به چه عواملی بستگی دارد؟
نوع خوراک، ظرفیت واقعی، شدت شستشو، روش آبگیری و خشککردن، آمادهسازی خوراک، اکسترودر، فیلتراسیون و تجهیزات جانبی بر قیمت اثر دارند. مقایسه قیمت بدون مشخصات فنی و شرایط آزمون، تصویر کاملی نمیدهد.
چه چیزی ارزش گرانول بازیافتی را بیشتر میکند؟
خلوص، یکنواختی، رطوبت کنترلشده و انطباق با نیاز خریدار تعیینکنندهاند. تفکیک درست و جلوگیری از آلودگی مجدد میتواند از افزودن تجهیزات بیشتر مؤثرتر باشد.
برای انتخاب خط، از نمونه ضایعات خود شروع کنید
یک خط مناسب باید خوراک واقعی شما را با کیفیت قابل اندازهگیری به محصول موردنیاز بازار تبدیل کند. شناخت جنس و آلودگی، توازن ظرفیت تجهیزات و کنترل کیفیت خروجی، مبنای این انتخاب هستند.
برای بررسی مسیر بازیافت، نوع پلیمر، تصاویر ضایعات، مقدار تأمین ماهانه، ظرفیت مدنظر و مشخصات محصول نهایی را آماده کنید و از طریق تماس با کارشناسان ماشینسازی متین درخواست بررسی بدهید. این اطلاعات کمک میکند پیشنهاد تجهیزات بر اساس شرایط پروژه شما تدوین شود.